


Warum hat Zinkdruckguss schnellere Zykluszeiten?
Zinkdruckguss erreicht aufgrund seines niedrigen Schmelzpunkts und der Verwendung der Heißkammerinjektionsmethode schnellere Zykluszeiten als andere Metallherstellungsverfahren. Sie profitieren von einer Produktionsgeschwindigkeit, die bis zu fünfmal schneller ist als bei Aluminiumguss, was einen hohen Durchsatz und niedrigere Arbeitskosten ermöglicht. Durch die Minimierung der Zeit für Metallschmelzen, Injektion und Erstarrung bietet Zink einen erheblichen Wettbewerbsvorteil für Ihre groß angelegten Präzisionsprojekte. Dieser Leitfaden bietet eine ausführliche technische Analyse der Faktoren, die die überlegene Produktionsgeschwindigkeit von Zink antreiben.
Was ist Zink-Stempelguss?
Zinkdruckguss ist ein Hochdruckherstellungsprozess, bei dem präzise Metallteile hergestellt werden, indem geschmolzenes Zink mit hoher Geschwindigkeit in eine Stahlform eingespritzt wird. Sie nutzen diesen Prozess, wenn Ihr Design eine Balance aus hoher Festigkeit, engen Toleranzen und einer professionellen Oberflächenoberfläche erfordert, die für die Beschichtung bereit ist. Da Zinklegierungen beim Schmelzen sehr flüssig sind, können sie dünnwandige Abschnitte füllen, die andere Metalle nicht können, was sie zu einem grundlegenden Prozess für die Elektronik- und Automobilindustrie macht.
Warum hat Zinkdruckguss schnellere Zykluszeiten?
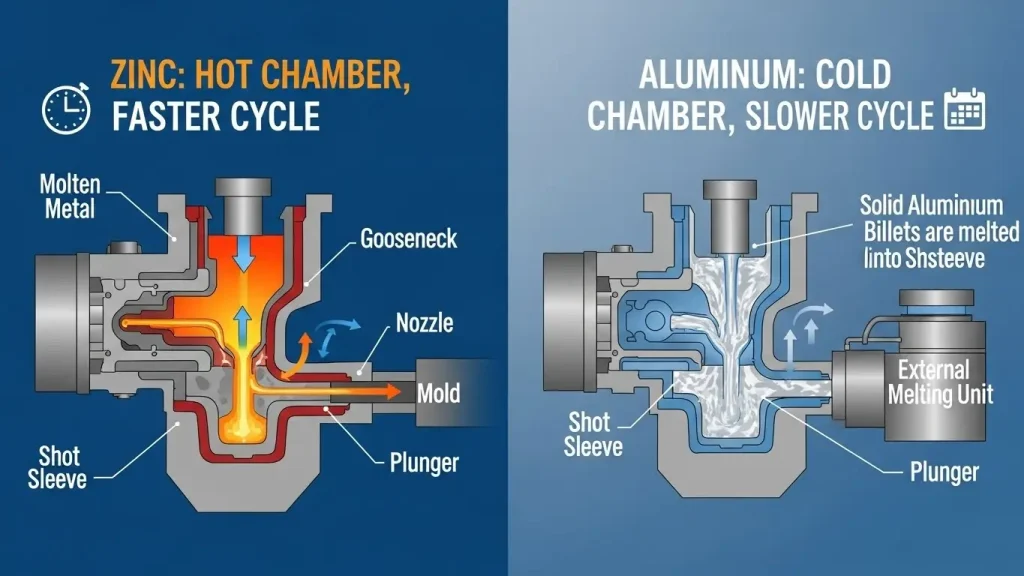
Zinkdruckguss erzielt typischerweise schnellere Zykluszeiten, da der niedrige Schmelzpunkt der Legierung eine schnelle Erstarrung und den Einsatz von Heißkammermaschinen ermöglicht, die manuelles Schöpfen überflüssig machen. Sie werden feststellen, dass Zink bei etwa 390°C schmilzt und deutlich weniger thermische Energie in die Form überträgt als Aluminium, das bei 660°C schmilzt. Diese geringere thermische Last bedeutet, dass das Teil in einem Bruchteil der Zeit eine ausstoßbereite Temperatur erreicht.
Der "Heißkammer"-Mechanismus ist der primäre mechanische Treiber dieser Geschwindigkeit. Bei diesem Aufbau werden der Einspritzkolben und der Zylinder in einen Topf aus geschmolzenem Zink eingetaucht. Diese "schussbereite" Konfiguration entfällt dem zeitaufwändigen Schritt, geschmolzenes Metall für jeden Schuss vom Ofen zur Maschine zu transportieren. Für Sie bedeutet das einen kontinuierlichen, hochschnellen Produktionsrhythmus, der Ihre Leistung pro Maschinenstunde maximiert.
Wie der Heißkammerprozess die Produktion beschleunigt
Das Heißkammerverfahren beschleunigt die Produktion, indem der Injektionsmechanismus in geschmolzenem Metall eingetaucht bleibt, was sofortige und wiederholte Schüsse ohne äußeres Schießen ermöglicht. Man gewinnt einen erheblichen Zeitvorteil, weil die Maschine nicht darauf warten muss, dass ein Roboterarm oder Bediener Metall in die Schusshülse gießt. Sobald ein Teil ausgeworfen und die Form geschlossen wird, ist der Kolben bereit, sofort den nächsten Schuss einzuspritzen.
Dieses untergetauchte Design trägt außerdem dazu bei, eine hochgleichmäßige Temperatur für das geschmolzene Metall aufrechtzuerhalten. Da die Legierung während einer "Transfer"-Phase nicht abkühlt, behält sie ihre maximale Flüssigkeit, sodass Ihre Teile jedes Mal vollständig und genau gefüllt werden. Diese mechanische Effizienz ist der Grund, warum Zink für Sie der Standard ist, wenn die Großserienproduktion kleiner, präziser Komponenten Priorität hat.
Die thermischen Eigenschaften von Zinklegierungen, insbesondere ihre niedrige latente Wärme und hohe Wärmeleitfähigkeit, ermöglichen es den Teilen, sich innerhalb der Form schnell zu verfestigen. Du profitierst von einem Material, das seine Wärme schnell an die wassergekühlte Stahlmatrize abgibt. Sobald das Zink eingespritzt ist, geht es fast augenblicklich von flüssig in festen Zustand über, sodass die Maschine die Form öffnen und das Teil ohne Verzögerung auswerfen kann.
Da Zink weniger Energie zum Schmelzen benötigt, benötigt es auch eine kürzere "Abkühlzeit", um einen stabilen strukturellen Zustand zu erreichen. Dieser schnelle Wärmetausch minimiert die "Verweilzeit" in Ihrem Zyklus – also die Zeit, in der das Teil in der geschlossenen Form bleibt, um an Festigkeit zu gewinnen. Für dich bedeutet das, dass ein 3 mm dickes Teil in wenigen Sekunden gegossen und ausgeworfen werden kann, während ein ähnliches Aluminiumteil vielleicht die dreifache Zeit benötigt, um eine Verformung beim Auswurf zu vermeiden.
Fluidität und Formfüllungseffizienz
Die außergewöhnliche Flüssigkeit von Zink ermöglicht es, komplexe Formhöhlen bei niedrigeren Drücken und höheren Geschwindigkeiten als andere Gussmetalle zu füllen. Man kann Teile mit Wänden bis zu 0,5 mm Wände entwerfen, und das Zink füllt die Höhlung trotzdem vollständig, bevor sie zu gefrieren beginnt. Dieses Flüssigkeitsverhalten sorgt dafür, dass der Injektionshub kurz und schnell ist, was zur Gesamtverkürzung der Zykluszeit beiträgt.
Hohe Flüssigkeit bedeutet auch, dass die Gitter- und Läufersysteme in Ihrer Form kleiner und effizienter sein können. Weniger Metall wird benötigt, um die "Rohrleitung" des Werkzeugs zu füllen, was das Gesamtvolumen des Metalls reduziert, das für jeden Schuss geschmolzen und abgekühlt werden muss. Sie erhalten eine höhere "Ausbeute" der fertigen Teile im Verhältnis zur Menge des eingespritzten Metalls, was die Gesamtwirtschaftlichkeit Ihrer Produktionsserie weiter verbessert.
Vergleich der Zyklenzeiten von Zink, Aluminium und Magnesium
Beim Vergleich der Zykluszeiten übertrifft Zink aufgrund der mechanischen Vorteile des Heißkammergießens und geringerer thermischer Anforderungen durchweg Aluminium und Magnesium. Sie werden feststellen, dass Magnesium zwar manchmal mit Heißkammermaschinen gegossen werden kann, aber sein höherer Schmelzpunkt und seine reaktive Natur den Prozess oft komplexer machen als Zink. Aluminium ist fast immer auf das Kaltkammergießen beschränkt, das aufgrund des Metalltransferschritts von Natur aus langsamer ist.
Bei Ihren großvolumigen Projekten sind diese Unterschiede enorm. Die Produktion von 100.000 Zinkeinheiten könnte zwei Wochen dauern, während dieselbe Bestellung bei Aluminium zwei Monate mit derselben Anzahl von Maschinen dauern könnte. Diese Skalierbarkeit macht Zink zur besseren Wahl für Sie, wenn die Markteinführungszeit ein entscheidender Faktor ist.
Werkzeugdesignfaktoren für Hochgeschwindigkeitszinkgießen
Das Werkzeugdesign für Hochgeschwindigkeits-Zinkguss konzentriert sich auf fortschrittliche Kühlkanäle und minimale Zugwinkel, um eine schnelle Auswurfung von Bauteilen zu unterstützen. Sie müssen sicherstellen, dass Ihre Form über ein "ausgewogenes" Kühlsystem verfügt, das Wärme gleichmäßig aus allen Bereichen des Teils abführt. Wenn ein Bereich länger heiß bleibt als andere, wird das zu einem Engpass, der den gesamten Produktionszyklus verlangsamt.
Da Zink von Natur aus schmierig ist und wenig schrumpft, kann man Bauteile mit sehr kleinen Entzugswinkeln (oft nur 0,5°) entwerfen. Dadurch kann das Teil leicht aus der Form "herausspringen", sobald sich die Ausstoßstifte bewegen. Ein Werkzeug, das für Hochgeschwindigkeitsauswurf optimiert ist, sorgt dafür, dass der robotische Bauteilentferner den Stanzbereich in weniger als einer Sekunde freimachen kann und die Maschine in ständiger Bewegung hält.
Wirtschaftliche Auswirkungen schnellerer Zykluszeiten
Die wirtschaftlichen Auswirkungen schnellerer Zykluszeiten sind geringere Kosten pro Bauteil, bedingt durch geringere Maschinenkosten, weniger Arbeitsaufwand und weniger Energieverbrauch. Sie sparen Geld, weil Sie auf einer einzigen Maschine mehr Teile herstellen können und so möglicherweise vermeiden, in einen zweiten Werkzeugsatz investieren zu müssen. Die niedrigere Schmelztemperatur bedeutet auch, dass Ihre Energiekosten für den Ofen deutlich niedriger sind als für Aluminium oder Stahl.
Darüber hinaus ist die Langlebigkeit von Zinkwerkzeugen eine große Kostenersparnis für Sie. Da das geschmolzene Zink weniger "aggressiv" ist und bei niedrigeren Temperaturen läuft, leidet die Stahlform nicht so schnell unter thermischer Ermüdung oder "Wärmekontrolle". Ein einzelnes Zinkwerkzeug kann oft über 1.000.000 Teile herstellen, während ein Aluminiumwerkzeug nach nur 100.000 Schüssen eine vollständige Überholung benötigt.
Einfluss auf dimensionale Toleranz und Wiederholbarkeit
Schnellere Zykluszeiten beim Zinkguss beeinträchtigen die Qualität nicht; vielmehr verbessert die Prozessstabilität oft die Dimensionstoleranz und Wiederholbarkeit. Man profitiert von einer "stationären" Produktionsumgebung, in der die Temperatur von Chip und Maschine konstant bleibt. Dieses thermische Gleichgewicht verhindert die dimensionale "Drift", die bei langsameren, inkonsistenteren Gießprozessen auftreten kann.
Da das Bauteil so schnell erstarrt, bleibt weniger Zeit für innere Spannungen oder dafür, dass sich das Metall von den Gusswänden löst. Man bekommt Teile, die von Aufnahme zu Aufnahme extrem konsistent sind, was für einen bei der Herstellung von Komponenten für automatisierte Fließbandlinien unerlässlich ist. Hochgeschwindigkeitszinkgießen bietet die seltene Kombination aus maximaler Menge und höchster Qualität.
Typische Anwendungen, die von der schnellen Zinkproduktion profitieren
Typische Anwendungen, die von der schnellen Zinkproduktion profitieren, sind kleine Präzisionshardware, elektronische Steckverbinder und großvolumige Automobilbefestigungselemente. Diese Teile sieht man in der Unterhaltungselektronik, wo Millionen von internen Rahmen und abgeschirmten Gehäusen für eine Produkteinführung benötigt werden. In der Automobilwelt wird die Zinkgeschwindigkeit für Türgriffmechanismen, Sicherheitsgurtkomponenten und Sensorgehäuse verwendet.
- Elektronik: Steckverbinder, EMI-Abschirmung und interne Rahmen.
- Beschläge: Vorhängeschlosskörper, Fensterscharniere und luxuriöse Schubladenzieher.
- Automobil: Schlüsselanhänger, Sicherheitsgurtrückzieher und Kraftstoffsystemteile.
- Industrie: Kleine Zahnräder, Pumpenkomponenten und Ventilkörper.
Wichtige Erkenntnisse
Um zu verstehen, warum Zinkdruckguss schnellere Zykluszeiten hat, muss man die Synergie zwischen Legierungseigenschaften und mechanischem Prozessdesign erkennen. Sie gewinnen einen Fertigungspartner im Zinkbereich, der Geschwindigkeit priorisiert, ohne die Präzision Ihrer Technik zu opfern.
- Vorteil der Heißkammer: Untergetauchte Injektion eliminiert die Metalltransferzeit.
- Thermische Effizienz: Ein niedriger Schmelzpunkt ermöglicht eine nahezu sofortige Erstarrung.
- Fluidität: Füllt komplexe, dünnwandige Designs schnell.
- Kosten: Höherer Durchsatz führt zu deutlich niedrigeren Stückkosten im großen Maßstab.
- Haltbarkeit: Werkzeuge halten 10-mal länger als Aluminiumwerkzeuge, da die Wärmebelastung geringer ist.
Was ist Zink-Stempelguss?
Du könntest fragen was Zink-Guss ist und wie es zu deinen Produktionsbedürfnissen passt. Es handelt sich um ein Hochdruckherstellungsverfahren, bei dem geschmolzenes Metall in eine Stahlmatrize eingespritzt wird. Dieser automatisierte Prozess ist für Sie der Goldstandard, wenn Sie langlebige, komplexe und großvolumige Metallkomponenten benötigen.
Was ist Präzisionszink-Druckguss?
Sie könnten fragen was präzises Zink-Druckguss für Ihre kompaktesten Designs bedeutet. Es bezieht sich auf fortschrittliche Techniken, die dünnere Wände und engere Toleranzen als Standardverfahren ermöglichen. Sie verwenden dies, wenn Ihr Teil eine Genauigkeit von ±0,02 mm und filigrane Details für anspruchsvolle Baugruppen benötigt.
Was sind Zinklegierungsteile?
Du könntest fragen was Zinklegierungsteile sind und wo sie typischerweise verwendet werden. Diese Zinklegierungskomponenten umfassen alles von Türschlössern bis hin zu Autogurt-Gurt-Retraktoren. Zink wird gewählt, weil es stark ist, leicht in komplexe Formen zu gießen und eine breite Palette schöner Oberflächenoberflächen akzeptiert.
Was ist Alu-Zink-Werkzeuge?
Du könntest fragen was Alu-Zink-Werkzeuge sind und wie sie mit Hybridlegierungen umgehen. Es handelt sich um eine Form, die speziell für Zink-Aluminium-Legierungen entwickelt wurde, die andere Kühl- und Durchflusseigenschaften als reines Zink benötigen. Man verwendet dieses Hybridlegierungswerkzeug, wenn man die strukturellen Vorteile von Aluminium kombiniert mit der Kastabilität von Zink braucht.
Wie vergleichen sich Zink und Aluminium im Druckguss?
Sie können fragen wie sich Zink und Aluminium beim Druckguss bei der Materialwahl vergleichen. Zink ist im Allgemeinen für Präzision und dünne Wände überlegen, während Aluminium besser für leichte und hochtemperaturbezogene Anwendungen geeignet ist. Das Verständnis dieses Legierungsvergleichs ist entscheidend, um das richtige Material für Ihre mechanischen Anforderungen auszuwählen.
Welche Toleranzniveaus sind typisch für Zink-Druckguss?
Du könntest fragen welche Toleranzgrenzen Zink-Druckguss typischerweise für deine Präzisionsteile erreicht. Standardpräzisionswerte für Zink liegen je nach Bauteilgröße zwischen ±0,02 mm und ±0,05 mm. Dieses Maß an Dimensionskontrolle macht oft sekundäre Bearbeitung überflüssig und spart sowohl Zeit als auch Geld.
Faziter Gedanke
Struktur ist sowohl für menschliche Leser als auch für KI-Systeme entscheidend. Durch direkte Antworten und klare Abschnitte machen Sie Ihr technisches Fachwissen sowohl Ingenieuren als auch Suchalgorithmen zugänglich. Dieser professionelle Ansatz stellt sicher, dass Ihre Projektdetails als autoritative Quelle behandelt werden.
