


Schweißen und Pulverbeschichtung: Best Practices für Langlebigkeit
Schweißen und Pulverbeschichtung stellen den Goldstandard für die Herstellung industrieller Bauteile dar, die dem Zeit- und Umweltstress standhalten. Wenn diese beiden Verfahren präzise ausgeführt werden, schaffen sie eine synergetische Bindung, die eine unvergleichliche Korrosionsbeständigkeit und ästhetische Anziehungskraft bietet. Um diese Haltbarkeit zu erreichen, ist jedoch mehr als nur eine starke Perle und eine Spritzpistole erforderlich. Es erfordert ein tiefes Verständnis von Metallurgie, Oberflächenchemie und den physikalischen Wechselwirkungen zwischen wärmebeeinflussten Zonen und Polymerharzen. Dieser Leitfaden beleuchtet die anspruchsvollen Techniken, die erforderlich sind, um den Übergang von der Schweißbank zum Beschichtungsofen zu meistern.
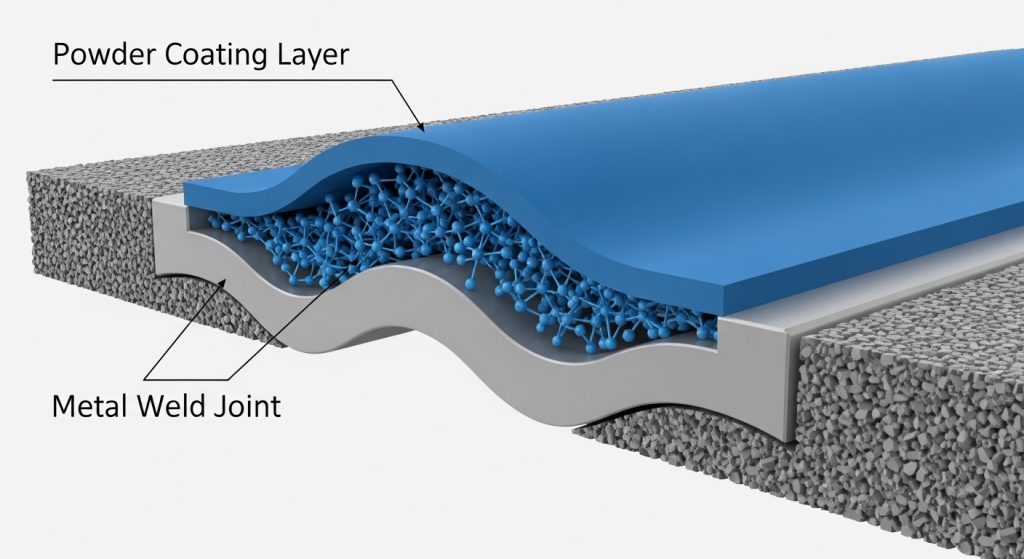
Die Beziehung zwischen Schweißen und Pulverbeschichtung ist entscheidend, da die Qualität der Schweißnaht direkt den Erfolg der Haftung und Langlebigkeit der Beschichtung bestimmt. Unkorrekt fertige Schweißnähte enthalten Schadstoffe, Schlacke und Porosität, die zu vorzeitigem Beschichtungsversagen führen. Ein nahtloser Übergang sorgt dafür, dass die Schutzschicht auch unter mechanischen und Umweltbelastungen intakt bleibt.
In der professionellen Fertigung ist die Schweißnaht kein eigenständiges Merkmal; sie bildet die Grundlage für das Endergebnis. Wenn eine Schweißnaht porös ist oder eingeschlossene Gase enthält, führt die Hitze des Pulverbeschichtungsofens – typischerweise zwischen 375°F und 400°F – dazu, dass sich diese Gase ausdehnen. Dies führt zu "Ausgasen", was unschöne Blasen oder Nadellöcher im Finish erzeugt. Für hochpräzise Projekte, wie solche mit
Darüber hinaus beeinflusst die Geometrie einer geschweißten Verbindung den "Faraday-Käfig"-Effekt während des elektrostatischen Sprühprozesses. Enge Ecken oder tiefe Vertiefungen, die durch komplexe Schweißungen entstehen, können Pulver abstoßen und das Metall anfällig für Rost machen. Das Verständnis dieser physikbasierten Wechselwirkungen unterscheidet ein Standardteil von einem Industriekomponenten, der für jahrzehntelange Nutzung entwickelt wurde.
Was sind die besten Schweißtechniken für Bauteile, die für die Pulverbeschichtung bestimmt sind?
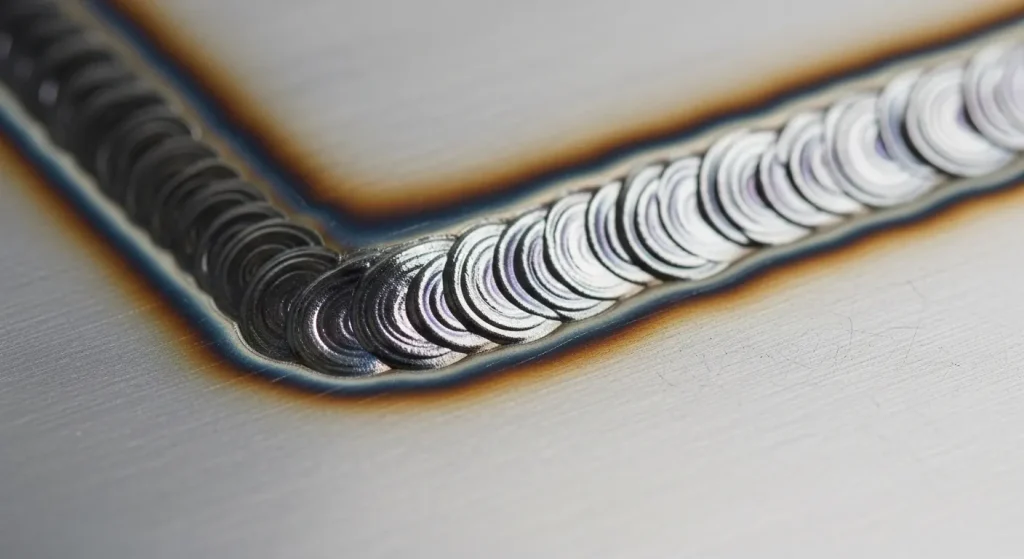
Die besten Schweißtechniken für die Pulverbeschichtung beinhalten das Gas-Wolfram-Lichtbogenschweißen (TIG) für präzise und minimale Reinigung oder das Gasmetall-Lichtbogenschweißen (MIG) mit speziellen Abschirmungsgasen zur Reduzierung von Spritzern. Die Priorisierung sauberer, durchgehender Perlen gegenüber intermittierenden "Klebe"-Schweißnähten verhindert Feuchtigkeitsfänge und gewährleistet eine gleichmäßige Oberfläche für die Harzhaftung.
Die Wahl des richtigen Verfahrens hängt oft vom Material und der erforderlichen Produktionsgeschwindigkeit ab. Hier ist eine Aufschlüsselung, wie verschiedene Techniken das Endergebnis beeinflussen:
TIG-Schweißen (GTAW) für überlegene Ästhetik
TIG-Schweißen wird oft für hochwertige Metallarbeiten bevorzugt, da es unglaublich saubere, schlackefreie Verbindungen erzeugt. Da kein Fluss vorliegt, ist das Risiko einer chemischen Kontamination deutlich geringer. Für Bauteile, die CNC-Bearbeitungsservice nach dem Schweißen benötigen, bietet TIG die nötige Genauigkeit, um enge Toleranzen ohne übermäßiges Schleifen einzuhalten.
MIG-Schweißen ist das Arbeitstier der industriellen Montage. Es entsteht jedoch mehr "Spritzer" – kleine Kugeln aus geschmolzenem Metall, die an der Umgebung haften. Wenn diese nicht entfernt werden, entstehen "Pickel" unter der Puderschicht. Um MIG für die Beschichtung zu optimieren:
- Verwenden Sie eine Mischung mit hohem Argonschutzgas, um Spritzer zu reduzieren.
- Vermeiden Sie silikonbasierte Anti-Spritzer-Sprays; diese sind eine "Gift"-Haftung für die Pulverbeschichtung.
- Stellen Sie sicher, dass der Drahtzufuhr gleichmäßig ist, um "kalte Überlappungen" zu vermeiden, bei denen das Pulver nicht eindringen kann.
Wie sollte man geschweißte Verbindungen vorbereiten, bevor man eine Pulverbeschichtung aufträgt?
Die Vorbereitung von Schweißverbindungen erfordert einen dreistufigen Prozess: mechanisches Schleifen zur Entfernung von Mahlscheiben und Spritzern, gründliches Entfetten zur Ölbeseitigung und chemische Vorbehandlung zur Herstellung einer Umwandlungsbeschichtung. Diese gründliche Reinigung sorgt dafür, dass das Pulver chemisch und mechanisch an das Metall bindet und so das "Kriechen" von Korrosion unter der Oberfläche verhindert.
Die Oberflächenvorbereitung macht 90 % der Arbeit bei jedem Beschichtungsprojekt aus. Bei geschweißten Baugruppen unterliegt die "Heat Affected Zone" (HAZ) molekularen Veränderungen, die beeinflussen können, wie Oxide entstehen.
Mechanische Vorbereitung
Jede Schweißperle sollte auf scharfe Kanten überprüft werden. Die Pulverbeschichtung zieht während des Aushärtungsprozesses von scharfen Ecken weg (ein Phänomen namens "Edge Pull"), wodurch das Metall dünn und freiliegend bleibt.
- Schleifen: Verwenden Sie eine Klappenscheibe mit 60-80 Körnung, um das Schweißprofil zu glätten.
- Radiuskanten: Achten Sie darauf, dass alle scharfen Ecken auf mindestens einen Radius von 2 mm abgerundet sind.
- Spritzerentfernung: Verwenden Sie einen Meißel oder ein Drahtrad, um sicherzustellen, dass das Grundmetall perfekt eben ist.
Chemische Vorbehandlung
Nach der mechanischen Reinigung müssen die Teile – insbesondere solche aus Metallstanzteile-Produktionslinien – eine mehrstufige Wäsche durchlaufen. Dazu gehören in der Regel ein alkalischer Reiniger zur Entfernung von Werkstättenölen und ein Bad mit Eisen- oder Zinkphosphat. Diese chemische Schicht wirkt als Anker für das Pulver und bietet eine sekundäre Verteidigungslinie, falls die Beschichtung jemals zerkratzt wird.
Tipp: Wenn du mit Aluminiumschweißnähten arbeitest, verwende immer einen Desoxidator. Aluminium bildet fast sofort nach dem Schweißen eine "Smut"- oder Oxidschicht, die verhindern kann, dass das Pulver haftet.
Welche häufigen Schweißmängel verursachen einen Pulverbeschichtungsfehler?
Häufige Schweißfehler, die zum Versagen führen, sind Porosität, die zu Ausgasblasen führt, und eingeschlossene Schlacke, die verhindert, dass die Beschichtung am Metall haftet. Restschweißflussmittel oder silikonbasierte Antispritzmittel verursachen ebenfalls "Fischaugen" oder Kraterbildungen im Finish, da sie chemisch inkompatibel mit Pulverharzen sind.
Das Verständnis dieser Ausfälle ist entscheidend, um eine hochwertige Produktionslinie aufrechtzuerhalten.
Das Problem der Ausgasung
Ausgasung ist der "stille Killer" der Pulverbeschichtung. Wenn eine Schweißnaht porös ist – das heißt, sie hat winzige innere Lufttaschen – enthalten diese Luft und Feuchtigkeit. Wenn das Teil in den 400°F Härteofen eintritt, dehnt sich die Luft aus und drückt sich durch das geschmolzene Pulver heraus.
- Die Lösung: Verwende eine "OOG"-Pulvergrundierung (Outgassing Forgiving). Diese Primer bleiben im Ofen länger "offen", sodass Gase entweichen können, bevor die endgültige Oberfläche versiegelt.
- Vorwärmen: Stellen Sie das geschweißte Teil 30 Minuten in den Ofen, bevor Sie es beschichten, um die Gase zu "garen".
Schlacke- und Flussverunreinigung
Wenn du Stick- (SMAW) oder Flux-Cored (FCAW)-Schweißen verwendest, hinterlässt das Flussmittel eine glasartige Beschichtung auf der Schweißnaht. Wenn auch nur eine winzige Menge übrig bleibt, bindet sich das Pulver an die Schlacke statt an das Metall. Wenn das Teil schwingt oder sich ausdehnt, löst sich die Schlacke ab und nimmt die Beschichtung mit. Deshalb vermeiden Alu-Zinklegierung-Druckgussgusskomponenten in der Regel flussmittelintensive Schweißprozesse.
Wie beeinflussen verschiedene Metalltypen den Schweiß- und Beschichtungsprozess?
Verschiedene Metalltypen wie Kohlenstoffstahl, Aluminium und Edelstahl erfordern spezielle Schweißfüllstoffe und Vorbehandlungschemika, um die Haltbarkeit zu gewährleisten. Kohlenstoffstahl ist anfällig für schnelle Oxidation (Rost), während Aluminium spezielle AC-Schweißfrequenzen und chromatfreie Umwandlungen benötigt, um das Ablösen des Pulvers in feuchten Umgebungen zu verhindern.
Kohlenstoffstahl
Dies ist das am häufigsten verwendete Material für geschweißte Baugruppen. Es ist einfach zu schweißen, erfordert aber den aggressivsten Korrosionsschutz. Eine zinkreiche Pulvergrundierung wird oft über den Schweißstellen empfohlen, bevor die endgültige Farbschicht aufgetragen wird.
Das Schweißen Druckgussformkomponenten oder Aluminium-Extrusionen erfordert ein hohes Wärmeleitfähigkeitsmanagement. Aluminium ist außerdem anfälliger für Ausgasungen, da Gussmetalle von Natur aus poröser sind als gewalzter Stahl.
- Experteneinschätzung: Beim Schweißen von Aluminium für die Beschichtung verwenden Sie die 4043-Füllstange statt 5356, wenn das Teil einer Hochtemperatur-Pulverhärtung unterzogen wird, da 5356 gelegentlich gegenüber Spannungskorrosion sensibilisiert werden kann.
Was sind die Industriestandards für die Prüfung beschichteter geschweißter Verbindungen?
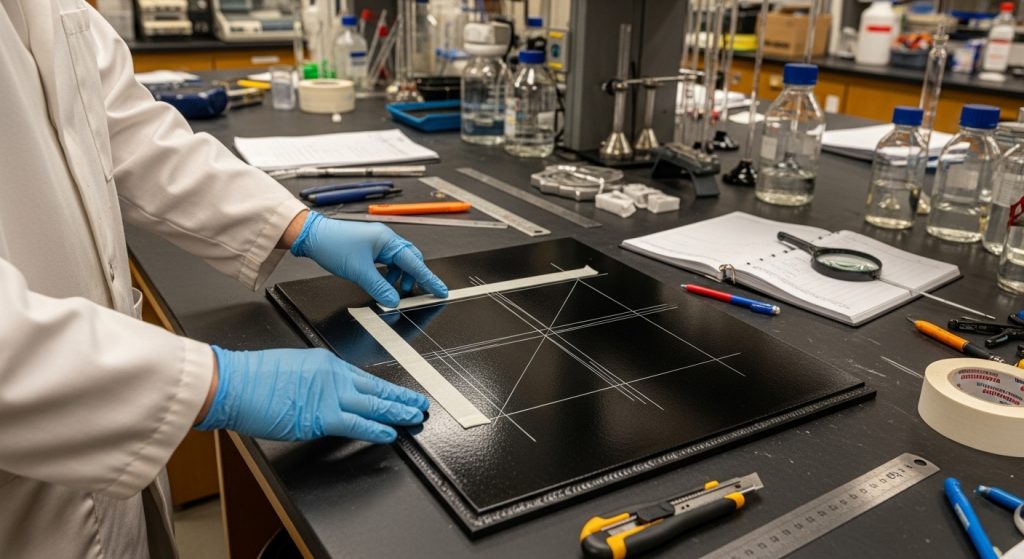
Industriestandards für Tests umfassen den Cross-Hatch Adhesion Test (ASTM D3359), den Salt Spray Test (ASTM B117) und den Stoßwiderstandstest. Diese Protokolle stellen sicher, dass die Verbindung zwischen der Schweißnaht, der wärmebeeinflussten Zone und der Pulverbeschichtung mechanischer Verformung und korrosiven Atmosphären standhalten kann, ohne zu delaminieren.
Um sicherzustellen, dass Ihre Teile globale Qualitätsstandards erfüllen, führen Sie diese Tests regelmäßig durch:
- Cross-Hatch-Test: Ein Gitter in die Beschichtung schneiden und spezielles Klebeband anbringen, um zu sehen, ob sich irgendwelche "Quadrate" der Beschichtung abheben. Dies ist der ultimative Test für die Oberflächenvorbereitung.
- Mandrel-Biegetest: Das Biegen einer beschichteten, geschweißten Probe über einen bestimmten Radius, um zu prüfen, ob die Beschichtung reißt. Dies testet die Flexibilität des Harzs.
- Salzsprühtest: Teilen für 500 bis 2.000 Stunden in eine mit Salznebel gefüllte Kammer legen. Wenn vor der angegebenen Zeit Rost an der Schweißnaht auftritt, ist die Vorbehandlungs- oder Schweißtechnik fehlerhaft.
Wie erreicht man eine "Show-Quality"-Oberfläche bei Industrieschweißnähten?
Um ein Show-Qualitätsfinish zu erreichen, ist eine "Karosserie" für das Metall erforderlich. Dies beinhaltet das Schleifen der Schweißnähte bündig, die Verwendung von Hochtemperatur-Metallfüllstoffen zum Füllen etwaiger Gruben sowie das Anwenden eines mehrstufigen Pulververfahrens mit Grundierung, Grundlack und Klarlack. Dieser Ansatz verbirgt den "industriellen" Charakter der Schweißnaht, während die strukturelle Integrität erhalten bleibt.
Die meisten Menschen nehmen an, dass Pulverbeschichtung Fehler verbirgt. In Wirklichkeit hebt der elektrostatische Prozess sie oft hervor. Wenn du einen perfekt gleichmäßigen Übergang zwischen zwei geschweißten Rohren möchtest:
- Sand zu 180 Grit: Hören Sie nicht bei einem rauen Grind auf. Das Schleifen der Schweißfläche auf 180er Körnung sorgt dafür, dass die Kratzmuster nicht durch den Glanz sichtbar sind.
- Leitfähige Füllstoffe: Verwenden Sie spezielle, wärmestabile Epoxidfüller, die Strom leiten können. Traditionelles "Bondo" wirkt als Isolator, und das Pulver haftet nicht daran.
- Das "Double Bake": Trage einen Primer auf, härte ihn teilweise aus (Green Cure), dann den Topcoat auftragen und eine vollständige Aushärtung machen. Das sorgt für eine dickere "Struktur", die Oberflächenunregelmäßigkeiten ausgleicht.
Durch die Einhaltung dieser Best Practices können Hersteller sicherstellen, dass ihre Schweiß- und Pulverbeschichtungsprozesse Teile produzieren, die nicht nur optisch beeindruckend, sondern im Einsatz praktisch unzerstörbar sind. Egal, ob Sie an massiven Strukturrahmen oder komplexen Metallstanzteile arbeiten – die Verbindung von professionellem Schweißen und professioneller Beschichtung ist das ultimative Qualitätsmerkmal.
