


Erreichen enger Toleranzen in Kunststoffspritzformen
Um enge Toleranzen in Kunststoffspritzgussformen zu erreichen, ist eine Synergie aus hochpräziser Werkzeugverarbeitung, stabiler Polymerauswahl und rigorosen wissenschaftlichen Gusskontrollen erforderlich. Während Standard-industrielle Toleranzen meist innerhalb von $\pm 0,1$ mm liegen, reichen die "enge" oder "präzise" Toleranzen von $\pm 0,02$ mm bis $\pm 0,05$ mm und sind für spezialisierte Anwendungen sogar noch niedriger. Der Erfolg in diesem Bereich hängt davon ab, die physikalische Schrumpfung des Kunststoffs zu kontrollieren, während er vom geschmolzenen Zustand in einen festen Teil innerhalb der Formhöhle übergeht. Ingenieure müssen jede Variable berücksichtigen – von der thermischen Ausdehnung des Werkzeugstahls bis zur spezifischen Gate-Position –, um sicherzustellen, dass das Endprodukt den anspruchsvollen Anforderungen hochriskanter Branchen wie Medizin und Automobil gerecht wird.
Was sind Präzisions-Spritzgusstoleranzen?
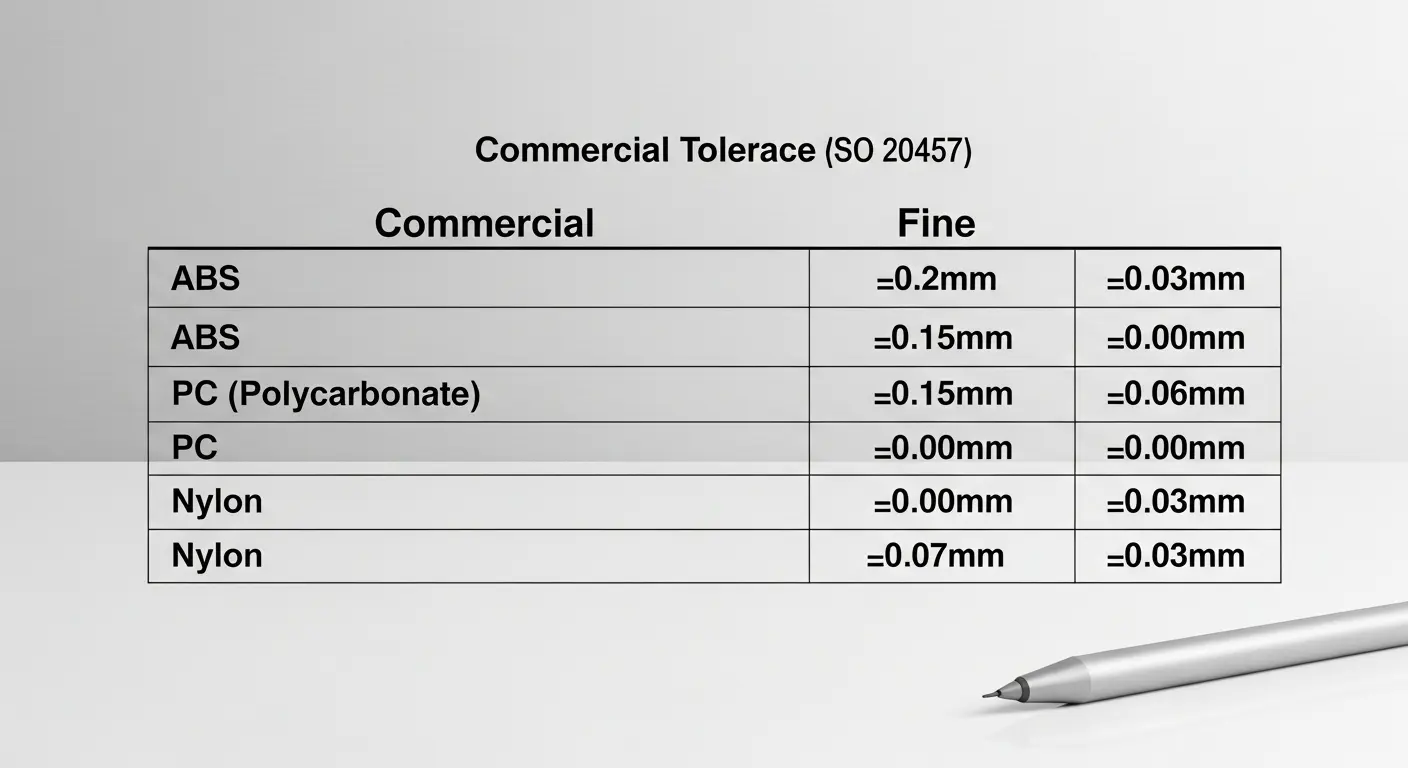
In der Fertigungswelt stellt eine Toleranz die zulässige Grenze der Variation in einer physikalischen Dimension dar. Bei Kunststoffteilen ist die Präzision deutlich schwieriger als bei CNC-bearbeitetem Metall, da Kunststoff halbkristallin oder amorph ist und sehr empfindlich auf Hitze und Druck reagiert. Die meisten globalen Hersteller folgen der ISO 20457 (früher DIN 16742) Norm, die Toleranzen in "Commercial" und "Fine" einteilt.
Kommerzielle Toleranzen sind der Standard für Konsumgüter, bei denen eine geringfügige Abweichung die Funktion des Produkts nicht beeinträchtigt. Feine Toleranzen sind jedoch für Bauteile erforderlich, die eine Pressanpassung, komplexe Zahnradwechselwirkungen oder eine Montage in engen Gehäusen erfordern. Wenn Sie ein Kunststoff-Spritzgussverfahren-Audit anfordern, besteht der erste Schritt darin, festzustellen, ob Ihr Design wirklich präzise Toleranzen erfordert. Das Anziehen einer Toleranz von $\pm 0,1$ mm bis $\pm 0,02$ mm erhöht oft die Werkzeugkosten um 20 % bis 50 %, da dies teureren Stahl, präzisere EDM (elektrische Entladungsbearbeitung) und längere Zykluszeiten zur Erhaltung der thermischen Stabilität erfordert.
Präzisions-Gusstoleranzen erfordern eine ingenieurtechnische Denkweise, die über das 3D-CAD-Modell hinausblickt. Ein Design mag auf einem Bildschirm perfekt aussehen, aber die physikalische Realität des Polymerflusses beinhaltet molekulare Orientierung und durch die Kühlung induzierte Spannung. Hersteller, die sich auf Kunststoff-Spritzgussform für Medizinprodukte spezialisiert haben, verbringen oft Wochen in der DFM-Phase, nur um sicherzustellen, dass die gewählte Toleranz über eine Serie von einer Million Teilen reproduzierbar ist. Wiederholbarkeit ist das wahre Kennzeichen der Präzision.
4 Kritische Faktoren, die Schimmeltoleranzen beeinflussen
Mehrere Variablen wirken zusammen, um ein Teil aus der Toleranz zu ziehen. Diese Faktoren frühzeitig in der Entwurfsphase zu erkennen, ermöglicht es Ingenieuren, sie durch Werkzeugentwurf auszugleichen, anstatt durch Versuch und Irrtum auf dem Werksboden.
1. Teilegeometrie und Designkomplexität
Die Form deines Bauteils ist der Haupttreiber der dimensionalen Stabilität. Große, flache Oberflächen neigen zu Verformungen, während dicke Querschnitte "Sinkspuren" erzeugen, da der innere Kunststoff langsamer abkühlt als die äußere Haut. Die Einhaltung einer gleichmäßigen Wanddicke ist die goldene Regel für Formen mit engen Toleranzen. Wenn ein Bauteil ungleichmäßige Wände hat, ziehen die unterschiedlichen Abkühlraten das Material in unterschiedliche Richtungen, sodass es nahezu unmöglich ist, eine $/pm Toleranz von 0,02$ mm zu halten.
Außerdem beeinflusst die Lage des Tores – an dem das Plastik in die Höhlung gelangt – wie sich die Form füllt und verpackt. Eine falsche Platzierung des Gates kann zu ungleichmäßiger Druckverteilung führen, was zu Abmessungen führt, die von einem Ende des Bauteils zum anderen variieren. Hochpräzisionsprojekte nutzen immer die Moldflow-Analyse, um diese Verhaltensweisen vorherzusagen, bevor der Stahl geschnitten wird.
2. Materialauswahl und Schrumpfraten
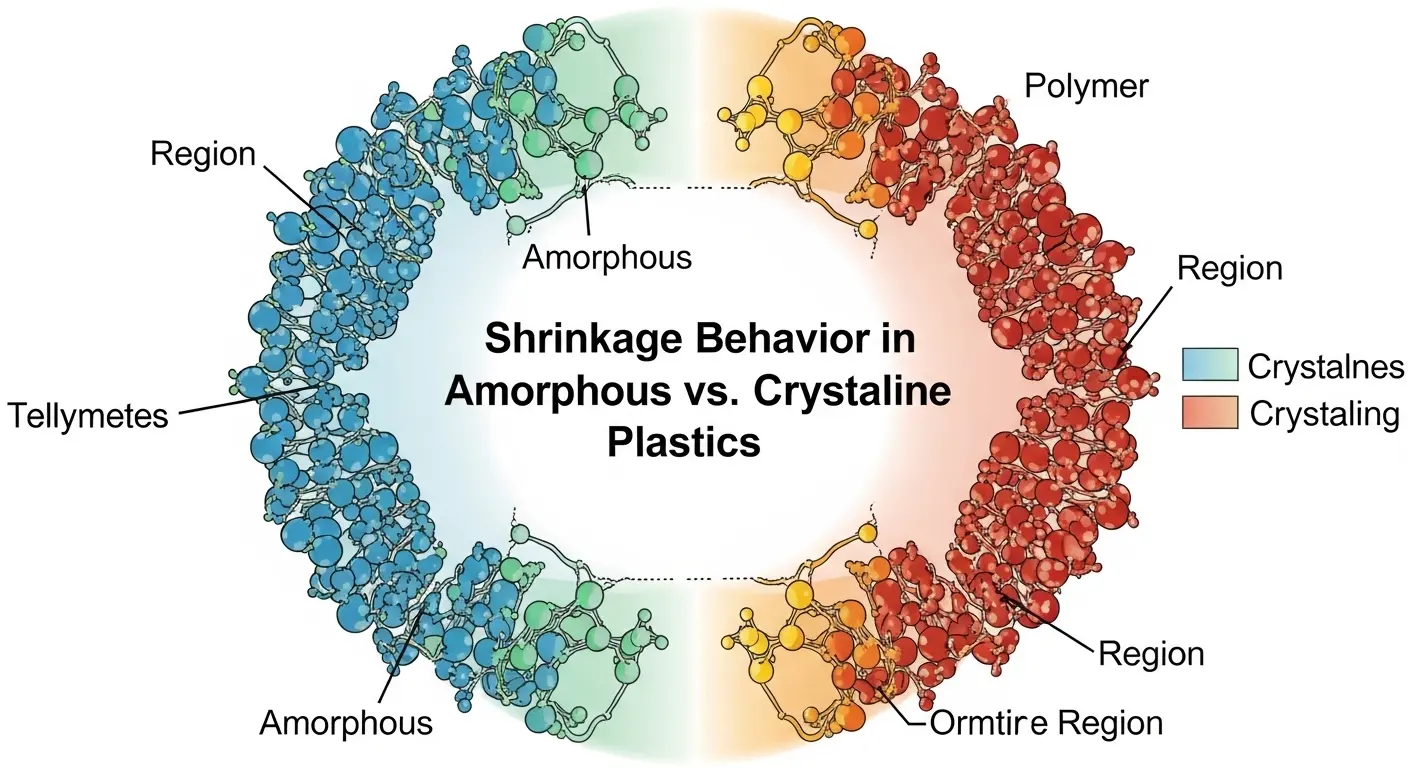
Jedes Polymer hat eine spezifische Schrumpfrate, die üblicherweise als Prozentsatz angegeben wird. Amorphe Kunststoffe wie ABS oder Polycarbonat (PC) haben geringe Schrumpfraten (etwa 0,5 %), was sie relativ leicht bei engen Toleranzen halten lässt. Im Gegensatz dazu weisen kristalline Kunststoffe wie Polypropylen (PP) oder PEEK höhere und volatilere Schrumpfraten auf (1,5 % bis 3,0 %).
DieMaterialwahl beinhaltet auch den Einsatz von Füllstoffen. Das Hinzufügen von Glasfasern oder Kohlenstofffüllungen kann Schrumpfung reduzieren und die Maßstabilität erhöhen. Füllstoffe führen jedoch auch zu Anisotropie, was bedeutet, dass das Bauteil in der Strömungsrichtung anders schrumpft als über die Strömung. Wenn Ihr Ingenieurteam diese Richtungsschrumpfung nicht berücksichtigt, verzieht sich das Teil oder verläuft unmittelbar nach dem Auswurf
.3. Werkzeugpräzision und Stahlauswahl
Die Form selbst muss mit höherer Präzision gebaut werden als das von ihr hergestellte Teil. Für enge Toleranzen in Kunststoffspritzformen arbeitet der Werkzeugmacher oft bis $\pm 0,005$ mm. Dieses Maß an Genauigkeit erfordert hochwertige Stähle wie S136 oder H13, die eine ausgezeichnete Härte und Wärmeleitfähigkeit bieten.
Das Wärmemanagement im Gerät ist ebenso wichtig. Präzisionsformen verwenden konforme Kühlung – Kühlkanäle, die der Form des Bauteils folgen –, um eine gleichmäßige Wärmeableitung zu gewährleisten. Wenn eine Seite der Form sogar 5°C heißer ist als die andere, führt das resultierende thermische Ungleichgewicht dazu, dass das Teil ungleichmäßig schrumpft. Der Werkzeugraum von SunOn verwendet Hochgeschwindigkeits-CNC- und Sodick-EDM-Maschinen, um die für diese Hochleistungsformen erforderliche Submikrometergenauigkeit zu erreichen.
4. Verarbeitungskontrollen und wissenschaftliche Formung
Selbst eine perfekte Form kann Teile außerhalb der Toleranz erzeugen, wenn der Gussprozess instabil ist. Faktoren wie Einspritzdruck, Schmelztemperatur und "Haltezeit" bestimmen, wie viel Kunststoff in die Höhle gepackt wird. Wenn der Druck auch nur um 1 % schwankt, ändern sich das Gewicht und die Abmessungen des Bauteils.
Hier wird wissenschaftliches Formen für enge Toleranzen unerlässlich. Anstatt sich auf die Intuition des Bedieners zu verlassen, verwendet wissenschaftliche Gussformen Sensoren im Inneren der Form, um den Hohlraumdruck und die Temperatur in Echtzeit zu überwachen. Durch die Schaffung eines robusten "Prozessfensters" stellen Hersteller sicher, dass jedes produzierte Teil identisch mit dem ersten ist.
Wie Design für Herstellbarkeit Genauigkeit gewährleistet
Design für Herstellbarkeit (DFM) ist die Brücke zwischen einem theoretischen Entwurf und einem funktionalen Teil. Wenn ein Sourcing-Lead oder Produktingenieur eine CAD-Datei einreicht, führt unser Team eine umfassende Überprüfung durch, um "Toleranzkiller" zu identifizieren. Wir suchen nach scharfen Ecken, die Spannungskonzentratoren erzeugen, und tiefen Rippen, die in der Form stecken bleiben könnten.
Eine der effektivsten DFM-Strategien für Präzision ist der Einsatz des "Steel-Safe"-Designs. Das bedeutet, dass Ingenieure die Form so entwerfen, dass kritische Maße für Löcher "klein" oder "groß" für Wellen beginnen. Nach dem ersten Versuch (T1) messen wir die Teile. Wenn ein Maß außerhalb der Toleranz liegt, können wir leicht ein paar Mikrometer Stahl aus der Form entfernen, um das Teil in die Spezifikation zu bringen. Es ist viel einfacher und günstiger, Metall zu entfernen, als es hinzuzufügen (was das Schweißen oder das Neuschneiden der gesamten Höhlung erfordert).
Unser DFM-Prozess integriert außerdem Erkenntnisse aus unserem 2k Spritzgussleitfaden. Beim Zusammenformen zweier verschiedener Materialien erfordert die Bindungsoberfläche eine außergewöhnliche Toleranzkontrolle, um Lecks oder strukturelles Versagen zu verhindern. Indem wir die Schrumpfung zweier verschiedener Polymere gleichzeitig koordinieren, helfen wir Hardware-Gründern, die Montageprobleme zu vermeiden, die Mehrkomponentenbauteile befallen.
Die Rolle des wissenschaftlichen Formen bei engen Toleranzen
Wissenschaftliches Gießen ist ein datengetriebener Ansatz, bei dem die Spritzgussmaschine als wissenschaftliches Instrument und nicht als einfache Presse behandelt wird. Um enge Toleranzen zu erreichen, folgen wir einem vierstufigen Prozess, der die Füll-, Pack- und Haltephasen entkoppelt. So können wir genau kontrollieren, wie viel Material in die Höhle eindringt und wie es verfestigt.
- Viskositätsstudie: Wir bestimmen die optimale Injektionsgeschwindigkeit, an der die Viskosität des Kunststoffs am stabilsten ist.
- Hohlraumgleichgewichtsstudie: Wir stellen sicher, dass in einer Mehrfachform jede Höhlung mit exakt gleicher Geschwindigkeit gefüllt wird.
- Druckabfalluntersuchung: Wir überprüfen, ob die Maschine genug Druck hat, um die Form zu füllen, ohne "den Boden zu versenken".
- Gate Freeze Study: Wir bestimmen genau, wann der Kunststoff im Gate erstarrt, um sicherzustellen, dass kein Material aus der Höhle "zurückströmt", was zu einem dimensionalen Abfall führen würde.
Indem wir diese Variablen beherrschen, können wir Präzisions-Injektionsgusstoleranzen über Millionen von Zyklen halten. Dies ist besonders wichtig für den 2k Spritzgussprozess und die Vorteile, bei denen der zweite Schuss auf die Maßgenauigkeit des ersten Schusses angewiesen ist, um eine perfekte Abdichtung zu bilden.
Verifikation: Präzisionsmessung mit CMM und optischen Werkzeugen
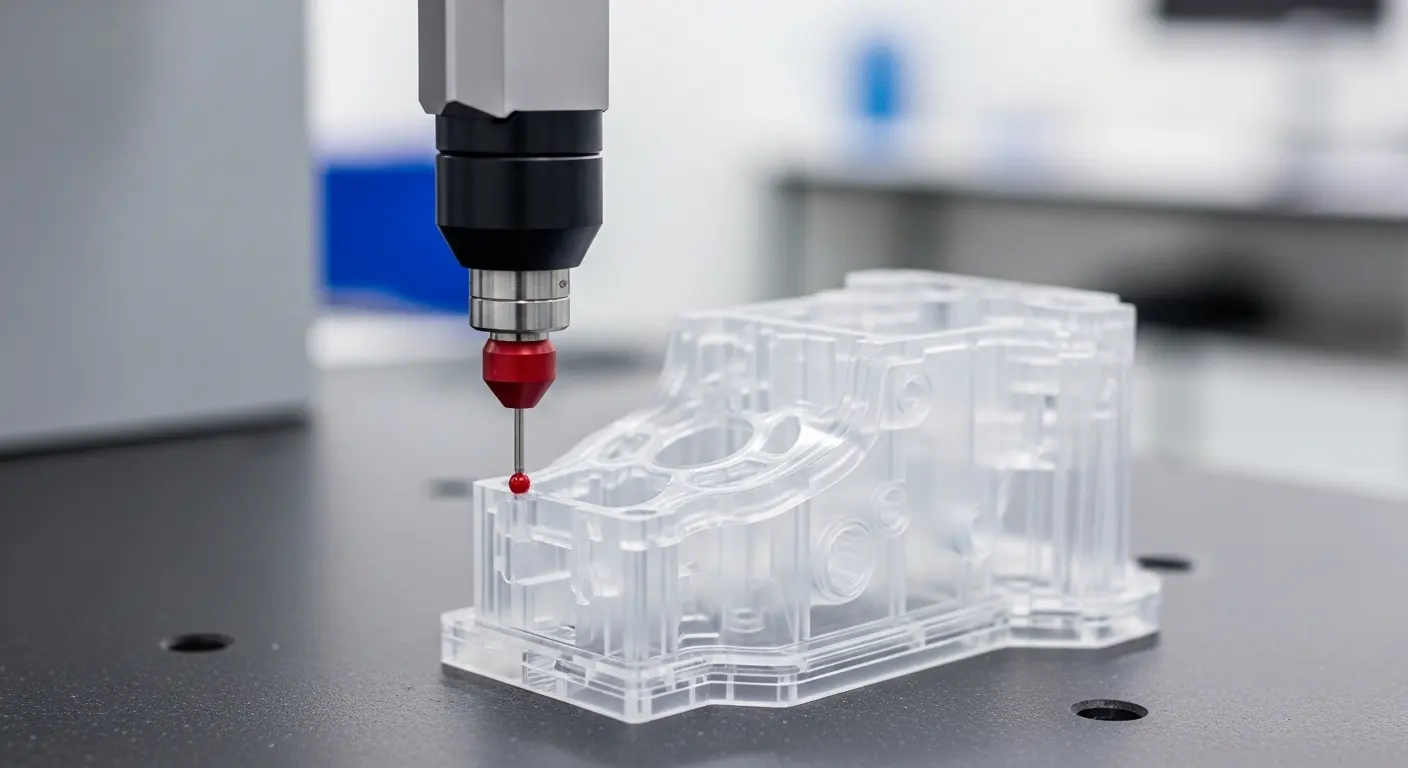
Du kannst nicht erreichen, was du nicht messen kannst. In der Hochpräzisionsfertigung ist das Qualitätssicherungslabor (QA) genauso wichtig wie der Produktionsboden. Um enge Toleranzen in Kunststoffspritzgussformen zu überprüfen, verwenden wir Koordinatenmessmaschinen (CMM) und Visionssysteme (optische Messmaschinen).
Ein CMM verwendet eine empfindliche Sonde, um die X-, Y- und Z-Koordinaten eines Bauteils abzubilden und sie mit dem ursprünglichen CAD-Modell zu vergleichen. Für Teile mit winzigen Merkmalen oder weichen Materialien, die sich unter einer Sonde verformen könnten, verwenden wir kontaktlose optische Systeme. Diese Werkzeuge bieten eine "Heatmap" des Bauteils, die genau zeigt, wo es vom nominalen Design abweicht. Diese Daten werden dem Werkzeugteam zur endgültigen Formabstimmung zurückgegeben, sodass die "Goldene Probe" wirklich perfekt ist.
Häufig gestellte Fragen
Was ist die engste Toleranz beim Spritzgießen?
Die engste Toleranz für Präzisionsspritzgießen beträgt typischerweise $\pm 0,025$ mm für kleine, stabile Bauteile. Während $\pm 0,01$ mm in hochspezialisierten Reinraumumgebungen mit hochwertigen Harzen wie PEEK erreichbar ist, erfordert dies extreme Kontrolle über Umgebung und Prozess, was die Kosten pro Teil erheblich erhöht.
Wie beeinflusst die Materialwahl die Teiletoleranz?
Amorphe Materialien (wie PC oder ABS) haben eine viel geringere und vorhersehbarere Schrumpfung als kristalline Materialien (wie Nylon oder PP). Daher ist es mit amorphen Kunststoffen viel einfacher, enge Toleranzen einzuhalten. Wenn Ihr Teil Präzision erfordert, empfehlen Ingenieure oft ein glasgefülltes, amorphes Harz, um die Maßstabilität zu maximieren.
Was ist ein "stahlsicheres" Formdesign?
Ein stahlsicheres Design ist eine Strategie, bei der die Form bewusst so bearbeitet wird, dass eine kleine Menge Metall in Bereichen zurückbleibt, die eventuell angepasst werden müssen. Nach dem T1-Versuch kann der Werkzeugmacher, wenn ein Teil zu groß oder zu klein ist, die Form durch das Entfernen kleiner Stahlabschnitte "fein abstimmen". Dies ist eine Standardpraxis, um präzise Toleranzen ohne das Risiko einer Verschrottung einer Form zu erreichen.
Warum sind enge Toleranzen teurer?
Enge Toleranzen erfordern hochwertigeren Werkzeugstahl, präzisere Bearbeitung (wie langsame EDM) und strengere Qualitätskontrolle. Außerdem erfordert das Präzisionsformen oft langsamere Zykluszeiten, um sicherzustellen, dass das Teil gleichmäßig abkühlt, was die Arbeits- und Maschinenzeit für jedes Teil erhöht.
Beeinflusst die Bauteilgröße die Fähigkeit, enge Toleranzen einzuhalten?
Ja, die Toleranzen sind im Allgemeinen proportional zur Größe des Bauteils. Eine $/pm Toleranz von 0,02$ mm ist bei einem Bauteil in Münzengröße viel leichter zu erreichen als bei einem Bauteil in der Größe eines Autostoßstangen. Die meisten internationalen Normen, wie ISO 20457, sehen eine gleitende Toleranzskala basierend auf der Nennmaße vor.
Kann 2K-Leisten enge Toleranzen erreichen?
Ja, das 2K-(Zwei-Schuss-)Formen kann sehr enge Toleranzen erreichen, erfordert jedoch einen spezialisierten Ansatz 2k Spritzgussleitfaden. Der erste Teil muss sehr präzise gehalten werden, da er als "Form" für das zweite Material dient. Jeder Fehler im ersten Schuss wird im zweiten vergrößert.
Haben Sie ein hochpräzises Projekt, das eine fachkundige Toleranzregelung erfordert? Bei SunOn spezialisieren wir uns auf DFM-geführtes Engineering für die anspruchsvollsten Anwendungen. Kontaktieren Sie uns noch heute für eine professionelle DFM-Bewertung oder um ein Angebot für Ihr Spitzen-Toleranz-Modellprojekt anzufordern. Unser Ingenieurteam in Dongguan ist bereit, Ihnen beim Übergang vom Prototyp zur Präzisionsserienproduktion zu helfen.
