


Was ist eine T1-Probe im Spritzgießen? Zeitleiste erklärt
Im Kunststoffspritzguss ist eine T1-Probe das erste funktionale Teil, das aus einer fertigen Produktionsform hergestellt wird. Das "T" steht für "Trial", und die Zahl "1" kennzeichnet die erste Iteration der Teile, die dem Kunden zur Bewertung zugeschickt werden. Während T0 die interne Testphase des Herstellers darstellt, um sicherzustellen, dass die Form korrekt geöffnet und geschlossen wird, dient die T1-Probe als offizieller Maßstab für Maßgenauigkeit, ästhetische Qualität und Materialleistung. Für Beschaffungsmanager und Produktdesigner ist eine erfolgreiche T1-Phase der wichtigste Meilenstein beim Übergang von einem digitalen CAD-Design zu einem greifbaren, massenproduzierten Produkt.
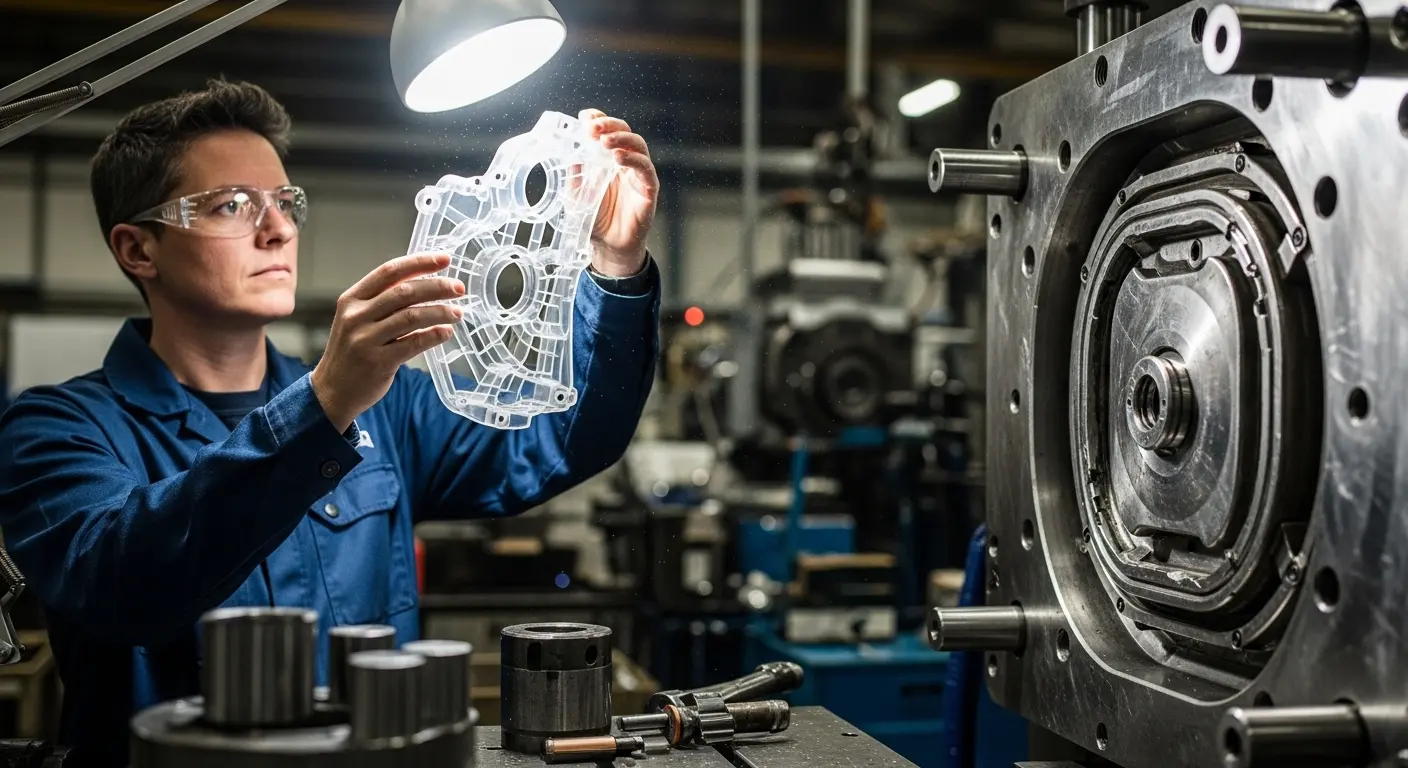
Die Stufen der Schimmelversuche: Von T0 bis T1 und darüber hinaus
Der Weg vom fertigen Werkzeug zu einem massenproduzierten Teil umfasst mehrere iterative "T"-Stufen. Das Verständnis der Unterschiede zwischen diesen Studien hilft den Sourcing-Teams, Erwartungen und Projektzeitpläne effektiver zu steuern. Während einige einfache Bauteile bei T1 genehmigt werden können, erfordern komplexe Bauteile oft nachträgliche Anpassungen.
Verständnis des internen T0-Tests
Bevor du überhaupt ein physisches Teil siehst, führt dein Hersteller eine T0-Studie durch. Dies ist ein rein interner Prozess. Während T0 testen Ingenieure die mechanischen Bewegungen, Kühlsysteme und Auswurfbolzen der Form. Sie identifizieren katastrophale Versagen, wie etwa das nicht vollständig füllende Füllen der Form (kurze Aufnahmen) oder Teile, die an der Höhlung haften. Bei SunOn verwenden wir die T0-Phase, um die Einspritzparameter so zu kalibrieren, dass die erhaltenen T1-Proben so nah wie möglich an der Endspezifikation liegen.
Die Rolle von T1-Beispielen in der Kundenvalidierung
Die T1-Probe ist das erste Mal, dass der Kunde die physische Ausgabe des Tools überprüft. Es wird nicht erwartet, dass es zu 100 % perfekt ist, aber es muss funktional genug sein für ein gründliches Kunststoff-Spritzgussverfahren. In dieser Phase verlagert sich der Fokus von "Funktioniert die Form?" zu "Entspricht das Teil der Designabsicht?" Ingenieure verwenden diese Proben, um kritische Toleranzen und die Montage zu überprüfen.
Auf dem Weg zu T2 und der endgültigen Genehmigung
Wenn die T1-Bewertung zeigt, dass eine Dimension leicht abweicht oder eine Oberflächenoberfläche mehr Textur benötigt, wird die Form modifiziert. Die daraus resultierenden Teile des nächsten Versuchs werden T2-Proben genannt. Die meisten professionellen Projekte streben eine "Golden Sample"-Genehmigung durch T2 oder T3 an. Durch das Befolgen eines strukturierten 2K Spritzgussleitfaden können Hersteller oft die Anzahl der Versuche minimieren und so Zeit und Kosten sparen.
Wie lange dauert der T1-Sample-Prozess?
Die Vorlaufzeit der T1-Probe ist eine Kombination aus der Herstellung der Form und der Logistik des Versuchs selbst. In der Regel findet bei einer Standardform, hochwertigen Stahlformen die T1-Probe 4 bis 7 Wochen nach Abschluss des Entwurfs und der Zahlung der Anzahlung statt. Allerdings beeinflusst die Komplexität des Teils dieses Fenster erheblich.
Standard-Werkzeugzeitlinien
Für einfache, einfache Hohlraumformen mit Standardmaterialien wie ABS oder Polypropylen sind die T1-Proben typischerweise innerhalb von 30 bis 35 Tagen fertig. Dazu gehört die Zeit für CNC-Bearbeitung, EDM (elektrische Entladungsbearbeitung) und manuelles Polieren der Formhöhlen. Wenn Ihr Projekt 2K Spritzgussverfahren beinhaltet, kann sich der Zeitrahmen aufgrund der Komplexität der Sekundäreinspritzeinheit und der rotierenden Formbasis auf 8 oder 9 Wochen verlängern.
Faktoren, die die T1-Lieferung verzögern
Mehrere Variablen können dein T1-Date hinauszögern. Wenn das Bauteildesign komplexe Unterschnitte enthält, die mehrere Seitenbewegungen oder Heber erfordern, dauert der Werkzeugbau länger. Außerdem kann die Beschaffung spezieller Ingenieurharze oder medizinischer Materialien die Lieferzeit um 1 bis 2 Wochen verlängern, wenn das Material nicht sofort auf Lager ist. Die Zusammenarbeit mit einem Lieferanten, der integrierte Kunststoff-Spritzgussform für medizinische Geräte anbietet, stellt sicher, dass Anforderungen an Reinräume und Materialzertifizierungen parallel zur Werkzeugentwicklung abgedeckt werden und unnötige Engpässe verhindert werden.
Häufige Probleme, die während eines T1-Schimmeltests festgestellt
wurden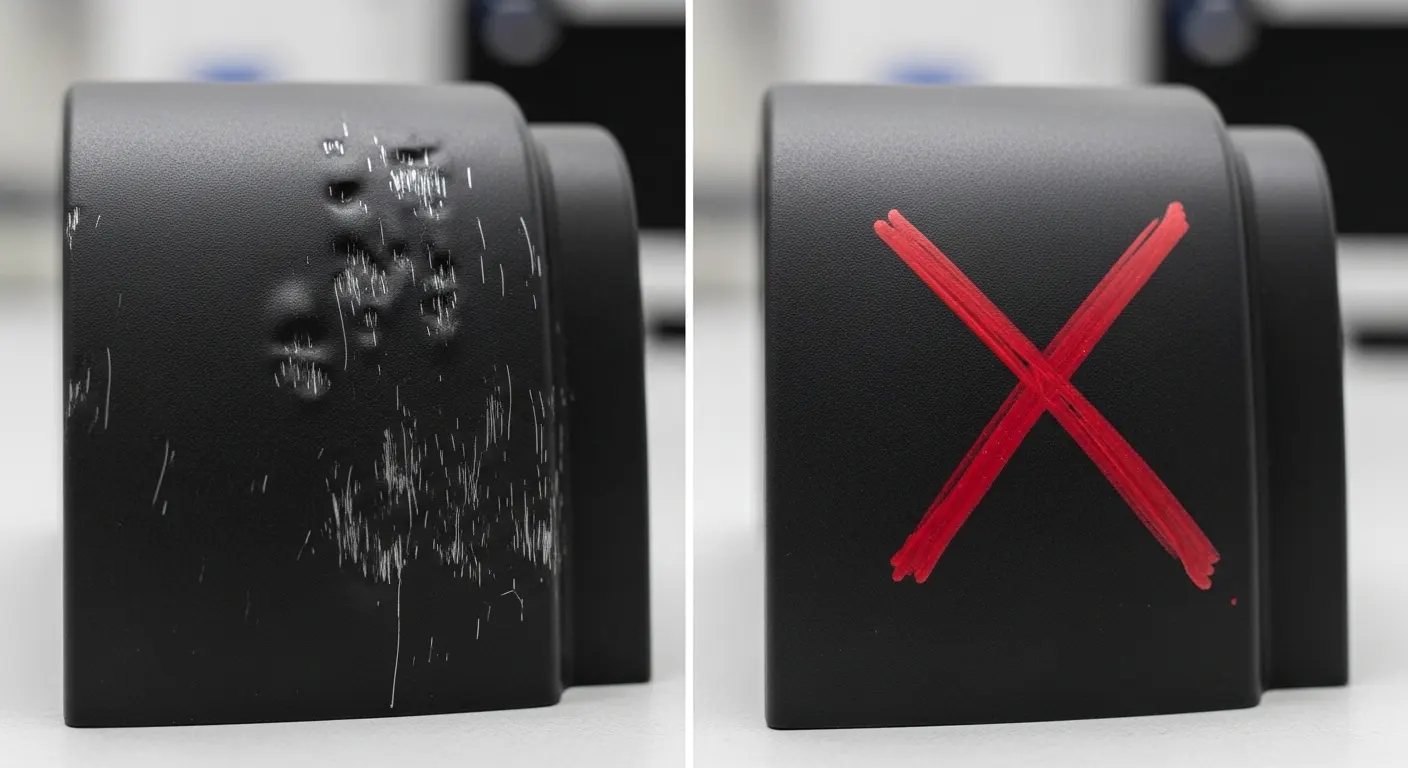
Die T1-Studie ist darauf ausgelegt, Fehler aufzudecken. Es ist selten, dass eine Form beim ersten Schuss ein perfektes Teil erzeugt, da sich Kunststoff unter hohem Druck und Hitze anders verhält als in einer digitalen Simulation. Das frühzeitige Erkennen dieser Probleme verhindert teure Ausfälle während der Massenproduktion.
Maßgenauigkeits- und Toleranzprüfung
Das häufigste Problem bei T1 ist die dimensionale Abweichung. Selbst mit genauer Moldflow-Analyse können unterschiedliche Kühlraten dazu führen, dass das Kunststoff mehr oder weniger schrumpft als erwartet. Qualitätssicherungsteams verwenden Coordinate Measuring Machines (CMM), um die T1-Probe mit dem 3D-CAD-Modell zu vergleichen. Ist ein Loch 0,1 mm zu klein, erlaubt der "stahlsichere" Ansatz dem Hersteller, mehr Metall aus der Form zu entfernen, um das Loch für T2 zu vergrößern.
Visuelle Defekte: Sink Marks, Flash und Warpage
Ästhetische Fehler sind im ersten Versuch häufig. Sinkspuren – kleine Vertiefungen an der Oberfläche – treten oft dort auf, wo dicke Rippen auf dünne Wände treffen. Ein Blitz tritt auf, wenn Kunststoff zwischen den Formhälften ausläuft, was darauf hindeutet, dass der Klemmdruck zu niedrig ist oder die Form angepasst werden muss. Warpage ist ein Zeichen für ungleichmäßige Abkühlung oder inneren Stress. Bei SunOn analysieren wir diese Mängel während des 2K Spritzgussprozess und Vorteilsbewertung, um sicherzustellen, dass die Mehrmaterialteile korrekt verbinden, ohne sich zu verziehen.
Materialfluss und Gate-Vestige
Die T1-Stufe prüft außerdem, ob das "Gate" – der Punkt, an dem Kunststoff in die Kavität eintritt – korrekt positioniert ist. Wenn das Tor eine markante Spur (Vestige) auf einer sichtbaren Fläche hinterlässt oder "Jetting" (schlangenartige Muster) verursacht, muss das Gittersystem möglicherweise vor T2 neu gestaltet oder verlegt werden.
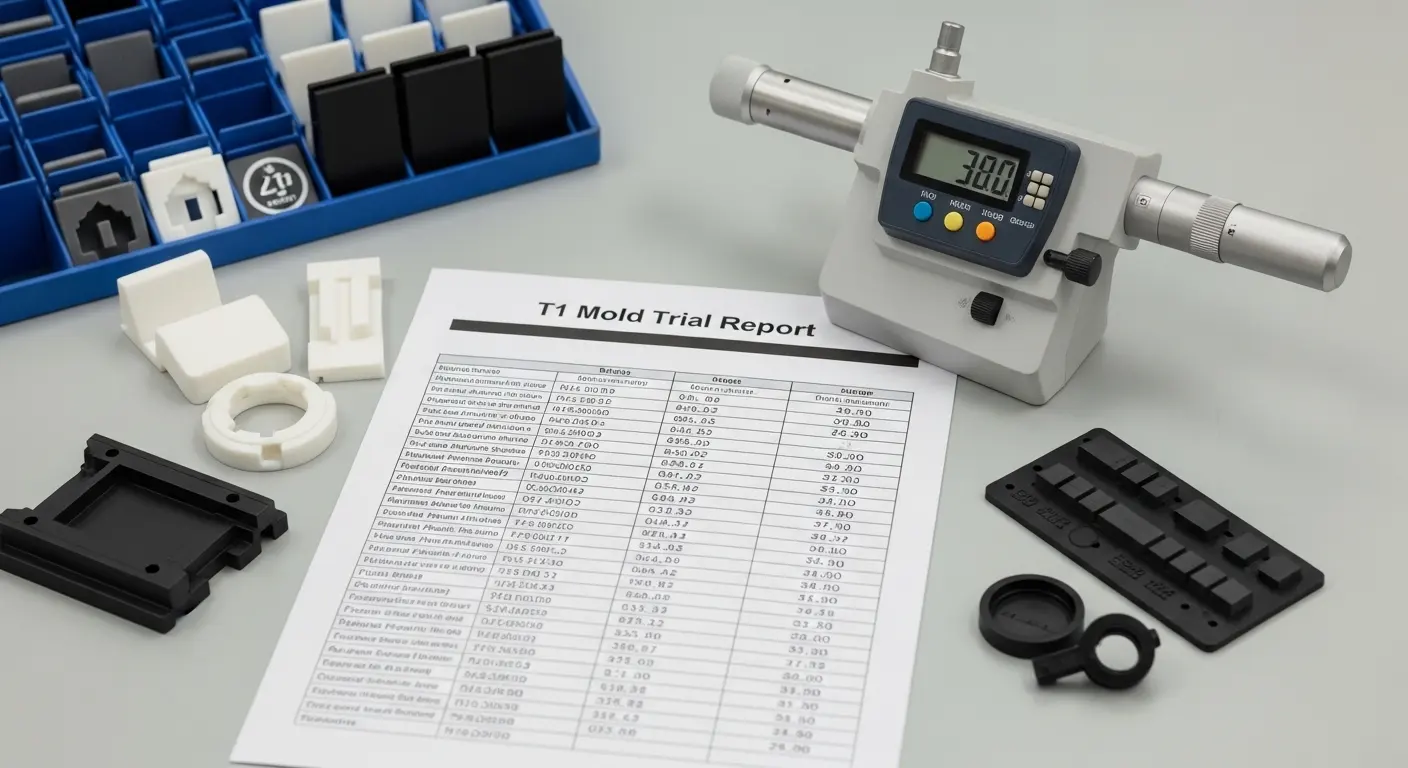
Was sollte ein T1-Musterbericht enthalten?
Eine T1-Probe ist ohne die unterstützenden Daten nutzlos. Professionelle B2B-Käufer sollten einen umfassenden "Trial Report" neben den physischen Teilen erwarten. Diese Dokumentation dient als Fahrplan für die notwendigen Korrekturen, um die Massenproduktion zu erreichen.
Detaillierte Injektionsparameter-Logs
Der Bericht sollte alle während des Versuchs verwendeten Einstellungen auflisten, einschließlich Schmelztemperatur, Formtemperatur, Einspritzgeschwindigkeit und Haltedruck. Diese Parameter sind entscheidend, da sie während des finalen Produktionslaufs replizierbar sein müssen. Wenn ein Teil nur unter extremen, nicht nachhaltigen Belastungen gut aussieht, muss das Formdesign selbst grundlegend verändert werden.
Dimensional Inspection Report (FAI)
Ein First Article Inspection (FAI)-Bericht ist eine Standardanforderung für T1. Es kartiert die kritischen bis Qualitätsmaße (CTQ), die in Ihrer technischen Zeichnung definiert sind. Jede Messung ist als "Bestanden" oder "Nicht bestanden" markiert. Diese Klarheit ermöglicht es dem Konstrukteur zu entscheiden, welche Abweichungen akzeptabel sind und welche eine Werkzeugänderung erfordern.
Fehleranalyse und Korrekturmaßnahmenplan
Ein hochwertiger Anbieter wird Ihnen nicht nur sagen, dass es eine Spülenmarke gibt; er bietet eine Lösung. Der T1-Bericht sollte Fotos aller Mängel und einen klaren technischen Plan zur Behebung enthalten. Wenn beispielsweise Warpage erkannt wird, könnte der Plan eine Erhöhung des Kühlzyklus oder eine Anpassung der Gate-Größe beinhalten.
Warum SunOn's DFM-geführter Ansatz die T1-Genehmigung verkürzt
Bei SunOn Industrial Group sind wir überzeugt, dass der beste Weg, T1-Probleme zu lösen, darin besteht, sie während der Designphase zu verhindern. Unser "Design for Manufacturability" (DFM)-Prozess ist ein verpflichtender Schritt, bevor wir überhaupt Stahl schneiden. Durch die frühzeitige Simulation des Einspritzprozesses können wir potenzielle dünne Wände, scharfe Ecken oder unzureichende Zugwinkel erkennen, die sonst einen T1-Fehler verursachen würden.
Reduzierung von Iterationen durch Simulation
Mitfortschrittlicher Moldflow-Software simulieren wir, wie der Kunststoff die Höhlung füllt. So können wir Luftfänge und Schweißlinien vorhersagen, bevor die Form überhaupt gebaut ist. Für unsere Kunden bedeutet das oft, dass die T1-Probe bereits zu 95 % auf dem Weg zur endgültigen Genehmigung ist, was die Zeit in T2- oder T3-Zyklen erheblich verkürzt.
Expertise in komplexen Werkzeugen
Egal, ob Sie ein hochpräzises medizinisches Bauteil oder ein Multimaterial-Automobilteil benötigen – unser Ingenieurteam bringt jahrzehntelange Erfahrung in den Werkzeugprozess ein. Indem wir Nachbearbeitung und Montage in die T1-Phase integrieren, stellen wir sicher, dass Ihre Teile nicht nur dimensionskorrekt, sondern auch für die sekundären Phasen Ihres Fertigungsablaufs bereit sind.
Zusammenfassungscheckliste für T1-Beispielerfolge
Um sicherzustellen, dass Ihr T1-Test reibungslos verläuft, sollten Beschaffungs- und Engineering-Teams folgende Checkliste befolgen:
- Material überprüfen: Stellen Sie sicher, dass das T1 mit genau der für das Endprodukt angegebenen Harzqualität gegossen wird.
- Überprüfen Sie DFM: Bestätigen Sie, dass alle DFM-Vorschläge im endgültigen Formdesign umgesetzt wurden.
- Definieren Sie CTQs: Markieren Sie kritische Maße klar in Ihren Zeichnungen, damit das QA-Team weiß, was bei der Inspektion priorisiert werden soll.
- Dokumentation anfordern: Akzeptieren Sie keine Proben ohne vollständiges Parameterlog und Dimensionsbericht.
- Planen Sie die Iteration: Planen Sie in Ihrem Projektplan mindestens eine Runde Schimmelmodifikationen (T2) nach der T1-Überprüfung ein.
Häufig gestellte Fragen (FAQ)
Das Hauptziel eines T1-Musters ist es, die Funktionalität der Form und die Grundmaße des Teils mit dem ursprünglichen CAD-Design zu überprüfen. Es dient als physikalischer Konzeptnachweis, der es Ingenieuren ermöglicht, notwendige Anpassungen an Werkzeugen oder Einspritzparametern zu identifizieren, bevor sie in die Massenproduktion übergehen.
Wie viele T1-Samples erhalte ich?
Die meisten Hersteller liefern zwischen 5 und 10 T1-Proben für Ersttests und Messungen. Wenn Sie eine größere Menge für Funktionstests oder Marktvalidierung benötigen, sollte dies während der Angebotsphase ausgehandelt werden, da dies eine längere Testphase und zusätzliche Materialkosten erfordern kann.
Kann ich T1-Muster für die endgültige Produktmontage verwenden?
T1-Muster sind in der Regel für Inspektion und Passformprüfungen gedacht und nicht für die Endmontage. Obwohl sie oft funktional sind, fehlen ihnen möglicherweise die endgültige Oberflächentextur oder sie weisen leichte Abweichungen auf, die die langfristige Leistung eines Endprodukts beeinflussen können.
Ist das T1-Sample aus dem fertigen Produktionsmaterial gefertigt?
Ja, T1-Proben sollten immer mit dem Endproduktionsharz hergestellt werden, um genaue Ergebnisse zu gewährleisten. Die Verwendung eines Ersatzmaterials würde zu falschen Schrumpfdaten und irreführenden Leistungstests führen, wodurch die Testergebnisse für die Produktionsplanung ungültig wären.
Was passiert, wenn die T1-Probe die Inspektion nicht besteht?
Wenn eine T1-Probe die Spezifikationen nicht erfüllt, führt der Hersteller eine "Werkzeugabstimmung" durch. Dies beinhaltet die Modifikation der Form – zum Beispiel das Verbreitern eines Tores oder das Entfernen von Stahl zur Anpassung der Maße – und anschließend eine T2-Prüfung, um zu überprüfen, ob die Korrekturen erfolgreich waren.
Wie unterscheidet sich T1 von einem Prototyp?
Eine T1-Probe wird aus dem eigentlichen Hartwerkzeug (Stahl- oder Aluminiumform) hergestellt, das für die Produktion vorgesehen ist, während ein Prototyp typischerweise durch 3D-Druck, CNC-Bearbeitung oder Vakuumguss hergestellt wird. T1-Proben stellen die tatsächliche Chemie und strukturelle Integrität des fertigen Teils dar.
Bereit, dein Projekt von CAD auf T1 umzustellen? Bei SunOn Industrial Group sind wir auf hochpräzise Werkzeuge und DFM-geführte Fertigung spezialisiert, die Sie schneller auf den Markt bringen. Kontaktieren Sie noch heute unser Ingenieurteam für eine umfassende DFM-Überprüfung oder um ein Angebot für Ihr nächstes Spritzgussprojekt anzufordern.
