


Der ultimative Leitfaden zur Großserienproduktion von Blechstanzteilen
Die Großserienproduktion von Blechstanzteilen ist das Rückgrat der modernen Fertigung und ermöglicht die Herstellung von Tausenden präziser, identischer Bauteile zu unglaublich niedrigen Kosten pro Stück. Egal, ob Sie ein neues Automobilbauteil skalieren oder Unterhaltungselektronik in Massenproduktion herstellen – das Verständnis der Mechanik des Großvolumen-Stanzens ist entscheidend, um die Qualität zu erhalten und gleichzeitig Ihren ROI zu maximieren.
In diesem maßgeberischen Leitfaden greifen wir auf jahrzehntelange technische Expertise bei Sunon zurück, um zu erklären, wie großvolumiges Stanzen funktioniert, warum es der Goldstandard für Effizienz ist und wie Sie Ihre Entwürfe für die anspruchsvollsten Produktionszeiten optimieren können.
Was ist die Großserienproduktion von Blechstanzteilen?
Blechstanzteile in großer Stückzahl beziehen sich auf den industriellen Prozess, bei dem spezialisierte Werkzeuge und Hochgeschwindigkeitspressen zur Herstellung von Metallteilen in Mengen von typischerweise 10.000 bis 1.000.000 Einheiten pro Jahr verwendet werden. Diese Methode legt großen Wert auf Automatisierung und Tool-Langlebigkeit, um eine gleichbleibende Qualität über riesige Produktionsläufe hinweg zu gewährleisten.
Wenn wir bei Sunon von hoher Lautstärke sprechen, meinen wir nicht nur "mehr Parts". Wir sprechen hier von einem Wandel in der Philosophie. Während die Produktion in geringer Stückzahl auf Flexibilität und niedrigere Anfangskosten für Werkzeuge setzt, ist die Massenproduktion eine Investition in Geschwindigkeit und Wiederholbarkeit. Durch den Einsatz von Progressive Formen und automatisierter Spulenzuführung können Hersteller in Sekunden komplexe Geometrien erzeugen, was die Arbeitskosten jedes einzelnen Bauteils drastisch senkt.
Warum ist Hochvolumen-Stempeln die beste Wahl zum Skalieren?
Hochvolumen-Stempeln sind die beste Wahl, da sie durch extreme Skaleneffekte und schnelle Automatisierung die niedrigsten Kosten pro Teil bieten. Sobald das anfängliche "harte Werkzeug" hergestellt ist, sind die Grenzkosten für die Herstellung einer zusätzlichen Einheit deutlich niedriger als bei anderen Metallverarbeitungsmethoden wie CNC-Bearbeitung oder Laserschneiden.
Wichtige Vorteile des Skalierens mit Stamping
- Kosteneffizienz: Obwohl die Anfangsinvestition in eine progressive Stempel höher ist, können die Kosten pro Teil auf Cent sinken, wenn sie auf 500.000 Einheiten verteilt werden.
- Konsistenz: Im Gegensatz zur manuellen Fertigung liefern Großdruckpressen jedes Mal identische Ergebnisse, sodass Ihre Fließband keine "außerhalb der Spezifikationen" überraschten wird.
- Materialnutzung: Fortschrittliche Verschachtelungssoftware und präzises Stempeldesign minimieren Schrottmetall, was bei der Verarbeitung von Unmengen an Rohstoffen enorme Kosten darstellt.
- Geschwindigkeit: Moderne Pressen können mit Hunderten von Schlägen pro Minute arbeiten.
Wie führt das Progressive Stempeln zum Erfolg mit hohem Volumen?
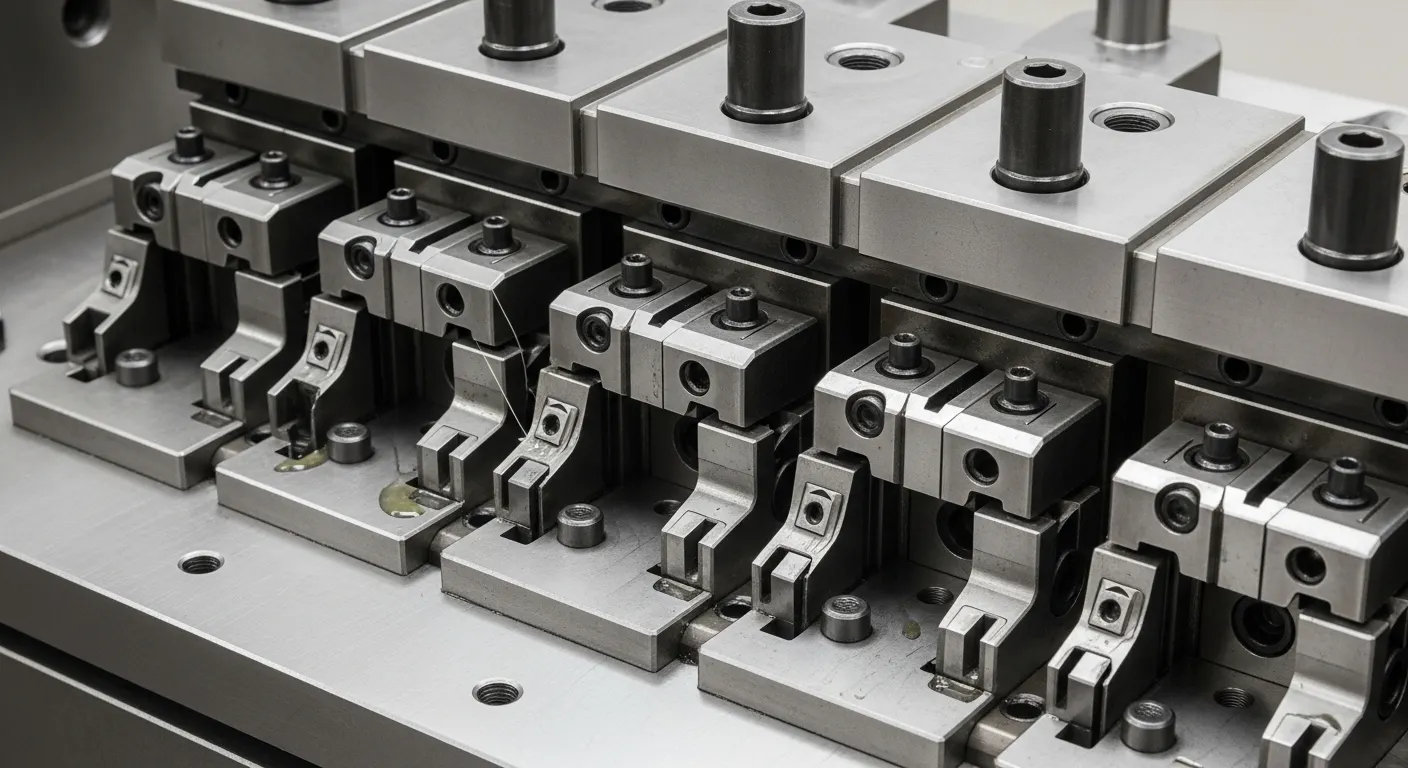
Progressives Stanzen erzielt den Erfolg, indem mehrere Operationen – wie Schneiden, Stanzen und Biegen – gleichzeitig an verschiedenen Stationen innerhalb eines einzigen Werkzeugs durchgeführt werden. Während der Metallstreifen durch die Presse geführt wird, wird mit jedem einzelnen Hub ein fertiges Teil ausgeworfen, was den Durchsatz maximiert und den Bedarf an sekundärer Handhabung reduziert.
Nach meiner Erfahrung bei der Überwachung von Tausenden von Produktionsläufen passiert die "Magie" im Streifenlayout. Ein gut konstruierter Progressiv-Stempel wirkt wie eine Miniatur-Fließband. An der ersten Station konnte die Presse ein Pilotloch durchbohren; bei der dritten führt er einen tiefen Zug aus; und an der Endstation wird der fertige Teil vom Streifen gebrochen. Dadurch wird das "menschliche Element" und die Fehler eliminiert, die mit beweglichen Teilen zwischen verschiedenen Maschinen einhergehen.
Wenn Sie eine spezialisiertere, volumenkleinere Präzision suchen, könnten Sie unsere Präzisionsmessmetallstanzdienste für Custom-Teile erkunden, aber für die echte Massenproduktion ist der progressive Stempel König.
Welche Materialien sind am besten für großvolumiges Metallstanzen geeignet?
Die besten Materialien für großvolumiges Stanzen sind Kaltwalzstahl, Edelstahl, Aluminium und Kupferlegierungen, da sie ein Gleichgewicht zwischen Formbarkeit und Haltbarkeit bieten. Die Wahl hängt vom Endverbrauchsumfeld des Bauteils ab, etwa vom Bedarf an Korrosionsbeständigkeit, elektrischer Leitfähigkeit oder hohem Festigkeits-Gewichts-Verhältnis.
Das richtige Material auszuwählen ist ein Spiel von "Werkzeugverschleiß vs. Leistung". Zum Beispiel:
- Edelstahl: Hervorragend für die Haltbarkeit, aber die Stempel sind härter. Erfordert spezielle Beschichtungen auf dem Werkzeugstahl.
- Aluminium: Leicht und korrosionsbeständig, kann aber "klebrig" sein und eine präzise Schmierung erfordern.
- Kupfer/Messing: Oft in der Elektronik verwendet. Wenn Sie auch mit Polymerkomponenten arbeiten, könnten Sie fragen: ist die FDA von Silikonkautschuk für medizinische Geräte für Ihre Wohnbedürfnisse zugelassen?
- Vorbeschichtete Stähle: Die Verwendung von verzinkten oder vorlackierten Spulen kann die Notwendigkeit einer Nachbearbeitung überflüssig machen und bei Arbeitsabläufen mit hohem Volumen erhebliche Zeit sparen.
Wie sicherst du Qualität in Millionenteil-Produktionsserien?
Die Qualität in großer Stückzahl wird durch "In-Die Sensing"-Technologie und automatisierte optische Inspektionssysteme (AOI) gewährleistet. Diese Systeme überwachen die Presse in Echtzeit und erkennen sofort das Ziehen von Slugs, Materialdickenschwankungen oder Werkzeugverschleiß, sodass die Presse stoppen kann, bevor ein einzelnes fehlerhaftes Teil produziert wird.
Bei Sunon setzen wir eine "Defense in Depth"-Strategie für Qualität um:
- Statistische Prozesssteuerung (SPC): Wir verfolgen die Dimensionen über den gesamten Lauf, um Trends zu identifizieren, bevor sie aus der Grenze fallen.
- Stempel-Wartungspläne: Bei hohem Volumen kann ein Würfel 5 Millionen Zyklen erreichen. Wir führen alle 50.000 bis 100.000 Treffer "Schärfen" und Wartungsarbeiten durch, um Mahlgraben zu verhindern.
- Materialrückverfolgbarkeit: Wir führen Aufzeichnungen über jede Wärmemenge der Coil, um sicherzustellen, dass wir bei Entdeckung eines Materialfehlers die betroffene Charge isolieren können.
Was sind die wichtigsten Design-for-Manufacturing (DFM)-Tipps für das Stanzen?
Wichtige DFM-Tipps umfassen die gleichmäßige Wanddicke, das Vermeiden scharfer Innenecken und das Halten der Lochdurchmesser auf mindestens 1,2-fache der Materialdicke. Die Gestaltung mit Blick auf den Stanzprozess reduziert das Risiko von Werkzeugbruch und stellt sicher, dass das Metall reibungslos durch die Matrize fließt, ohne zu reißen oder zu verdünnen.
Pro-Tipps für Ingenieure
- Biegradien: Versuchen Sie immer, Ihren inneren Biegeradius gleich oder größer als die Materialdicke zu haben.
- Löcherplatzierung: Halte die Löcher von Biegelinien fern, um "Egging" oder Verzerrung der Lochform zu vermeiden.
- Vereinfachung: Je weniger "Stationen" im Stempel benötigt werden, desto billiger ist das Werkzeug und die Produktion wird schneller.
Wie viel kostet das Stanzen von Blechblech in großem Volumen?
Die Kosten für großvolumige Stanzarbeiten werden in zwei Kategorien unterteilt: die anfänglichen "Hard Tooling"-Kosten (die zwischen 10.000 $ und $150.000+ liegen können) und den "Stückpreis". Bei hohen Volumina wird der Stückpreis meist von den Materialkosten dominiert, da Arbeitskraft und Gemestaufsatz auf Millionen von Einheiten dünn verteilt sind.
Beispiel zur Kostenaufschlüsselung (Jahresvolumen: 500.000 Einheiten):
- Werkzeuginvestition: 50.000 $ (amortisiert auf 0,10 $ pro Teil).
- Materialkosten: 0,25 $ pro Teil.
- Fertigung/Arbeit: 0,05 $ pro Teil.
- Gesamtkosten der Teile: 0,40 $.
Vergleiche das mit CNC-Bearbeitung, bei der das Teil jedes einzelne Mal 15,00 Dollar kosten kann, unabhängig von der Stückzahl, und der Vorteil des Stanzens wird glasklar.
Häufig gestellte Fragen zum Metallstanzen
Typischerweise dauert es 8 bis 12 Wochen, einen progressiven Chip zu entwerfen, zu bauen und zu "testen". Dazu gehört auch die T1-Probephase, in der wir sicherstellen, dass das Teil alle Spezifikationen erfüllt, bevor die Produktion mit voller Geschwindigkeit beginnt.
Ja, durch einen Prozess namens "Deep Drawing" können wir Tassen, Dosen und komplexe Gehäuse erstellen. Wenn Ihr Bauteil jedoch extreme Hitzebeständigkeit benötigt, könnten Sie auch recherchieren welche Temperatur können Silikonkautschukteile für die umliegenden Dichtungen aushalten.
Slug-Pulling tritt auf, wenn das Abfallmetall (der Slug) am Punch haftet und aus dem Chip wieder herauskommt. Bei hohem Volumen kann das ein Werkzeug zerstören. Wir verwenden Vakuumsysteme oder "Slug-Retention"-Geometrie im Chip, um dies zu verhindern.
Fazit: Partnerschaft für Produktionserfolg
Um Erfolg bei der Produktion von Blechstanzteilen in großer Stückzahl zu erzielen, ist mehr als nur eine große Presse erforderlich; es ist eine Partnerschaft zwischen Konstruktion und Fertigung erforderlich. Indem Sie sich auf DFM konzentrieren, das richtige Material auswählen und in hochwertige progressive Werkzeuge investieren, können Sie Ihr Produkt von einem Prototyp zu einem globalen Marktführer skalieren.
