


Sekundäre Operationen in der Fertigung: Montage und Verpackung erklärt
Sekundäre Abläufe: Montage und Verpackung stellen den entscheidenden Übergang von rohgeformten Komponenten zu einem marktfertigen Produkt dar. In der professionellen Fertigung umfassen diese Nachbearbeitungsprozesse mechanische Befestigungen, Ultraschallschweißen, dekorative Oberflächenbehandlung und Schutzlogistik. Durch die Integration dieser Dienstleistungen unter einem Dach reduzieren B2B-Käufer die Vorlaufzeiten erheblich, minimieren das Risiko von Schäden durch den öffentlichen Verkehr und konsolidieren die Qualitätsverantwortung.
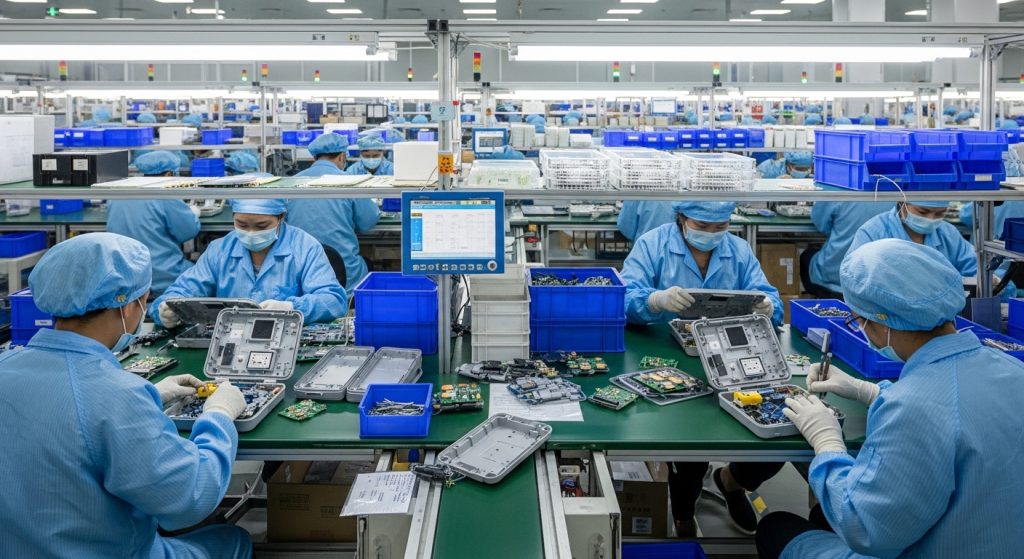
Was sind sekundäre Operationen beim Kunststoffspritzgießen?
Sekundäre Operationen umfassen jeden Prozess, der an einem Teil nach dessen Verlassen der Primärformmaschine durchgeführt wird. Während Kunststoffspritzguss hochpräzise Komponenten erzeugt, bestehen nur wenige Industrieprodukte aus einem einzigen Kunststoffteil. Die meisten erfordern die Integration von Hardware, das Verbinden mehrerer Gehäuse oder das Auftragen von Branding- und Schutzbeschichtungen.
Ein weit verbreitetes Missverständnis unter Sourcing-Managern ist, dass sekundäre Abläufe lediglich ästhetisch sind. In Wirklichkeit definieren diese Prozesse oft die mechanische Integrität der Endmontage. Zum Beispiel kann ein Gehäuse eines medizinischen Geräts Lecktests und Sterilisationsverpackungen durchlaufen, während eine Automobil-Konsole strukturelle Haftung und kratzfeste Lackierung benötigt. Die SunOn Industrial Group erleichtert diesen Übergang, indem sie einen nahtlosen Arbeitsablauf von der Form bis zum Hafenhafen in Dongguan bietet.
Effektive sekundäre Operationen lösen die Herausforderungen der "letzten Meile" der Fertigung. Wenn ein Zulieferer sowohl die Primärgussform als auch die anschließende Montage übernimmt, erhält er eine engere Rückkopplungsschleife. Wenn ein Techniker ein Problem mit der Montageanpassung entdeckt, kann das Werkzeugteam die Form sofort anpassen. Diese Synergie verhindert die kostspieligen Verzögerungen, die beim Versand von Teilen zwischen separaten Guss- und Montagehäusern entstehen.
Kernmontagetechniken für komplexe Industrieteile
Montagetechniken variieren je nach Materialkompatibilität, Produktionsvolumen und dem vorgesehenen Umfeld des Produkts. Die Wahl der richtigen Methode erfordert ein Gleichgewicht zwischen anfänglichen Werkzeuginvestitionen und langfristigen Arbeitskosten.
Mechanische Baugruppe und Hardware-Einbau
Die mechanische Montage bleibt die vielseitigste Methode zum Verbinden von Kunststoff- und Metallkomponenten. Dieser Prozess beinhaltet typischerweise die Installation von Gewindemessing-Einsätzen, Schrauben, Clips oder Snap-Fit-Verbindungen. Heat-Stake- oder Ultraschalleinsätze sichern häufig Gewindeeinsätze und bieten einen hohen Ausziehwiderstand für Teile, die häufig zerlegt werden müssen.
Designer bevorzugen oft Snap-Fits für Unterhaltungselektronik, um die Kosten für Befestigungselemente zu vermeiden. Für Industriegeräte, bei denen Vibrationsbeständigkeit oberste Priorität hat, bleiben mechanische Befestigungselemente jedoch der Goldstandard. Während der DFM-Phase (Design for Manufacturing) bewerten Ingenieure den Drehmomentbedarf und die Materialdicke, um sicherzustellen, dass die Kunststoffbosse bei der Hochgeschwindigkeitsmontage nicht reißen.
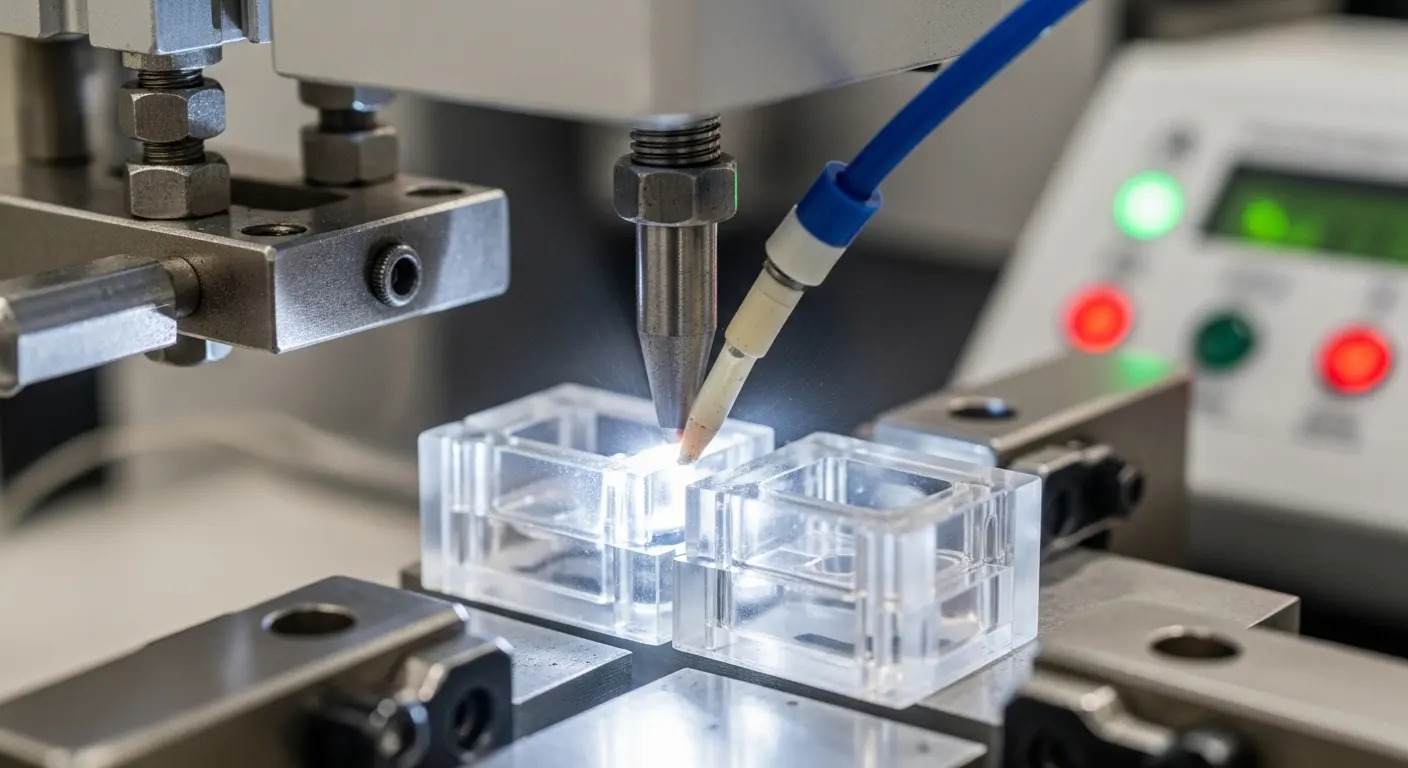
Ultraschallschweißen für permanente Kunststoffbindungen
Für die Massenproduktion, die hermetische Dichtungen oder hochfeste Bindungen erfordert, ist Ultraschallschweißen die bevorzugte sekundäre Operation. Diese Technik nutzt hochfrequente akustische Schwingungen, um eine lokale Schmelze zwischen zwei Kunststoffgrenzflächen zu erzeugen. Es ist schneller als Klebstoffe und sauberer als Lösungsmittelbindungen, was es ideal für medizinische und elektronische Anwendungen macht.
Ein erfolgreiches Ultraschallschweißen hängt stark vom "Energieleiter" ab – einem kleinen dreieckigen Grat, der in das Teil eingebaut ist. Hersteller müssen auch die Materialkompatibilität berücksichtigen; amorphe Harze wie ABS lassen sich leichter schweißen als halbkristalline Materialien wie Nylon. Die interne Integration dieses Prozesses ermöglicht sofortige Pull- und Burst-Tests, um die Bindungsintegrität vor dem Transport der Teile in die Verpackungslinie zu überprüfen.
Wann man sich für Schweißen statt Klebstoffe entscheiden sollte
Ingenieure entscheiden sich typischerweise für Ultraschallschweißen, wenn die Zykluszeit die Haupteinschränkung ist. Eine Schweißnaht erfolgt innerhalb von Sekunden, während Klebstoffe Aushärtungsfenster benötigen, die die Entstehung blockieren können. Darüber hinaus eliminiert das Schweißen die "verbrauchbaren Kosten" von Klebstoffen und das Risiko chemischer Ausgasungen, die empfindliche elektronische Sensoren oder medizinische Grade-A-Umgebungen beeinträchtigen können.
Dekorative Oberflächenbehandlung: Siebdruck und Blockdruck
Sekundäre Operationen umfassen auch die visuelle und taktile Identität des Produkts. Pad-Printing ermöglicht die Übertragung von 2D-Bildern auf 3D-Formen, was es für gekrümmte Oberflächen wie Knöpfe oder Griffe unerlässlich macht. Siebdruck sorgt für eine dickere Tintenablagerung und sorgt für eine bessere Haltbarkeit von Logos und Lehrtexten auf flachen Industriepaneelen.
Neben dem Branding umfasst die Fertigstellung elektromagnetische Störungen (EMI) und Soft-Touch-Lackierung. Für Mehrmaterialteile orientieren sich Designer oft an 2k Spritzguss-Dual-Color-Injektion, um Sekundärlackierung oder Kleber zu vermeiden. Durch die Verwendung von Einzelzyklus-Dual-Material-Formproduktion können Hersteller eine dekorative oder funktionale Schichtung innerhalb des primären Formzyklus erreichen, wobei die traditionelle Sekundärlackierung für bestimmte metallische oder hochglänzende Oberflächen weiterhin notwendig bleibt.
Industrielle Verpackungslösungen für globale Lieferketten
Die letzte Phase der Sekundäroperationen: Montage und Verpackung, konzentriert sich auf den Schutz der Investition. Industrielle Verpackungen sind keine "One-Size-Fits-All"-Kategorie; sie muss die Strapazen des internationalen Seefrachtverkehrs, Feuchtigkeitsänderungen und elektrostatische Entladungsrisiken (ESD) berücksichtigen.
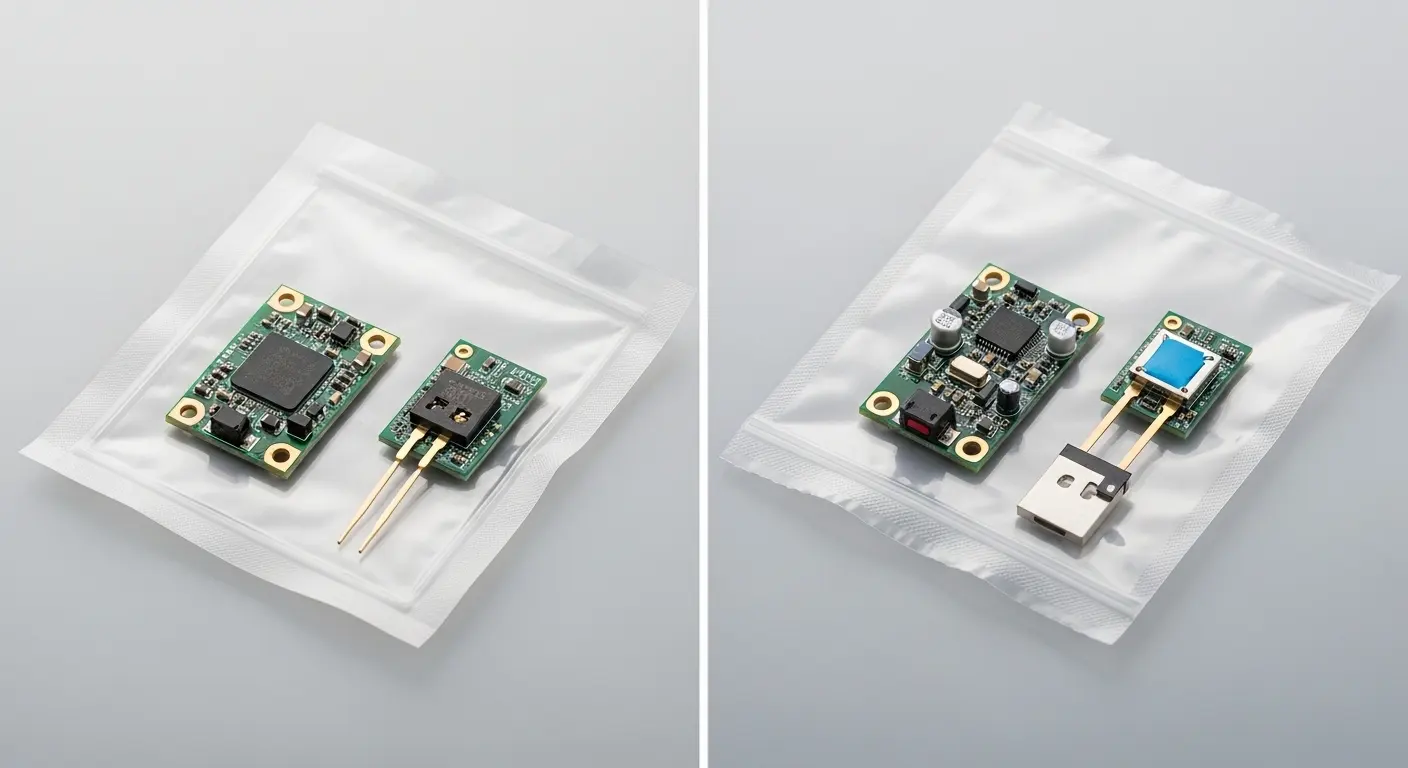
Schutzverpackung für Elektronik und medizinische Geräte
Elektronische Komponenten benötigen eine spezielle ESD-Abschirmung, um katastrophale Ausfälle durch statische Elektrizität während des Transports zu verhindern. Dies beinhaltet oft den Einsatz von antistatischen Schalen, Dissipativbeuteln und Feuchtigkeitsschutzfolien. Bei Medizinprodukten muss die Verpackung oft eine sterile Barriere aufrechterhalten, was Reinraum-taugliche Verpackungen und validierte Verschlussverfahren erfordert.
Im Produktionszentrum Dongguan optimiert SunOn die Verpackungsdichte, um die Versandkosten zu senken. Die Verwendung von maßgefertigten Zellstoffschalen oder vakuumgeformten Kunststoffeinsätzen stellt sicher, dass hochwertige Teile nicht aneinander reiben und so "Abkratz"-Defekte bei den Vibrationen im Lkw- und Schiffstransport verhindern.
Bulk vs. Einzelhandelsfertige Verpackung
Beschaffungsmanager müssen sich zwischen Massenverpackung und handelsfertiger Fulfillment entscheiden. Massenverpackung ist kosteneffizient für Teile, die für eine sekundäre Montageanlage näher am Endverbraucher bestimmt sind. Viele Hardware-Hersteller bevorzugen jedoch "Kitting"- oder "Box-Build"-Dienste, bei denen der Hersteller das Endprodukt zusammenbaut, das Benutzerhandbuch beifügt und es in die fertige Verkaufsverpackung legt.
Die Wahl von handelsfertigen Verpackungen an der Quelle reduziert doppelte Handhabung. Jedes Mal, wenn ein Teil ausgepackt und neu verpackt wird, steigt das Risiko einer Oberflächenkontamination. Durch die Durchführung der Endinspektion und das Verpacken am Ursprungsort übernimmt der Lieferant die volle Verantwortung für das "Out-of-Box"-Erlebnis des Endkunden.
Warum Montage und Verpackung mit einem Lieferanten zusammenlegen?
Die Konsolidierung von Sekundäraktivitäten mit dem Primärguss bietet einen strategischen Vorteil im Risikomanagement. Wenn ein einzelner Partner den gesamten Arbeitsablauf verwaltet, wird der "Risikotransfer" zwischen den Anbietern eliminiert. Dies ist besonders wichtig bei dual-material-Werkzeugen oder komplexen mehrteiligen Builds.
Vorlaufzeiten durch interne Fulfillment reduzieren
Der unmittelbarste Vorteil ist die Verdichtung des Produktionsplans. Der Versand von Rohteilen von einer Formmaschine zu einer externen Montagefirma verlängert in der Regel 5 bis 10 Tage die Durchlaufzeit. Dazu gehören Zeit für Packen, Transport, Inspektionen und Warteschlangen an der zweiten Anlage. Die hauseigene Montage ermöglicht es, Teile innerhalb von Minuten von der Gusspresse zur Montagestation zu transportieren.
Qualitätskontrollkontinuität von Form bis Box
Integrierte QA-Prozesse stellen sicher, dass Fehler so früh wie möglich erkannt werden. Wenn beispielsweise ein Gießer das Potenzial für 2k Spritzgussfehler erkennt, kann er während der Montagephase spezielle Inspektionen durchführen, um Blitz- oder Kurzgussformen zu erkennen, die einen Snap-Fit behindern könnten. Diese ganzheitliche Qualitätsanschauung stellt sicher, dass das Montageteam nicht mit dem Profilteam um Toleranzen streitet, da beide Abteilungen demselben Management unterstellt sind.
Häufig gestellte Fragen zu sekundären Operationen
Was ist die kostengünstigste Methode, Kunststoffteile zusammenzubauen?
Snap-Fits und lebende Scharniere sind in der Regel am kostengünstigsten, da sie die Befestigungskosten senken und die Montagezeit verkürzen. Diese erfordern jedoch eine höhere Präzision in der Formdesignphase. Bei geringeren Stückzahlen sind mechanische Schrauben oder Heat-Stakes oft wirtschaftlicher, da die anfänglichen Werkzeugkosten für die Montagevorrichtungen geringer sind.
Wie beeinflussen sekundäre Operationen den Gesamteinheitspreis?
Sekundärbetriebe können je nach Komplexität der Montage 20 % bis 50 % der Endkosten ausmachen. Während sie den Preis für einzelne Teile erhöhen, senken sie die Gesamtkosten der "Landing" erheblich, da der Bedarf an sekundärer Logistik, unabhängigen QA-Häusern und hohen Arbeitskosten im Zielland reduziert wird.
Können sekundäre Operationen automatisiert werden?
Ja. Bei Projekten mit größerem Volumen von mehr als 100.000 Einheiten pro Jahr setzen Hersteller häufig Roboterzellen für das Einfügen von Hardware und das Ultraschallschweißen ein. Für mittlere bis niedrige Mengen werden halbautomatisierte Armaturen eingesetzt, um Konsistenz zu gewährleisten und gleichzeitig die Investitionskosten für den Kunden handhabbar zu halten.
Welche Verpackungsstandards sollte ich für den internationalen Versand verlangen?
B2B-Käufer sollten ISTA (International Safe Transit Association) konforme Verpackungen anfordern. Dazu gehören Spezifikationen für doppelwandige Wellpappkartons, Palettierung mit Kunststoff-Eckschutzfolien und feuchtigkeitsenträumende Verpackungen für den Seefracht, um Schimmel oder Korrosion in feuchten Umgebungen zu verhindern.
Ist es möglich, Logos auf strukturierten Kunststoffoberflächen zu drucken?
Ja, Pad-Druck ist speziell für strukturierte oder unregelmäßige Oberflächen entwickelt. Das Silikonpolster passt sich der Textur des Kunststoffs an, sodass die Tinte die "Täler" des Korns erreichen kann. Für sehr tiefe Texturen kann Lasergravur eine dauerhaftere und präzisere Alternative sein.
Optimierung Ihres Assembly-Workflows mit SunOn
Die Wahl des richtigen Partners für Sekundärbetriebe: Montage und Verpackung ist genauso wichtig wie die Form selbst. Bei SunOn Industrial Group legen wir Wert auf einen von der DFM geführten Ansatz. Wir schauen uns nicht nur an, wie wir Ihr Teil formen; Wir analysieren, wie es gebaut, getestet und geschützt wird, um auf dem Weg zu Ihrem Lager zu gelangen.
Durch die Zentralisierung dieser Prozesse in Dongguan bieten wir unseren globalen Partnern einen transparenten, effizienten und hochwertigen Produktionszyklus. Egal, ob Sie eine einfache mechanische Montage oder einen komplexen Boxbau mit maßgeschneiderter Elektronik benötigen – unser Team sorgt dafür, dass jede sekundäre Operation ohne unnötige Kosten einen Mehrwert schafft.
