


10 Möglichkeiten, die Kosten für Kunststoffspritzguss zu senken
Die Beherrschung der Sprenggusskosten ist der entscheidende Wendepunkt für jedes Hardwareprojekt, das von einem 3D-Druckprototyp zur Massenproduktion übergeht. Während Spritzgießen für große Stückzahlen die kosteneffizienteste Methode ist, kann die anfängliche "Akzeptanz" für Werkzeuge eine erhebliche Hürde darstellen. Indem Sie sich auf Design for Manufacturing (DFM) und strategische Materialwahl konzentrieren, können Sie Ihre anfänglichen Investitionsausgaben oft um 30 % oder mehr
senken.1. Vereinfache die Bauteilgeometrie
Je komplexer ein Teil ist, desto teurer ist die Form. Das Entfernen nicht-funktionaler ästhetischer Merkmale oder komplexer innerer Rippen reduziert den Aufwand an CNC-Bearbeitung zur Herstellung des Werkzeugs. Wenn eine Funktion dem Nutzer keinen Mehrwert bietet, erhöht sie wahrscheinlich nur Kosten für Ihren Gewinn.
2. Gleichmäßige Wanddicke beibehalten
Einheitliche Wände sind der "heilige Gral" der Zierleisten. Sie ermöglichen eine gleichmäßige Kühlung, was Verformungen und Sinkspuren verhindert. Dickere Abschnitte brauchen exponentiell länger zum Abkühlen; Indem du deine Wände verdünnst und Rippen zur Stärke einsetzt, kannst du die Zykluszeiten um bis zu 50 % verkürzen und so direkt den Preis pro Teil senken.
3. Richtige Entwurfswinkel einbauen
Zug ist die leichte Taping, die an den Seiten eines Teils aufgetragen wird, damit es aus der Form herausgleiten kann. Ohne Entzugswinkel (typischerweise 1,5 bis 2 Grad) haftet das Bauteil, was zu einer hohen Schrottrate und potenzieller Schäden an der teuren Formoberfläche führt.
4. Design selbstkoppelnde Teile
Anstatt eine "Oberseite" und eine "Unterseite" zu entwerfen, die zwei separate Formen erfordern, entwerfen Sie ein einzelnes Teil, das sich umklappen und in sich selbst einrasten kann. Dieser "Clamshell"-Ansatz halbiert effektiv Ihre Werkzeugkosten, da Sie nur für eine Formbasis bezahlen müssen.
5. Undercuts eliminieren
Undercuts sind Merkmale, die verhindern, dass ein Teil direkt aus einer Form gezogen wird. Sie benötigen "Slides" oder "Lifters" – mechanische bewegliche Teile innerhalb des Werkzeugs. Das Vermeiden dieser Merkmale sorgt dafür, dass das Formdesign ein "Straight-Pull" bleibt, was deutlich günstiger zu bauen und zu warten ist.
6. Wählen Sie Standardharze
Sofern dein Bauteil nicht in eine extreme Umgebung kommt, bleib bei hochvolumigen "Standardharzen" wie ABS, Polypropylen (PP) oder Polyethylen (PE). Diese Materialien sind leichter zu verarbeiten, haben kürzere Vorlaufzeiten und sind deutlich günstiger als spezialisierte technische Kunststoffe wie PEEK.
7. Verwenden Sie Mehrfachformen für das Volumen
Wenn Sie 50.000+ Teile herstellen, ist eine Einzel-Hohlraum-Form ineffizient. Eine 4- oder 8-Kavity-Form produziert in jedem einzelnen Maschinenzyklus mehrere Teile. Während das Werkzeug anfangs teurer ist, sinken die Arbeits- und Maschinenzeitkosten pro Teil drastisch.
8. Nutze Familienformen
Eine "Familienform" enthält verschiedene Teile derselben Baugruppe (wie die Vorder- und Rückseite einer Fernbedienung) in einer Formbasis. Das ist eine großartige Möglichkeit, mehrere einzigartige Teile zum Preis eines Werkzeugs zu bekommen, vorausgesetzt, die Teile sind ähnlich groß und materialmäßig.
9. Wählen Sie Aluminium für geringe Volumen
Wenn du nur ein paar tausend Teile brauchst, zahle nicht für eine gehärtete Stahlform. Aluminiumwerkzeuge sind viel schneller zu bearbeiten und bieten eine überlegene Wärmeableitung. Das macht sie zur perfekten Wahl für niedrigvolumige Spritzgussprojekte.
10. Partnerschaft mit DFM-Experten
Der beste Weg, Geld zu sparen, ist, Fehler zu erkennen, bevor der Stahl geschnitten wird. Die Partnerschaft mit Top 10 Hersteller von Rapid Prototyping ermöglicht eine professionelle DFM-Analyse. Sie können "dünne Stahl"-Bedingungen oder Kühlengpässe erkennen, die später zu teuren Reparaturen führen würden.
Wie senkt die Vereinfachung der Bauteilgeometrie die Kosten?
Die Vereinfachung der Bauteilgeometrie senkt die Kosten, indem ein weniger komplexes Formdesign ermöglicht wird, das weniger CNC-Bearbeitungsstunden und weniger manuelle Arbeitsarbeit erfordert. Das Entfernen nicht-funktionaler ästhetischer Merkmale oder komplexer Texturen verringert das Risiko von Formfehlern und senkt den Anfangspreis des Stahl- oder Aluminiumwerkzeugs erheblich.
Ich habe viele Designer gesehen, die die Form wie einen 3D-Drucker behandeln und überall komplexe innere Rippen und geprägte Logos hinzufügen. In einem Fall hatte ein Client eine strukturierte innere Oberfläche, die kein Nutzer je sehen würde. Durch das Entfernen dieser Textur und das Glätten der inneren Rippen haben wir [Daten: 4.000 $] das Werkzeugangebot gekürzt und die Verschrottungsrate um 5 % reduziert. Komplexität beim Leisten ist nicht umsonst – sie bringt eine lebenslange Steuer auf den Teilepreis
an.Warum ist eine einheitliche Wanddicke für die Budgetierung entscheidend?
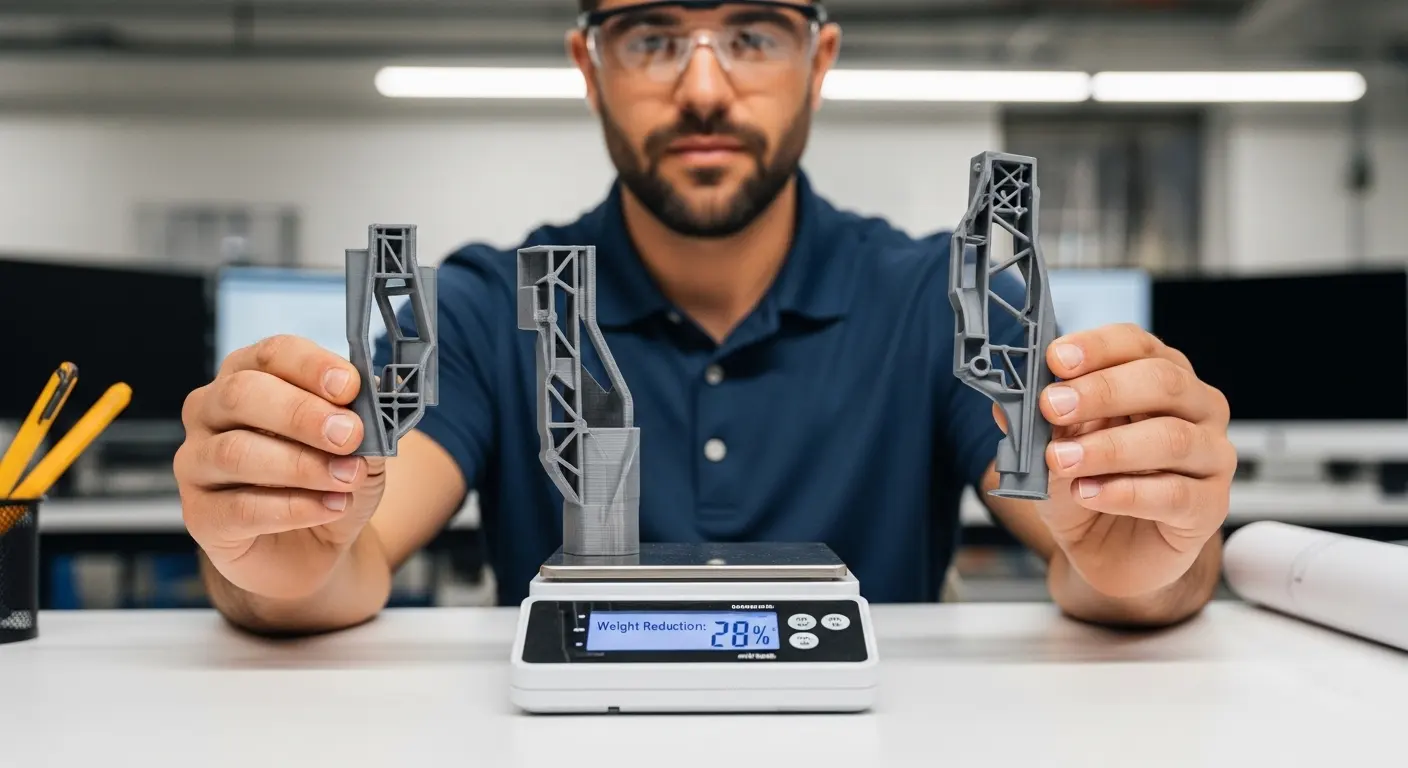
Eine gleichmäßige Wanddicke ist entscheidend, da sie eine gleichmäßige Abkühlung im gesamten Teil gewährleistet und so Senkenspuren, Verformungen und innere Spannungen verhindert. Teile mit gleichmäßigen Wänden können mit schnelleren Zykluszeiten hergestellt werden, was direkt den Stundensatz der Werkstatt senkt und die Menge an Kunststoffharz pro Bauteil reduziert.
Wenn man dicke Abschnitte hat, braucht der Kunststoff länger, um zu festigen. In der Formwelt ist Zeit Geld. Ein Teil mit einer 4-mm-Wand kann 60 Sekunden zum Abkühlen brauchen, während ein 2-mm-Wand 20 Sekunden braucht. Wenn du 100.000 Teile betreibst, ist dieser Unterschied in der Zykluszeit der Unterschied zwischen Gewinn und Verlust.
Können Draft-Angles Ihre Produktionskosten senken?
Ja, Zugwinkel senken die Produktionskosten, indem sie ein einfaches Auswerfen von Teilen aus der Form ermöglichen, was eine Verformung der Teile verhindert und den Verschleiß am Werkzeug reduziert. Ohne richtigen Zugstand (meist 1,5 bis 2 Grad) können Teile an der Form haften, was zu längeren Zykluszeiten, höheren Schrottraten und häufiger Gusspflege führt.
Tipp: Wenn du eine strukturierte Oberfläche verwendest, brauchst du noch mehr Zug. Eine "schwere" lederähnliche Textur erfordert möglicherweise 5 Grad Zug, um zu verhindern, dass das Teil beim Verlassen der Form schleift und abkratzt.
Wie sparen sich selbstpassende Teile Werkzeuge?
Selbstverbindende Teile sparen Werkzeuge, indem sie einer einzelnen Form ermöglichen, beide Hälften eines Gehäuses herzustellen, wodurch Ihre Werkzeuginvestition effektiv halbiert wird. Indem Sie die linke und rechte Seite eines Produkts identisch und ineinandergreifend gestalten, entfällt Ihnen die Notwendigkeit von zwei separaten, teuren Formbasen.
Das ist ein klassischer "Profi-Move" in der Unterhaltungselektronik. Anstatt für zwei 10.000-Dollar-Formen zu bezahlen, zahlst du für eine 12.000-Dollar-Form, die etwas komplexer ist, aber die gesamte Baugruppe produziert. Dies ist oft ein besserer Weg als Niedrigvolumen-Spritzgießen mit zwei separaten Werkzeugen.
Warum sollte man Undercuts im Formdesign vermeiden?
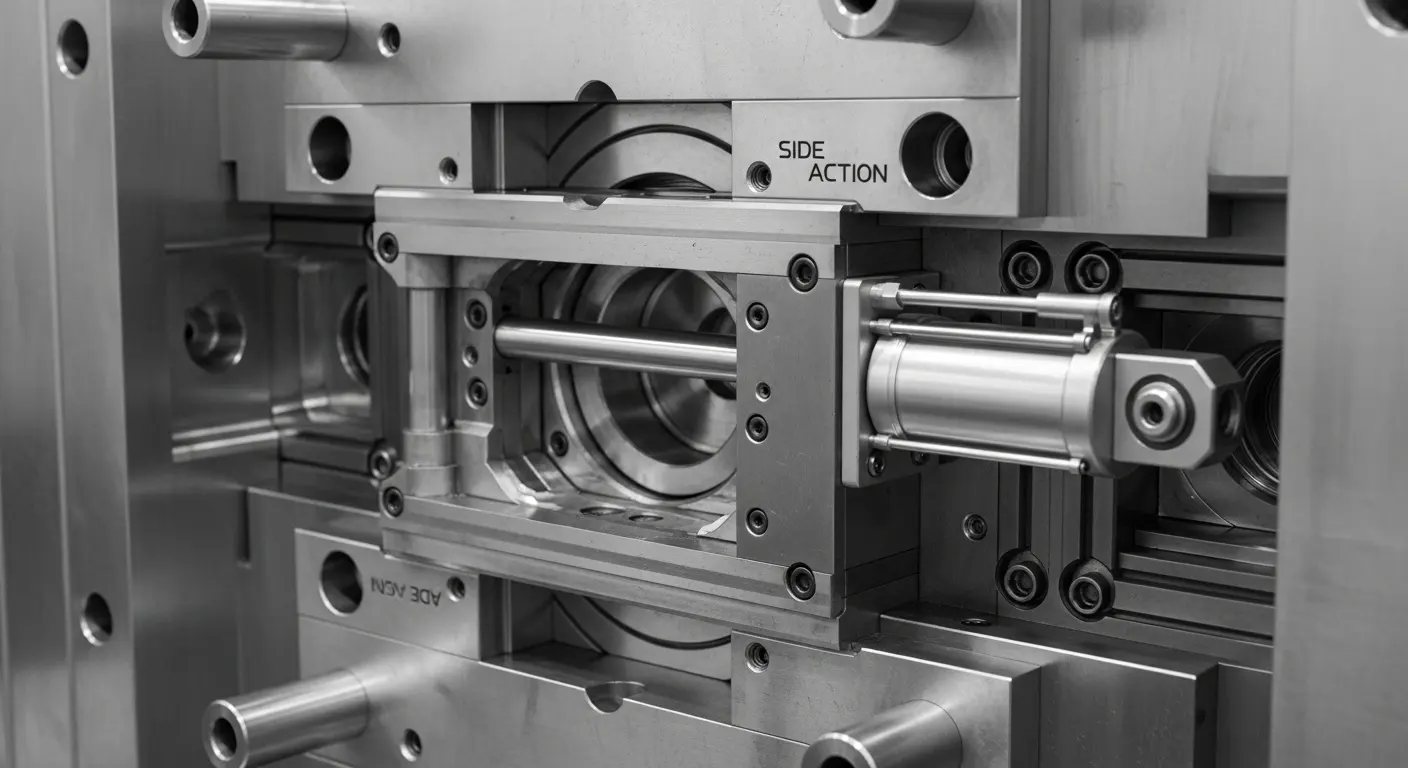
Sie sollten Unterschnitte vermeiden, da sie "Side-Action", "Lifter" oder "Slides" innerhalb der Form benötigen, um das Teil auszuwerfen. Diese mechanischen beweglichen Teile erhöhen die Komplexität des Formdesigns erheblich, erhöhen die Werkzeugkosten um Tausende von Dollar und erhöhen die Wahrscheinlichkeit mechanischer Defekte während eines Produktionslaufs.
Wenn du einen Snap-Fit zu einem "Durchbohrloch" oder einer einfachen Lasche umgestalten kannst, dann mach es. Ich habe einmal mit einem Team zusammengearbeitet, das auf einem Seitenanschluss für ein Kabel bestand. Indem wir einfach die Bauteilausrichtung drehten und eine "Abschaltfunktion" in der Form verwendeten, entfielen wir einen hydraulischen Schlitten im Wert von 3.500 Dollar. Fragen Sie immer: "Kann dieses Merkmal mit einem geraden Zug erreicht werden?"
Wie beeinflusst die Materialauswahl das Endergebnis?
DieMaterialauswahl beeinflusst das Ergebnis durch die Rohstoffkosten pro Pfund und den Einfluss des Materials auf Zykluszeit und Schrottraten. Die Wahl eines Standard-Harzes mit hohem Volumen wie Polypropylen (PP) oder ABS anstelle spezieller technischer Harze wie PEEK oder ULTEM kann die Materialkosten um [Daten: 200-500 %] senken.
Beim Vergleich Guss vs. 3d Druck, denken Sie daran, dass 3D-Druckharze viel teurer sind als Spritzgusspellets. Wenn Sie jedoch ein Harz wählen, das schwer zu verarbeiten ist, wird die Ausfallzeit der Maschine alle Einsparungen beim Rohplastik auffressen.
Sind Mehrfach-Höhlenformen den höheren Anfangspreis wert?
Mehrfach-Hohlräume Formen sind den Preis für Großserienläufe wert, da sie mehrere Teile in einem einzigen Maschinenzyklus produzieren und so den Arbeitsaufwand und die Maschinenzeit pro Teil drastisch reduzieren. Obwohl das Anfangswerkzeug teurer ist, sind die "amortisierten" Kosten pro Teil deutlich niedriger als bei der Verwendung einer Ein-Höhlen-Form für Tausende von Einheiten.
- Einzelkavität: Am besten für Tests und geringe Volumen (< 1.000 Teile).
- 2-4 Hohlräume: Gut für mittlere Produktion.
- 8-16+ Karies: Unverzichtbar für Massenmarkt-Konsumgüter.
Was ist eine Familienform und wann sollte man sie verwenden?
Eine Familienform ist eine einzelne Formbasis, die Hohlräume für verschiedene Teile derselben Baugruppe enthält. Du solltest eine Familienform verwenden, wenn deine Teile ähnlich groß sind, aus demselben Material gefertigt und in gleicher Menge benötigt werden, sodass du in jedem Zyklus ein komplettes "Bausatz" herstellen kannst.
Seien Sie jedoch vorsichtig. Wenn ein Teil der "Familie" viel größer ist als die anderen, kühlt er unterschiedlich schnell ab, was bei den kleineren Teilen zu Qualitätsproblemen führen kann. Experte Top 20 Rapid Prototyping Hersteller können die "Läufer" in der Form ausbalancieren, um gleichmäßigen Druck und Kühlung in allen Teilen sicherzustellen.
Sollten Sie Aluminium oder Stahl für Ihre Form wählen?
Du solltest Aluminium für kleine bis mittlere Mengen (bis zu 10.000 Teile) wählen, weil es schneller zu bearbeiten ist und Wärme besser abgibt, was zu kürzeren Zykluszeiten führt. Für die Massenproduktion in großer Stückzahl (100.000+ Teile) sollten Sie gehärteten Stahl wählen, da er viel haltbarer ist und der abrasiven Natur von glasgefüllten Kunststoffen standhalten kann.
Aluminiumformen sind die Geheimwaffe von Niedrigvolumen-Spritzgießen. Sie können in der Hälfte der Zeit von Stahl geschnitten werden, sodass du Wochen früher in die Produktion kommst.
Wie senkt die Zusammenarbeit mit dem richtigen Hersteller die Kosten?
Die Zusammenarbeit mit dem richtigen Hersteller senkt die Kosten durch ihre Expertise im DFM (Design for Manufacturing) und ihre Fähigkeit, den Produktionsprozess zu optimieren. Ein hochwertiger Partner erkennt Kostensparmöglichkeiten in Ihrem Design, bevor das Werkzeug überhaupt zugeschnitten wird, verhindert teure Änderungen während des Projekts und sorgt für den höchstmöglichen "First-Pass-Ertrag".
Mit einem Unternehmen zusammenzuarbeiten, das den gesamten Lebenszyklus versteht – von 3D-Druck bis zur Massenproduktion – ist von unschätzbarem Wert. Sie können Sie anleiten, wann Sie von einem Verfahren zum anderen wechseln sollten, um Ihre Einheitskosten auf ein absolut Minimum zu halten.
Letzter Gedanke
Zu verstehen, wie man die Kosten für Spritzguss senkt, bedeutet nicht, Abkürzungen zu sparen; es geht um intelligente Ingenieurskunst. Indem Sie Ihre Geometrie vereinfachen, die richtigen Materialien auswählen und die Expertise von Spitzenherstellern nutzen, können Sie ein hochwertiges Produkt zu einem Bruchteil der traditionellen Kosten auf den Markt bringen. Der teuerste Teil ist der, der nach dem Bau der Form neu gestaltet werden muss. Investieren Sie Ihre Zeit in die Designphase, und Ihr Ergebnis wird Ihnen während der Produktionsphase dankbar sein.
