


Kunststoff-Spritzgussprozess: Schritt-für-Schritt-Leitfaden
Die Schritte des Kunststoffspritzgussprozesses stellen einen hochentwickelten Kreislauf dar, der rohe Polymerpellets in präzise, leistungsstarke Teile verwandelt. Diese Fertigungstechnik ist das Rückgrat der modernen Produktion und verantwortlich für alles von medizinischen Spritzen bis hin zu Komponenten des Fahrzeuginstrumentbretts. Durch das Verständnis der mechanischen Feinheiten jeder Stufe – vom Spannen und Einspritzen bis hin zum Kühlen und Auswerfen – können Ingenieure die Zykluszeiten optimieren und die Produktionskosten erheblich senken. Dieser maßgefährdende Leitfaden erklärt den komplexen Weg vom Harz zur Realität und stellt sicher, dass Ihr Projekt maximale Effizienz und strukturelle Integrität erreicht.
Was ist der Kunststoff-Spritzgussprozess?
Der Kunststoffspritzgussprozess ist ein zyklisches Herstellungsverfahren, bei dem geschmolzener Kunststoff unter hohem Druck in eine maßgefertigte Metallform gedrückt wird. Sobald das Material abgekühlt und in Form der Höhlung verfestigt ist, öffnet sich die Form, um das fertige Teil auszuwerfen. Dieses Verfahren wird geschätzt wegen seiner Fähigkeit, Tausende identischer, komplexer Bauteile mit hoher Maßgenauigkeit und minimalem Abfall herzustellen.
In meinen zwei Jahrzehnten auf dem Fabrikboden habe ich viele Designer gesehen, die diesen Prozess wie eine "Black Box" behandeln. Sie bauen CAD ein und erwarten Teile heraus. Die Realität ist jedoch viel greifbarer. Ich erinnere mich an ein Projekt für eine High-End-Unterhaltungselektronikmarke, bei dem die Teile mit konstanten "silbernen Streifen" oder Spreck herauskamen. Durch die Analyse der Stufen des Kunststoffspritzgussprozesses stellten wir fest, dass das Harz nicht die erforderlichen vier Stunden bei 80°C getrocknet war. Dieses kleine Versäumnis im "Pre-Step" kostete den Kunden drei Tage Ausfallzeit. Der Prozess ist nur so stark wie sein schwächstes Glied.
Was sind die wichtigsten Schritte des Kunststoffspritzgussprozesses?
Die Hauptschritte des Kunststoffspritzgussprozesses bestehen aus sechs Hauptstufen: Klemmen, Einspritzen, Halten (Lagern), Kühlen, Formöffnung und Auswurf. Diese gesamte Abfolge, bekannt als der "Formzyklus", dauert typischerweise zwischen 10 Sekunden und zwei Minuten, abhängig von der Wanddicke des Bauteils und den thermischen Eigenschaften des verwendeten Materials.
Die Effizienz beim Formen wird in Sekunden gemessen. Wenn du einen 30-Sekunden-Zyklus durch besseres Wärmemanagement um zwei Sekunden sparen kannst, erhöhst du deine tägliche Leistung um fast 7%. Bei Projekten mit hohem Volumen ist diese Effizienz der Unterschied zwischen einem profitablen Unternehmen und einer finanziellen Belastung.
Die 6 Kernstufen des Formzyklus
Warum ist die Klemmstufe für die Bauteilqualität so entscheidend?
Die Klemmphase ist entscheidend, da sie "Flash" – überschüssiges Plastik, das aus den Formnähten austritt – verhindert, indem sie genügend hydraulische oder elektrische Kraft anwendet, um den hohen Druck des ankommenden geschmolzenen Kunststoffs auszugleichen. Ist die Klemmkraft zu gering, können sich die Formhälften leicht lösen; Wenn sie zu hoch ist, kann sie den Schimmel oder die Lüftungswege schädigen, was zu eingeschlossenem Gas und Brandspuren führt.
Die Berechnung der erforderlichen Tonnage ist eine präzise Wissenschaft. In der Regel benötigt man zwischen 2 und 5 Tonnen Spannkraft für jeden Quadratzentimeter der "projizierten Fläche" des Bauteils. Wenn Sie ein Kunststoff-Spritzgussteil mit großer Oberfläche formen, benötigen Sie eine Maschine mit enormer Spannkapazität, um das Werkzeug fest zu halten.
Wie beeinflusst die Einspritzstufe die strukturelle Integrität?
Die Einspritzstufe beeinflusst die strukturelle Integrität, indem sie die "Schmelzfront" kontrolliert, wenn sie in die Form eintritt; ist die Einspritzgeschwindigkeit zu gering, kann der Kunststoff vorzeitig abkühlen, was zu "kurzen Schüssen" führt. Ist es zu schnell, kann die Reibung zu "Scherwärme" führen, die die Polymerketten abbaut und die mechanischen Eigenschaften des Endteils schwächt.
Während der Injektion wirkt die Hubschraube wie ein Kolben. Es geht nicht nur um Geschwindigkeit; Es geht um eine "profilierte" Injektion. Moderne Maschinen erlauben es, die Injektion langsam zu starten, um Jetting zu verhindern, zu beschleunigen, um den Großteil der Höhlung zu füllen, und dann wieder zu verlangsamen, sobald die Form an Kapazität ist. Dieses Maß an Kontrolle ist für komplexe 2k Spritzgussverfahren unerlässlich, bei denen zwei verschiedene Materialien in denselben Raum eingespritzt werden.
Was passiert während der Wohn- und Kühlphase?
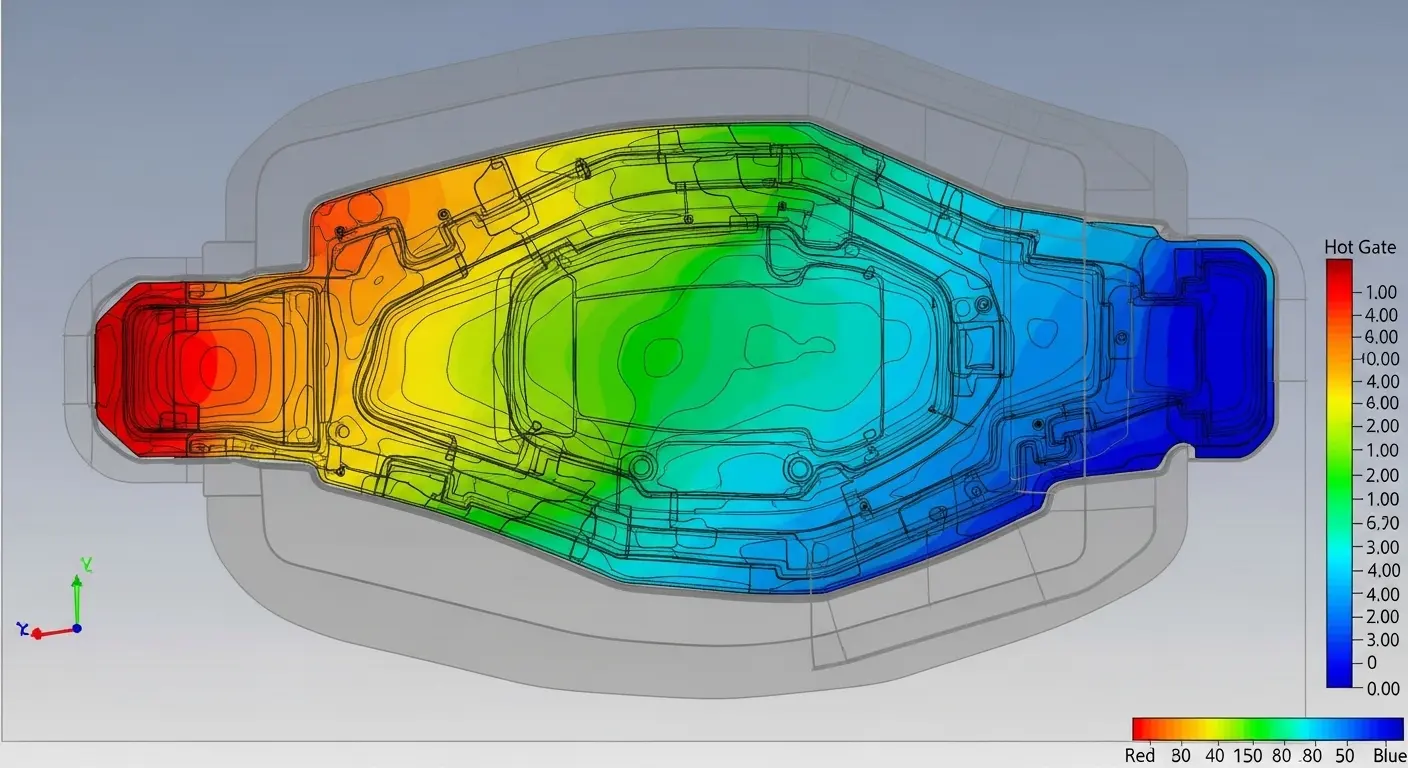
Während des Wohnens übt die Schraube weiterhin Druck aus, um mehr Kunststoff in die Form zu "packen" und so die 15–20 % Schrumpfung auszugleichen, die beim Abkühlen des Materials auftritt. Sobald das "Gate" (der Eintrittspunkt) verfestigt ist, endet die Behausung und die Abkühlphase beginnt, die bis zu 80 % der gesamten Zykluszeit ausmacht.
Kühlung ist der Ort, an dem die meisten Anfänger Geld verlieren. Wenn Sie Ihr 2k Spritzgussteildesign für gleichmäßige Wanddicke nicht optimiert haben, kühlen manche Bereiche langsamer ab als andere, was zu Verformungen oder "Sinkspuren" führt.
Tipp: Verwenden Sie "Conformal Cooling" in Ihrem Formdesign. Dies beinhaltet den 3D-Druck der Formeinsätze mit Kühlkanälen, die genau der Kontur des Bauteils folgen, was eine 20–30 % schnellere Kühlung als herkömmliche gerade gebohrte Linien ermöglicht.
Wie werden Teile erfolgreich ohne Schaden ausgeworfen?
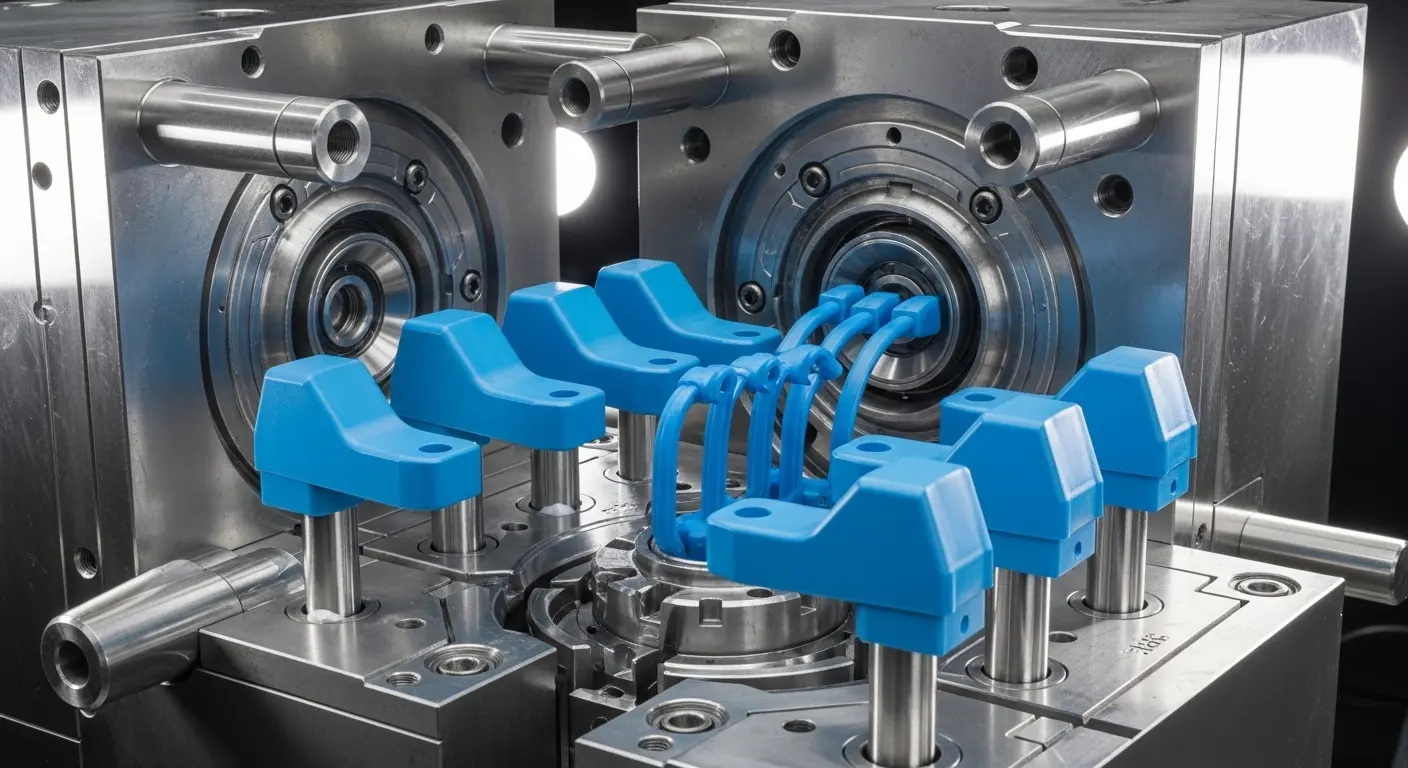
Die Teile werden erfolgreich mit einem System aus Auswurfstiften, Ableiterplatten oder Luftbläsen ausgeworfen, die das verfestigte Teil vom Formkern abdrücken. Um eine saubere Ablösung zu gewährleisten, muss das Teil mit "Zugwinkeln" – leichten Verjüngungen an den vertikalen Wänden – gestaltet werden und die Formoberfläche entsprechend den spezifischen "Auslöser"-Eigenschaften des Materials poliert oder strukturiert werden.
Ich habe einmal ein Medizingeräte-Gehäuse beraten, das beim Auswurf immer wieder riss. Der Konstrukteur hatte keinerlei Entlüftung an den inneren Rippen. Das Teil "schrumpfte" im Grunde wie ein Todesgriff auf den Formkern. Durch das Hinzufügen von nur 1 Grad Zug und die Verwendung einer speziellen Formfreigabeschichtung reduzierten wir die Schrottrate von 15 % auf null. Wenn Sie einem 2k Spritzgussanleitung folgen, wissen Sie, dass das Auswerfen bei Soft-Touch-Overmolds, die gerne am Werkzeug haften, noch komplexer wird.
Welche Faktoren bestimmen die gesamte Zykluszeit?
Die gesamte Zykluszeit wird durch die Wärmeleitfähigkeit des Materials, die Wanddicke des Bauteils, die Effizienz des Kühlsystems der Form und die mechanische Geschwindigkeit der Maschine bestimmt. Dickere Wände erfordern exponentiell längere Abkühlzeiten, was bedeutet, dass ein Teil mit 4-mm-Wänden deutlich mehr als doppelt so lange benötigt wie ein Teil mit 2-mm-Wänden.
Zyklus-Zeitaufteilungsfaktoren
- Materialtyp: Kristalline Kunststoffe (wie FE) benötigen im Allgemeinen länger zum Abkühlen als amorphe (wie ABS).
- Wanddicke: Die Verdoppelung der Dicke vervierfacht die Abkühlzeit in der Regel.
- Formmaterial: Aluminiumformen kühlen schneller ab als Stahlformen, sind aber für große Mengen weniger haltbar.
- Maschinendynamik: Hochgeschwindigkeits-Elektromaschinen können den "Trockenzyklus" (Öffnen und Schließen) Sekunden absparen.
Das Verständnis der Vorteile 2k Spritzgussverfahren zeigt oft, dass der Zyklus zwar komplexer ist, aber am "Backend" Zeit spart, indem er die Notwendigkeit von sekundärer Montage oder Klebeeinflussung
eliminiert.häufige Fehler und wie die Prozessschritte sie beheben
Wie optimiert man den Spritzgussprozess für die Kosten?
Um den Prozess kostengünstig zu optimieren, konzentrieren Sie sich auf die "Wissenschaftlichen Form"-Prinzipien, die Daten von Sensoren im Inneren der Form nutzen, um ein wiederholbares "Prozessfenster" zu schaffen. Indem Sie die Kühlphase durch fortschrittliches DFM (Design for Manufacturing) minimieren und sicherstellen, dass die Maschine perfekt für die Form dimensioniert ist, können Sie den niedrigstmöglichen Stückpreis erreichen und gleichzeitig 100 % Qualität erhalten.
Optimierung ist kein einmaliges Ereignis; es ist eine kontinuierliche Schleife. Jedes Mal, wenn wir einen neuen Lauf starten, führen wir eine "Kurzschuss-Studie" durch, um den genauen Punkt zu finden, an dem die Höhle zu 95 % voll ist. Das stellt sicher, dass wir die Form nicht überfüllen, was Material spart und die Belastung des Werkzeugs reduziert.
Letzter Gedanke
DasBeherrschen der Schritte des Kunststoffspritzgussprozesses ist eine Übung im Umgang mit Physik und Thermodynamik. Vom Moment des Eintritts der Pellets in den Trichter bis zum letzten "Klick" der Auswurfstifte ist jede Sekunde ein Gleichgewicht aus Druck, Temperatur und Zeit. Indem sie tief in die Mechanik jeder Stufe eintauchen, können Ingenieure Teile entwerfen, die nicht nur funktional sind, sondern "geboren sind, um hergestellt zu werden". Egal, ob Sie Gründer eines Startups oder ein erfahrener Beschaffungsbeauftragter sind – das Verständnis dieses Prozesses ist Ihr wirkungsvollstes Werkzeug, um den Produkterfolg in einem wettbewerbsintensiven globalen Markt zu sichern.
