


Master DFM: Optimierung des Kunststoff-Spritzgussdesigns
Ein hochwertiges CAD-Modell führt nicht immer zu einem erfolgreichen physischen Bauteil. In der Präzisionsfertigung ist Design for Manufacturability (DFM) die wesentliche Brücke, die sicherstellt, dass Ihr Design effizient, kosteneffizient und ohne strukturelle Mängel in Massenproduktion hergestellt werden kann.
Bei SunOn Industrial Group nutzt unser Ingenieurteam über 25 Jahre Erfahrung, um jedes Projekt vor dem Schnitt des Stahls zu analysieren. Mit einer Belegschaft von 1.000+ qualifizierten Mitarbeitern, die Kunden in den USA, Deutschland und Australien betreuen, verstehen wir, dass technische Validierung der wichtigste Schritt im Produktentwicklungszyklus ist.
Warum DFM die "Versicherungspolice" für Ihr Projekt ist
Design for Manufacturability (DFM) ist die Praxis, Produkte so zu gestalten, dass Herstellungsprozesse vereinfacht werden, um Kosten zu senken und die Qualität zu verbessern. Beim Kunststoffspritzguss bedeutet das, potenzielle Fehler während der digitalen Phase und nicht bei teuren Probeläufen zu identifizieren.
Frühe Erkennung von "Unformbare" Features
Viele Designs, die in einer 3D-Umgebung perfekt aussehen, enthalten "nicht formbare" Merkmale, wie interne Unterschnitte, die nicht herausgeworfen werden können, oder Wanddicken, die zwangsläufig zu strukturellen Versagen führen. Unsere Ingenieure führen eine gründliche Überprüfung durch, um diese Probleme zu erkennen. Wenn beispielsweise ein Teil eine komplexe innere Geometrie benötigt, könnten wir vorschlagen, auf Low-Volume-CNC-Bauteile für Prototyping umzusteigen, bevor man sich auf teuren Hard-Tool-Arbeiten entscheidet.
Reduzierung von Werkzeugüberarbeitungen und versteckten Kosten
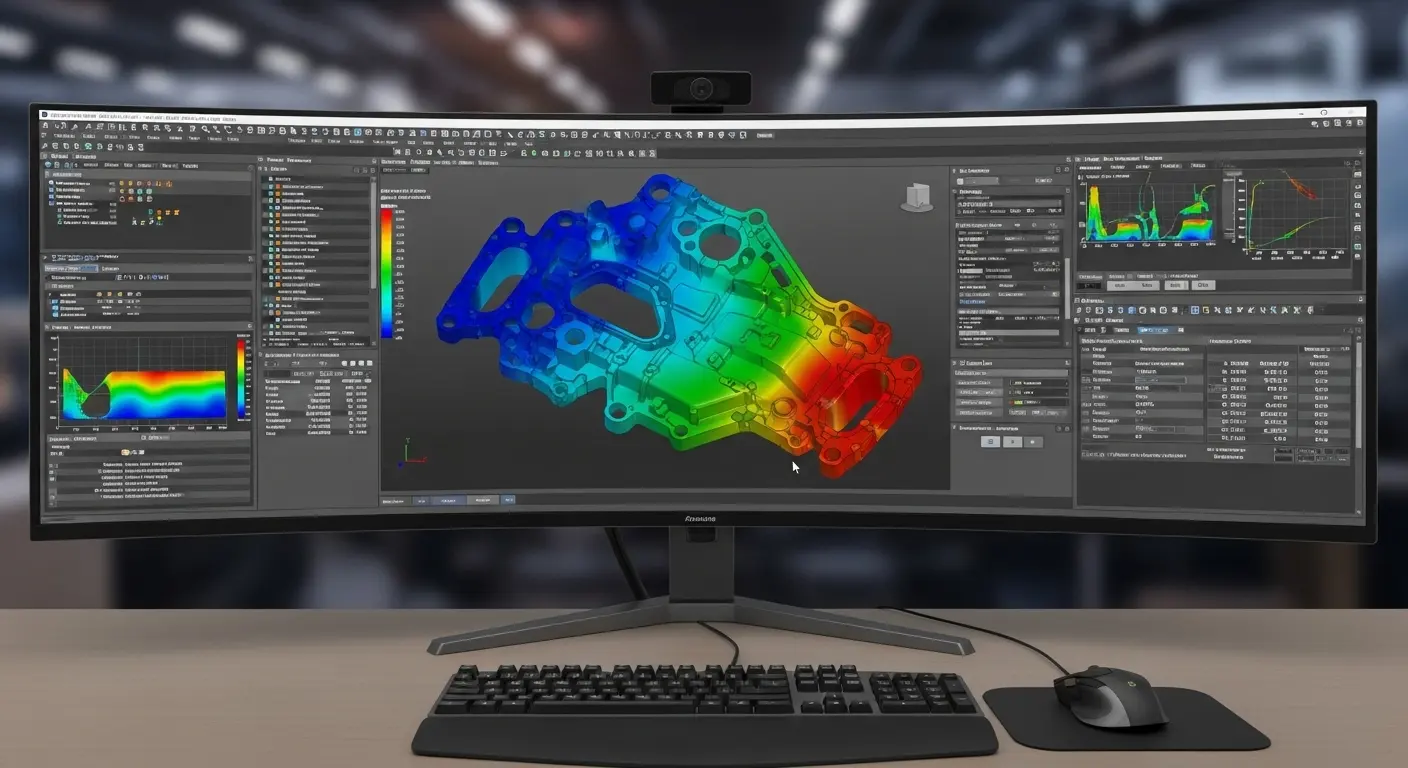
Die Kosten für die Bearbeitung einer Form nach der Herstellung sind deutlich höher als die Anpassung einer digitalen Datei. Durch die Verwendung von Schimmelflussanalyse simulieren wir, wie Kunststoffharz die Höhlung füllt. Dadurch können wir Luftfallen, Schweißlinien und Druckabfälle vorhersagen. Wenn Sie diese Variablen frühzeitig adressieren, bleibt Ihr Projekt im Zeitplan, wobei T1-Proben typischerweise innerhalb von 25 bis 45 Tagen geliefert werden.
Schlüsselkomponenten eines Experten-DFM-Berichts
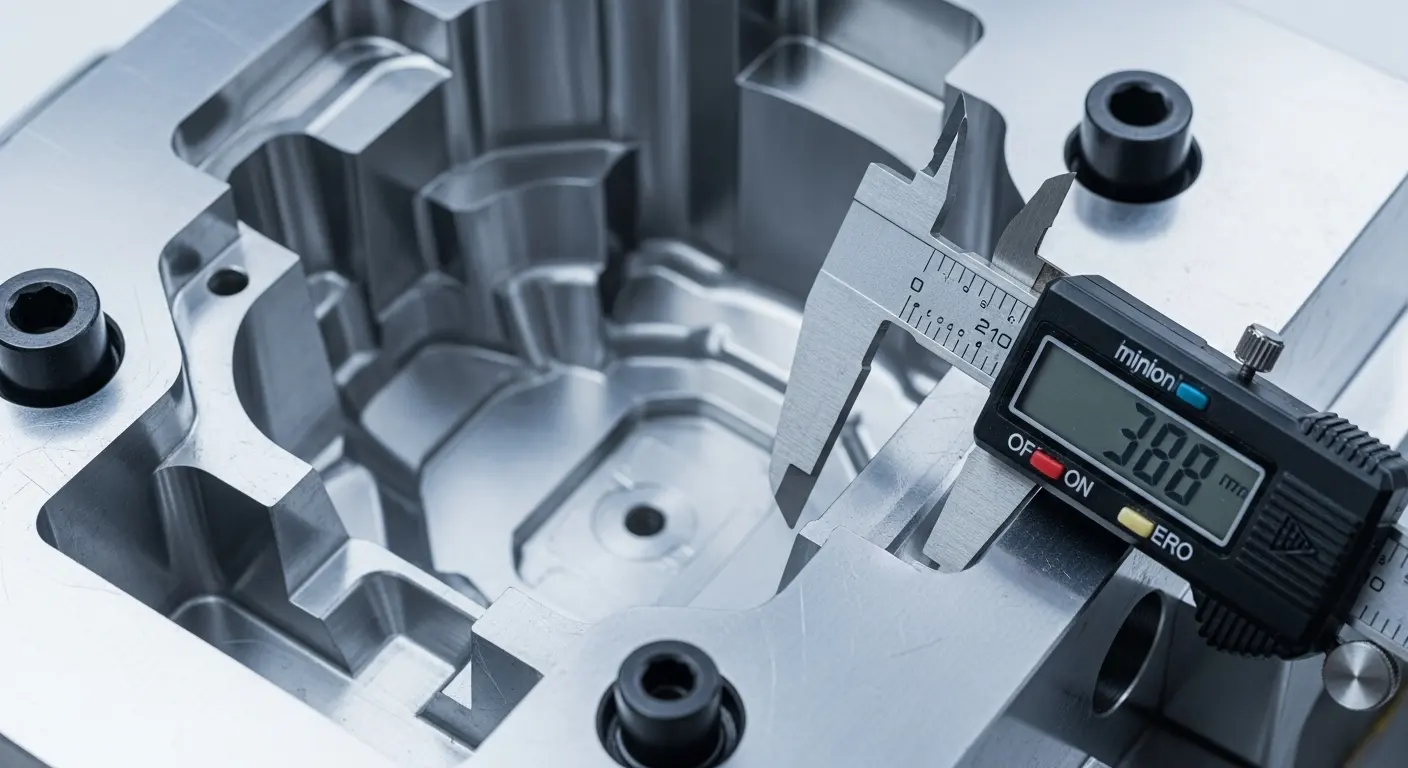
Ein professioneller DFM-Bericht ist mehr als ein einfaches "Ja" oder "Nein" zu einem Design; er ist eine umfassende technische Roadmap. Bei SunOn beginnt jedes Projekt mit diesem Bericht, um sicherzustellen, dass wir Toleranzen bis zu +/- 0,05 mm einhalten.
Entwurfswinkelanalyse: Sicherstellung eines sauberen Auswurfs
Ein Entzugswinkel ist eine leichte Verjüngung, die an den vertikalen Wänden eines geformten Teils angewendet wird, damit es sich ohne Reibung aus der Form lösen kann. Ohne ausreichenden Durchgang kann das Bauteil am Kern oder der Hohlräume haften, was zu Oberflächenkratzern oder "Schleifspuren" führt.
- Glatte Oberflächen: Benötigen in der Regel mindestens 0,5 bis 1 Grad Zug.
- Texturierte Oberflächen: Je nach Tiefe der Textur können 3 bis 5 Grad erforderlich sein.
Das Versäumnis, diese Taperen einzubauen, zwingt die Auswurfstifte zu härter Arbeit, was zu einer Verformung von Teilen oder sogar Schäden an der Form selbst führen kann.
Wanddicken-Konsistenz: Vermeidung von Sink und Verformung
Eine gleichmäßige Wanddicke ist der wichtigste Faktor, um die Bauteilstabilität zu erhalten und die Zykluszeiten zu reduzieren. Wenn die Wände nicht gleichmäßig sind, kühlen die dickeren Abschnitte langsamer ab als die dünneren. Dieser Temperaturunterschied führt dazu, dass das Material nach innen gezogen wird, wodurch Sinkspuren auf der Oberfläche entstehen oder das gesamte Teil verzieht.
Unser Team empfiehlt, das Verhältnis von Rippen zu Wand zwischen 40 % und 60 % der nominalen Wanddicke zu halten. Dieses Gleichgewicht sorgt für strukturelle Integrität, ohne ästhetische "Schatten" an der Außenseite des Teils zu erzeugen. Wenn Ihr Entwurf unterschiedliche Dicken erfordert, könnten unsere Ingenieure empfehlen, Blechbauteile oder sekundäre insert-Gussleisten zu integrieren, um die Präzision zu gewährleisten.
Gate- und Trennlinienplatzierung für die Ästhetik
Die Trennlinie ist die Stelle, an der die beiden Hälften der Form aufeinandertreffen, und die Gate-Position ist der Ort, an dem der geschmolzene Kunststoff in die Höhlung eintritt. Beide hinterlassen sichtbare Spuren. Bei SunOn haben unsere Gusstechniker festgestellt, dass das Verschieben eines Tors um nur 2 mm oft unschöne Sinkspuren bei hochglänzenden Autoteilen beseitigt. Wir priorisieren es, diese Markierungen wann immer möglich in "nicht-kosmetischen" Bereichen zu platzieren, um eine hochwertige Oberfläche zu gewährleisten.
Fortgeschrittene Überlegungen für komplexe Formen
Da die Komplexität teilweise zunimmt – insbesondere im medizinischen und Automobilsektor – reicht Standard-DFM nicht mehr aus. Sie müssen die bewegenden mechanischen Komponenten im Werkzeug berücksichtigen.
Undercuts mit Liftern und Sliders verwalten
Ein Undercut ist ein Merkmal, das verhindert, dass das Teil in einer geraden Linie ausgeworfen wird. Zur Herstellung verwenden wir Schieberegler (die senkrecht zur Formöffnung laufen) oder Heber (die sich schräg bewegen). Während diese die Werkzeugkosten erhöhen, zeigt Ihnen ein guter DFM-Bericht, wie Sie diese Funktionen vereinfachen können, um Geld zu sparen. In manchen Fällen kann das Ersetzen eines komplexen geformten Bauteils durch Kupfer- oder Messing-geprägte Bauteile anstelle von internen elektrischen Kontakten das gesamte Formdesign vereinfachen.
Kühlleitungsoptimierung für schnellere Zykluszeiten
In der Massenproduktion ist Zeit Geld. Die Optimierung der Zykluszeit hängt stark davon ab, wie effizient die Form Wärme abgeben kann. Wir entwerfen konforme Kühlkanäle, die der Geometrie des Bauteils folgen und so eine gleichmäßige Kühlung gewährleisten. Dies beschleunigt nicht nur die Produktion, sondern verhindert auch innere Spannungen, die zu langfristigen Bauteilschäden führen.
Materialspezifische Schrumpfung: ABS vs. Polycarbonat
Jedes Harz hat eine bestimmte Schrumpfrate. Zum Beispiel schrumpft Nylon anders als ABS oder Polycarbonat. Unsere Ingenieure wählen die passende Stahlqualität wie S136 oder H13 aus und berechnen die Größe der Formhöhle, um diese spezifischen Harzeigenschaften zu berücksichtigen. Wenn Ihr Projekt Übergänge von Metall zu Kunststoff beinhaltet, vergleichen wir diese Raten mit Aluminium-Druckgussstandards, um eine perfekte Passform während der Montage sicherzustellen.
Wie SunOn Industrial Group Ihr DFM verwaltet
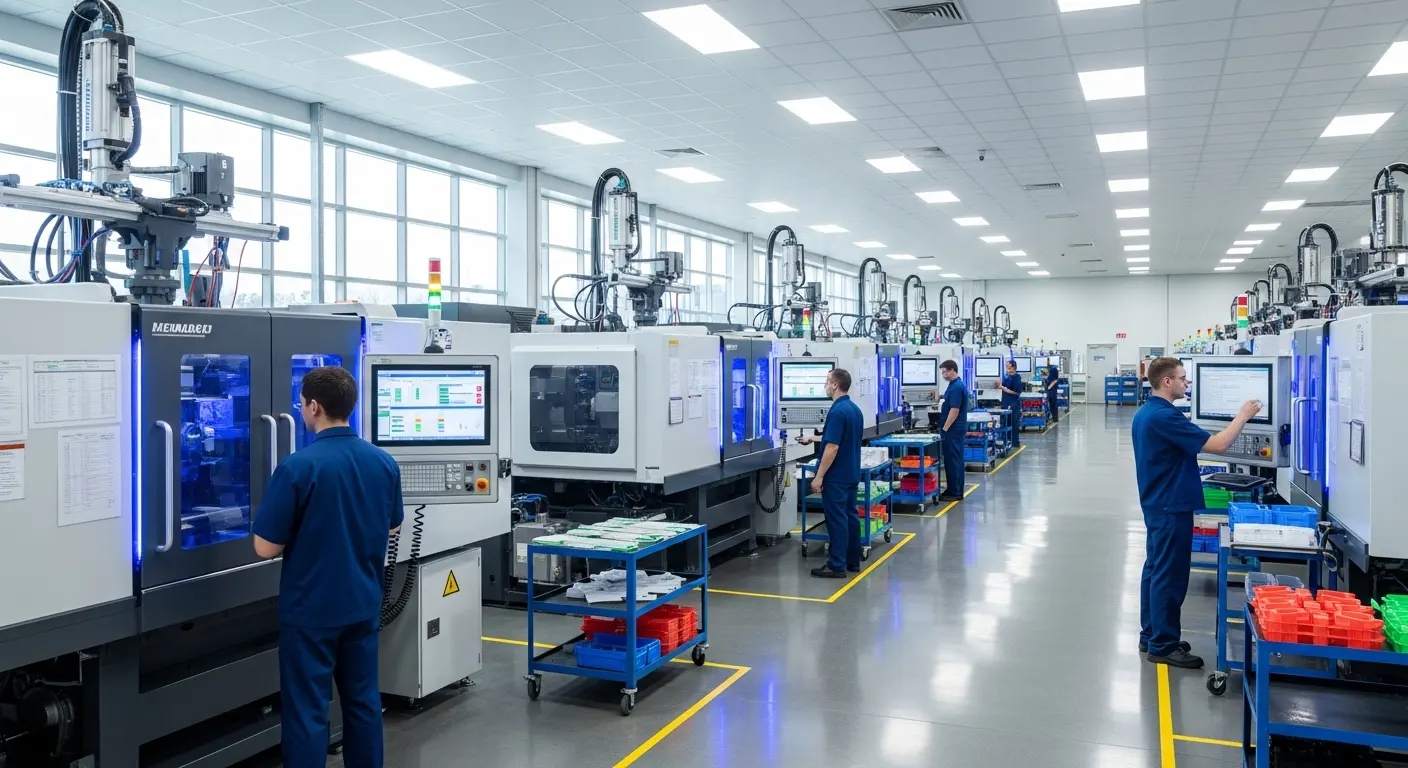
Wir stellen nicht nur Formen her; wir bieten technische Lösungen an, die Ihre Investition schützen. Unsere Einrichtung ist nach ISO 9001:2015 zertifiziert, und wir unterhalten ein strenges internes Qualitätskontrolllabor (QC), um jede Dimension zu überprüfen.
Unser Engineering Workflow: Von CAD-Review zu T1-Beispielen
- CAD-Datenbeleg: Sie senden uns Ihre 3D-Dateien (Step, IGS oder X_T).
- Erste Machbarkeitsstudie: Wir prüfen Tiefgang, Wandstärke und Unterschnitte.
- Umfassender DFM-Bericht: Wir stellen ein detailliertes PDF bereit, das vorgeschlagene Änderungen, Torstandorte und Trennlinien enthält.
- Zulassung des Formdesigns: Die Werkzeuge beginnen erst, nachdem Sie das DFM und das endgültige Formdesign genehmigt haben.
- T1-Probenlieferung: Innerhalb von 25–45 Tagen erhalten Sie physische Proben zur Untersuchung.
Fallstudie: Lösen von Warpage-Problemen für einen deutschen Automobilkunden
Ein deutscher Tier-1-Automobilzulieferer wandte sich mit einem komplexen Luftschacht-Design an uns, das aufgrund extremer Verformung versagte. Der vorherige Lieferant ignorierte den Kühlunterschied zwischen dem glasgefüllten Nylonmaterial und dem Formkern.
DieIngenieure von SunOn entwarfen das Kühlsystem neu und passten die Rippendicke in der DFM-Phase an. Durch Optimierung des Rippen-zu-Wand-Verhältnisses und der Torplatzierung reduzierten wir die Verzögerung um 85 %, sodass der Kunde drei Wochen früher in die Massenproduktion übergehen konnte.
Häufig gestellte Fragen (FAQ)
Was ist das wichtigste Element eines DFM-Berichts beim Spritzgießen?
Das wichtigste Element ist die Identifizierung potenzieller Herstellungsrisiken, wie dicke Abschnitte, die Sinkspuren verursachen, oder unzureichende Zugwinkel. Ein professioneller DFM-Bericht bietet umsetzbare Designänderungen, um die Qualität der Bauteile sicherzustellen und die Zykluszeiten zu reduzieren.
Wie wirkt sich die Wanddicke auf die Spritzgusskosten aus?
Eine gleichmäßige Wanddicke ist für eine gleichmäßige Kühlung und die Verhinderung von Bauteilverformungen unerlässlich. Nicht-gleichmäßige Wände führen zu inneren Spannungen und längeren Abkühlzyklen, was direkt die Stückkosten der Massenproduktion erhöht.
Warum sind Entzugswinkel im Formdesign notwendig?
Entwurfswinkel sind leichte Verjüngungen, die auf die vertikalen Flächen eines Bauteils angewendet werden, um das Auswerfen aus der Form zu erleichtern. Ohne ausreichenden Auswurf (typischerweise 1° bis 3°) können Teile haften bleiben und während der Auswurfphase Oberflächenkratzer oder strukturelle Schäden verursachen.
Kann 2K-Spritzgießen die Montagekosten senken?
Ja, 2K-Injektionsguss (Zwei-Schuss-) ermöglicht die Kombination von zwei verschiedenen Materialien oder Farben zu einem einzigen Teil während eines Zyklus. Dadurch werden sekundäre Montageprozesse überflüssig, die Arbeitskosten gesenkt und die Haftfestigkeit verbessert.
Was sind die Vorteile eines DFM-Berichts vor der Formherstellung?
Ein DFM-Bericht dient als Erfolgsblaupause und identifiziert frühzeitig "unformbare" Merkmale. Dies verhindert teure Nachbearbeitungen von Formen, verkürzt die Markteinführungszeit und stellt sicher, dass das Endprodukt alle mechanischen und ästhetischen Anforderungen erfüllt.
Eine Hochleistungsform ist nur so gut wie die Ingenieurskunst, die hineinfließt. Überlassen Sie Ihre Produktion nicht dem Zufall, indem Sie die technische Validierungsphase überspringen. Arbeiten Sie mit einem Hersteller zusammen, der von Anfang an Präzision, Transparenz und technische Exzellenz priorisiert.
Bereit, dein Design zu validieren? Laden Sie Ihre CAD-Dateien für eine umfassende DFM-Überprüfung auf SunOn hoch und erhalten Sie innerhalb von 24 Stunden ein technisches Angebot.
