


Teilreinigung und Fertigstellung: Welche Methode ist am besten?
Die Auswahl der besten Methode zur Reinigung und Finish hängt von Ihrem Materialtyp, der erforderlichen Oberflächenrauheit (Ra) und der endgültigen Anwendung des Bauteils ab. Für die industrielle Fertigung beinhaltet eine effektive Bauteilreinigung und -fertigstellung das Entfernen von Schadstoffen wie Bearbeitungsölen oder Formfreigabemitteln durch Ultraschall- oder chemische Reinigung, gefolgt von mechanischer oder chemischer Fertigstellung, um gewünschte ästhetische oder funktionale Eigenschaften zu erreichen. Hochpräzisionsbranchen wie Medizin und Automobil benötigen typischerweise integrierte "schlüsselfertige" Arbeitsabläufe, um sicherzustellen, dass Reinigungsprotokolle keine engen Toleranzen oder Materialintegrität beeinträchtigen.
Warum Teilreinigung und -finish den Produkterfolg bestimmen
Die Endqualität eines Industriebauteils wird selten allein durch den Form- oder Bearbeitungsprozess bestimmt. In der professionellen B2B-Fertigung dient die Postproduktionsphase – insbesondere die Teilreinigung und -verarbeitung – als letztes Tor für die Qualitätssicherung. Wenn ein Teil nicht richtig gereinigt wird, bestehen nachfolgende Oberflächen wie Lackieren oder Beschichtung wahrscheinlich die Adhäsionstests. Umgekehrt kann eine zu aggressive Verarbeitungsmethode kritische Maße entfernen, was zu Montagefehlern führt.
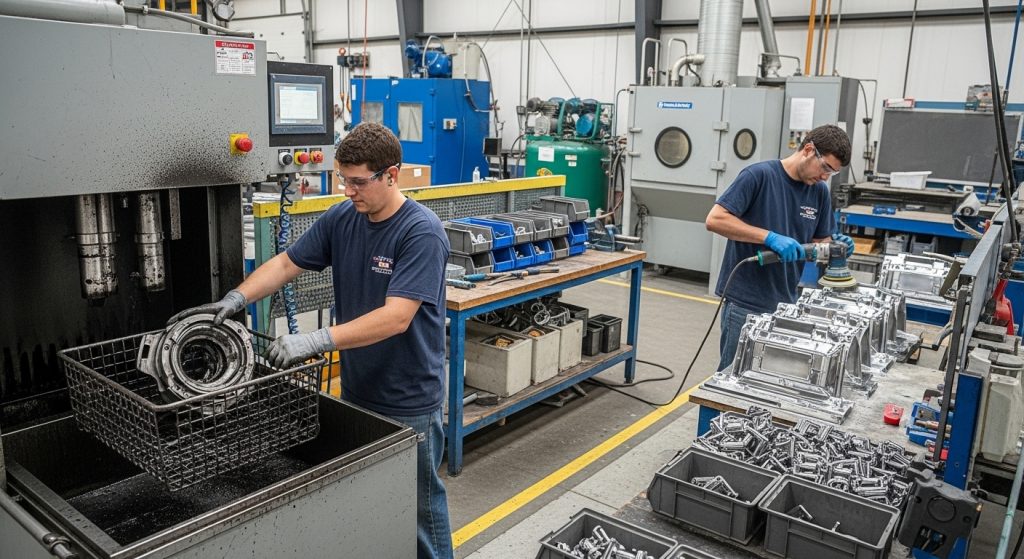
Beschaffungsmanager übersehen oft die logistische Komplexität dieser sekundären Phasen. Bewegliche Teile zwischen einem Gussfräser und einer separaten Reinigungs- oder Fertigstellungsanlage erhöhen die Vorlaufzeiten und erhöhen das Risiko von Oberflächenoxidation oder Kontamination während des Transports. Durch die Nutzung integrierter Post-Processing-Dienste können Hardware-Entwickler und Ingenieure eine einzige Beweiskette aufrechterhalten, sodass die Teile von dem Moment an, in der sie das Werkzeug verlassen, bis sie für den Versand verpackt sind, in einer kontrollierten Umgebung bleiben.
Die richtigen industriellen Reinigungsmethoden auswählen
Bevor eine ästhetische oder schützende Oberfläche aufgetragen wird, muss das Substrat chemisch und physikalisch "sauber" sein. Schadstoffe wie Kühlmittel, Metallsplitter, Fingeröle und Formfreigabemittel können als Barrieren wirken und verhindern, dass Beschichtungen richtig an der Oberfläche haften.
Ultraschallreinigung für hochpräzise Bauteile
Die Ultraschallreinigung verwendet hochfrequente Schallwellen, um Kavitationsblasen in einem flüssigen Lösungsmittel zu erzeugen. Wenn diese Blasen kollabieren, setzen sie Energie frei, die selbst aus den komplexesten inneren Geometrien Schadstoffe löst. Diese Methode ist der Industriestandard für medizinische Geräte und Luft- und Raumfahrtkomponenten, bei denen eine manuelle Reinigung unmöglich ist.
Für Teile, die über 2K-Spritzgießen hergestellt werden, muss die Ultraschallreinigung sorgfältig kalibriert werden. Die Schwingungsfrequenz muss hoch genug sein, um das Teil zu reinigen, aber niedrig genug, um eine Delaminierung der Verbindung zwischen den beiden verschiedenen Materialien zu vermeiden.
Chemische Entfettung und Lösungsmittelreinigung
Chemische Entfettung beinhaltet das Eintauchen oder Besprühen von Teilen mit Lösungsmitteln oder wässrigen Builders, die Öle und Fette lösen. Dies ist oft der Hauptschritt bei Metallgussformen und CNC-gefrästen Teilen. Hersteller müssen die Reinigungskraft des Lösungsmittels mit der Umweltkonformität in Einklang bringen und sicherstellen, dass alle Prozesse RoHS- und REACH-konform bleiben, um globale regulatorische Anforderungen zu erfüllen.
Mechanische Finishing: Erreichen der perfekten Textur
Mechanische Bearbeitung nutzt physikalische Schleifkraft, um die Oberfläche eines Bauteils zu verändern. Dies ist in der Regel die erste Wahl zum Entfernen von Graten, zum Glätten von Trennlinien oder zur Erzeugung eines bestimmten takttilen Gefühls.
Perlenstrahlen verwendet kleine kugelförmige Medien (meist Glas oder Keramik), um eine einheitliche, matte Oberfläche auf der Bauteiloberfläche zu erzeugen. Es ist äußerst effektiv darin, kleinere Bearbeitungsspuren oder Flusslinien während des Gussprozesses zu verbergen. Im Kontext von schnelle Gussvorlaufzeiten ist das Perlstrahlen eine schnelle, kosteneffiziente Möglichkeit, ein professionelles "industrielles" Aussehen ohne teure Handpolierung zu erzielen.
Vibrationsfinishing und Tumbling
Tumbling bedeutet, Teile in eine vibrierende Schale zu legen, die mit abrasiven Medien und Verbindungen gefüllt ist. Wenn die Teile am Medium reiben, werden die Kanten entgratet und die Oberflächen geglättet. Dies ist ein "Chargen"-Prozess, der ihn für die Massenproduktion äußerst wirtschaftlich macht. Es wird häufig für Zink- und Aluminiumgussteile verwendet, um diese für die spätere Beschichtung oder Bemalung vorzubereiten.
Chemische und elektrochemische Oberflächenlösungen
Wenn ein Bauteil mehr als nur eine Änderung der Oberflächenstruktur erfordert – wie erhöhte Härte oder Korrosionsbeständigkeit – ist eine chemische Beschichtung notwendig.
Anodisierung ist ein elektrochemischer Prozess, der die Metalloberfläche in eine haltbare, korrosionsbeständige, anodische Oxidoberfläche umwandelt. Die Typ-II-Elodierung ist in erster Linie dekorativ und kann in verschiedenen Farben gefärbt werden, während Typ III (Hartbeschichtung) für industrielle Bauteile verwendet wird, die extreme Verschleißfestigkeit erfordern. Ingenieure müssen das maßliche "Wachstum" berücksichtigen, das während der Anodisierung auftritt, oft etwa 0,01 mm bis 0,05 mm, in ihren anfänglichen 2K Spritzgussteil-Design- oder Bearbeitungsdateien.
Elektropolierung für medizinische und lebensmitteltaugliche Teile
Elektropolieren ist im Grunde "Reverse Plateing". Es entfernt eine mikroskopische Materialschicht von der Oberfläche eines Metallteils, typischerweise aus Edelstahl, um eine spiegelartige Oberfläche zu erzeugen. Dieser Prozess entfernt Oberflächeneinschlüsse und Mahlscheiben, sodass eine Oberfläche leicht sterilisierbar bleibt. Sie ist die bevorzugte Methode für chirurgische Werkzeuge und Lebensmittelverarbeitungsgeräte.
Strategische Entscheidungsfaktoren für Sourcing Manager
Die Auswahl eines Reinigungs- und Fertigstellungspartners erfordert einen Blick über den Preis pro Teil hinaus. B2B-Käufer müssen die "Gesamtkosten des Eigentums" bewerten, die das Risiko eines Ausfalls und die Kosten von Verzögerungen einschließen.
Materialkompatibilität und DFM-Risiken
Nicht jede Oberfläche funktioniert mit jedem Material. Zum Beispiel können bestimmte aggressive Lösungsmittel, die bei der Reinigung verwendet werden, bestimmte Kunststoffharze verblasen oder zum Rissen bringen. Während eines von DFM geleiteten Angebotsprozesses wird ein leitender Hersteller diese Risiken frühzeitig erkennen. Sie könnten einen Materialwechsel oder ein anderes Reinigungsprotokoll vorschlagen, um sicherzustellen, dass das Teil mit der Zeit nicht verschleißt.
Werkzeugkosten vs. Einheitskosten Abwägungen
Manchmal ist es günstiger, ein bestimmtes Finish durch Nachbearbeitung zu erreichen, als es über das Werkzeug selbst zu versuchen. Zum Beispiel erfordert eine hochglänzende Beschichtung eines spritzgegossenen Bauteils ein hochpoliertes (SPI A-1) Stahlwerkzeug, das das 2.000 Muld Formwartung und Anfangskosten erhöhen kann. In der Kleinserienproduktion ist es möglicherweise wirtschaftlicher, eine Standard-Werkzeugoberfläche zu verwenden und anschließend eine hochglänzende PU-Beschichtung aufzutragen.
Qualitätssicherung und Testtransparenz
Die Expertise eines Herstellers wird durch seine Testfähigkeiten belegt. Wenn Teile gereinigt und fertiggestellt werden, sollte das QA-Team standardisierte Tests durchführen, um das Ergebnis zu überprüfen:
- Haftungstest: Anwendung der "Cross-Hatch"-Methode, um sicherzustellen, dass Farben und Beschichtungen nicht abblättern.
- Salzsprühtest: Zur Überprüfung der Korrosionsbeständigkeit von beschichteten oder eloxierten Metallteilen.
- Messung der Oberflächenrauheit (Ra): Verwendung eines Profilometers, um zu überprüfen, ob die mechanische Fertigstellung den technischen Vorgaben entspricht.
- Reinigkeitskontrolle: Verwendung von "Wasserbruch"-Tests oder Lösungsmittelextraktion, um sicherzustellen, dass alle Öle während der Reinigungsphase entfernt wurden.
Integration von Reinigung und Fertigstellung in die RFQ
Um die besten Ergebnisse zu erzielen, sollten Ingenieure die Anforderungen an die Fertigstellung in die erste Ausschreibung aufnehmen. Dies ermöglicht es dem Hersteller, den gesamten Produktionsablauf zu planen, von der Wahl des Gussmittels bis zu den endgültigen Montageschritten.
- Identifizieren Sie die Umgebung: Ist das Teil für den Innenbereich gedacht oder ist es UV-Belastung und Salzwasser ausgesetzt?
- Toleranzen definieren: Geben Sie an, ob die Maße auf der Zeichnung vor oder nach der Fertigstellung zutreffen.
- Standards angeben: Verwenden Sie Standardcodes wie RAL für Farben oder MT/SPI für Texturen, um Mehrdeutigkeiten zu vermeiden.
Durch die Bereitstellung dieser Details ermöglicht man dem Produktionsteam, das Vakuumgussverfahren für Prototypen oder Massenproduktionswerkzeuge zu optimieren, um das Endergebnis zu ermöglichen.
Häufig gestellte Fragen
Welche Teilreinigungsmethode eignet sich am besten für kleine, komplexe Geometrien?
Ultraschallreinigung ist im Allgemeinen die beste Methode für kleine oder komplexe Teile. Es verwendet Kavitationsblasen in einem flüssigen Medium, um in winzige Spalten und blinde Löcher zu gelangen, die manuelle Reinigung oder Sprühwäsche nicht durchdringen können, was es ideal für medizinische oder elektronische Bauteile macht.
Beeinflusst das Strahlen von Perlen die Abmessungen eines Bauteils?
Strahlstrahlen kann die Maße beeinflussen, aber der Aufprall ist meist minimal (typischerweise weniger als 0,01 mm). Für extrem enge Toleranzen müssen Hersteller jedoch kritische Oberflächen mit Maskierung schützen oder die anfänglichen Bearbeitungsmaße anpassen, um die leichte Materialentfernung zu berücksichtigen.
Woran erkenne ich, ob ein Teil sauber genug zum Malen ist?
Der gebräuchlichste industrielle Test ist der "Wasserbruch"-Test. Wenn ein Teil sauber ist, verteilt sich das Wasser in einer dünnen, durchgehenden Schicht über die Oberfläche. Wenn Öle oder Verunreinigungen zurückbleiben, wird das Wasser "perlen", was darauf hindeutet, dass die Oberflächenenergie für eine ordnungsgemäße Farbhaftung zu gering ist.
Ist Eloxieren besser als Pulverbeschichtung für Aluminium?
Die Wahl hängt von der Anwendung ab. Anodisierung ist ein integraler Bestandteil des Substrats, der nicht abblättert und enge Toleranzen einhält, was es besser für Präzisionsteile macht. Pulverbeschichtung ist eine dickere "Überlagerung", die eine bessere Aufprallfestigkeit und eine größere Farbvielfalt bietet, aber feine Details verdecken kann.
Wie wirkt sich die Fertigstellung auf die Vorlaufzeiten in der chinesischen Fertigung aus?
Die integrierte Fertigstellung fügt dem Produktionszyklus in der Regel 3–5 Tage hinzu. Die Nutzung eines "schlüsselfertigen" Anbieters wie SunOn ist jedoch schneller als der Versand von Teilen an ein separates Fertigwerk, was aufgrund von Logistik, Inspektionen und separaten Produktionsschlangen 10–14 Tage verlängern kann.
Kann ich Teile aus 2K-Spritzguss fertigstellen?
Ja, du kannst 2K-Teile fertigstellen, aber du musst Methoden wählen, die mit beiden Materialien kompatibel sind. Zum Beispiel könnte ein Reinigungsmittel, das für ein ABS-Substrat sicher ist, eine TPE-Überschimmelung beschädigen. Eine professionelle DFM-Überprüfung identifiziert diese Materialkompatibilitätsrisiken, bevor die Produktion beginnt.
Lassen Sie sich für Ihr Projekt eine Experten-DFM-Überprüfung einholen
Die falsche Veredelungsmethode kann zu kostspieligen Schrott- und Projektverzögerungen führen. Fordern Sie noch heute ein DFM-geführtes Angebot von SunOn an, um sicherzustellen, dass Ihre Strategie zur Reinigung und Bearbeitung der Bauteile auf Ihr spezifisches Material und Ihre Anwendung abgestimmt ist.
