


Was ist der Unterschied zwischen Metallstanzen und CNC-Bearbeitung? (Leitfaden 2026)
Der Hauptunterschied zwischen Metallstanzen und CNC-Bearbeitung liegt in der Fertigungsmethode: Metallstanzen ist ein Kaltformverfahren, bei dem Werkzeuge und Hochdruckpressen Blech formen, während CNC-Bearbeitung ein subtraktives Verfahren ist, bei dem computergesteuerte Schneidwerkzeuge Material aus einem massiven Block entfernt werden. Die Wahl hängt von deinem Produktionsvolumen, der Bauteilkomplexität und den erforderlichen Toleranzen ab.
In diesem Leitfaden lernen Sie:
- Identifizieren Sie den kosteneffizienten "Break-even"-Punkt zwischen Prozessen.
- Bewerten Sie, welche Methode Ihren spezifischen Toleranzanforderungen entspricht.
- Bestimmen Sie Auswirkungen auf Materialabfälle für Nachhaltigkeitsziele.
- Wählen Sie den richtigen Fertigungsweg für Ihren Produktionszeitplan 2026.
Grundlegender Prozess: Formung vs. Subtraktion
Um den Grundunterschied zu verstehen, stellen Sie sich den Unterschied zwischen einem Ausstecher und einem Holzschnitzer vor. Metallstanzen ist ein Umformverfahren. Ein flaches Metallblech wird in eine Presse gelegt, wo ein maßgefertigtes Werkzeug und ein Werkzeugset enorme Kraft ausüben, um das Metall in eine bestimmte Form zu "prägen". Es ist unglaublich schnell und produziert konstante Teile aus dünnen Materialien.
CNC (Computer Numerical Control) Bearbeitung ist ein subtraktiver Prozess. Es beginnt mit einem festen "Blank" oder Werkstück. Ein schnelles rotierendes Werkzeug bewegt sich dann entlang mehrerer Achsen (typischerweise 3, 4 oder 5 Achsen), um Material abzuschleifen, bis die endgültige Geometrie erreicht ist. Während das Stanzen auf die Dicke des Blechs beschränkt ist, kann CNC-Bearbeitung komplexe 3D-Formen aus dicken, massiven Metall- oder Kunststoffblöcken erzeugen.
Wichtige Vergleichsfaktoren: Kosten, Volumen und Geschwindigkeit
Diefinanzielle Machbarkeit ist oft der entscheidende Faktor für Beschaffungsmanager. Die beiden Methoden haben umgekehrte Kostenstrukturen hinsichtlich Aufbau und Einheitspreis.
Werkzeuge und Einrichtungskosten
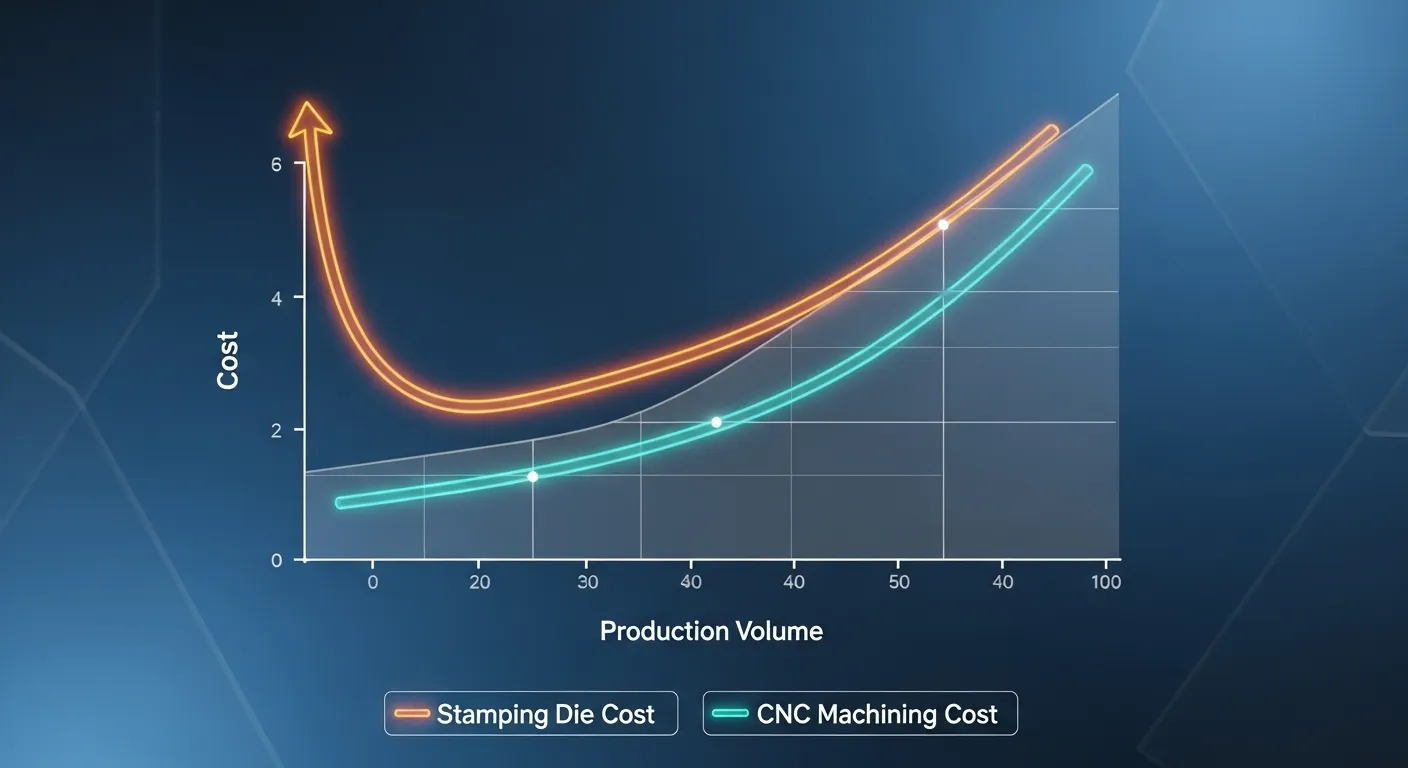
Metallstanzen erfordert eine erhebliche Anfangsinvestition. Sondergefertigte Werkzeuge müssen aus gehärtetem Stahl entworfen und bearbeitet werden, kosten oft zwischen 2.000 und 50.000 US-Dollar (muss überprüft werden), abhängig von der Komplexität. Im Gegensatz dazu hat CNC-Bearbeitung minimale Aufbaukosten und umfasst meist nur die Programmierung des G-Code und der grundlegenden Werkhaltungsvorrichtungen.
Der Produktions-"Cross-over"-Punkt
Aufgrund der hohen Werkzeugkosten ist Metallstanzen für kleine Chargen selten kosteneffizient. Sobald der Würfel jedoch hergestellt ist, sind die "Pro-Teil"-Kosten außergewöhnlich niedrig. Für die meisten industriellen Anwendungen liegt der Break-even-Punkt zwischen 1.000 und 5.000 Einheiten. Für Anforderungen im großen Maßstab wie Automobil-Metallstanzkomponenten OEM-Qualität ist das Stanzen unangefochten führend in Sachen Kosteneffizienz.
Häufige Fehler, die man vermeiden sollte:
- Die Wahl von CNC für eine 50.000-Einheiten-Produktion führt zu enormen Arbeits- und Maschinenstundenauflagen.
- Die Wahl des Stanzens für eine 50-Stück-Prototypenserie, bei der die Stanzkosten nie zurückgezahlt werden.
Präzision und geometrische Komplexität
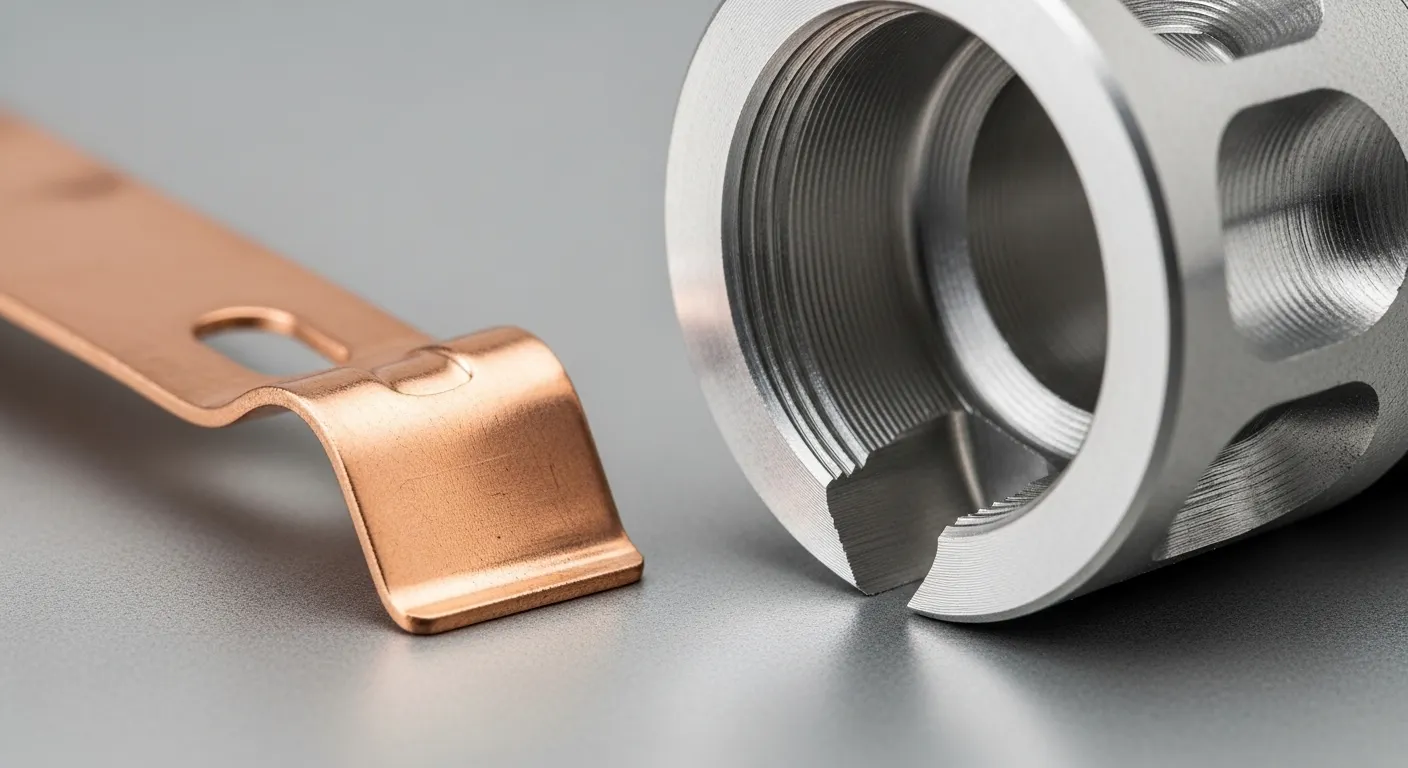
CNC-Bearbeitung ist der Goldstandard für Präzision. Moderne CNC-Zentren können Toleranzen von bis zu ±0,005 mm erreichen. Dies macht sie zur bevorzugten Wahl für Luft- und Raumfahrt-, medizinische und hochwertige elektronische Bauteile, die perfekte Passformen erfordern.
Das Metallstanzen ist präzise, wird aber durch das Verhalten des Metalls beim Biegen und Dehnen des Metalls begrenzt (Rückfederung). Standard-Stanztoleranzen liegen typischerweise zwischen ±0,1 mm und ±0,2 mm. Obwohl Stanzen hervorragend für 2D- oder "gefaltete" 3D-Formen wie Halterungen und Gehäuse geeignet ist, kann es nicht die tiefen, komplexen inneren Hohlräume oder variablen Dicken erzeugen, die ein CNC-Fräsen kann.
Für Projekte, die leichte, aber langlebige Rahmen erfordern, wie Aluminium-Stanzteile, leichte Anwendungen, bietet das Stanzen das beste Gleichgewicht zwischen Geschwindigkeit und struktureller Integrität für dünnwandige Designs.
Materialeignung und Abfall
DieMaterialnutzung ist eine entscheidende Kennzahl für die Nachhaltigkeitsstandards 2026 und den wirtschaftlichen Schutz.
- Stanzen: Dieser Prozess ist mit Material äußerst effizient. Da Blech verwendet wird, beschränkt sich der "Schrott" auf das Skelett, das nach dem Ausstanzen der Teile übrig bleibt. Dies ist besonders vorteilhaft bei der Arbeit mit teuren Materialien wie Kupfer- und Messingmetall-gestempelte Komponenten elektrisch, wobei die Minimierung von Abfall unerlässlich ist.
- CNC-Bearbeitung: Dieser Prozess erzeugt erheblichen Abfall. In manchen Fällen werden bis zu 60–80 % des ursprünglichen Metallblocks zu "Spähen" oder Chips verarbeitet. Obwohl diese Chips recycelt werden können, sind die Energie und Kosten für den ersten Materialkauf und das anschließende Recycling deutlich höher.
Die "Hybrid"-Lösung: Stanzen + Sekundärbearbeitung
In der modernen Fertigung muss man nicht immer nur eine auswählen. Viele hochpräzise, volumenreiche Teile nutzen einen hybriden Arbeitsablauf. Ein Teil kann zunächst gestanzt werden, um die allgemeine Form mit hoher Geschwindigkeit und niedrigen Kosten zu erzeugen, und dann auf eine CNC-Maschine umgeleitet werden, um Löcher mit hoher Toleranz zu bohren oder eine perfekt flache Nahtfläche zu fräsen. Dieser Ansatz verbindet die Formgeschwindigkeit mit der Präzision der Subtraktion und bietet so einen Mittelweg für komplexe Industriedesigns.
Häufig gestellte Fragen (FAQ)
Metallstanzen ist nur bei großen Stückzahlen (typischerweise 1.000+ Einheiten) günstiger, da die hohen Anfangskosten des Chips auf viele Teile verteilt sind. Für kleine Stückzahlen oder Prototypen ist CNC-Bearbeitung deutlich kosteneffizienter.
Metallstanzen ist bei großen Bestellungen deutlich schneller. Sobald die Presse aufgebaut ist, kann sie Dutzende oder sogar Hunderte von Teilen pro Minute produzieren, während eine CNC-Maschine jedes Teil einzeln über mehrere Minuten schneiden muss.
Das Stanzen ist im Allgemeinen auf Metalle zwischen 0,5 mm und 6 mm Dicke beschränkt (muss überprüft werden). Für Materialien mit einer Dicke von mehr als 10 mm sind in der Regel CNC-Bearbeitung oder andere schwere Fertigungsmethoden erforderlich.
Beide sind ausgezeichnet für Aluminium. Verwenden Sie CNC für dicke, hochpräzise Blöcke und Stanzen für dünne Gehäuse, Halterungen oder Kühlkörper, bei denen Gewichtsreduzierung Priorität hat.
Fazit
Die Wahl zwischen Metallstanzen und CNC-Bearbeitung hängt von der Schnittstelle von Volumen, Präzision und Budget ab. Wenn Sie einen neuen Prototyp entwickeln oder extreme Toleranzen für eine kleine Charge benötigen, ist CNC-Bearbeitung der beste Weg. Für eine skalierte Produktion, bei der Stückkosten und Materialeffizienz entscheidend sind, ist Metallstanzen jedoch die überlegene industrielle Lösung.
