


Welche Toleranzen kann präzises Metallstanzen erreichen?
Präzises Metallstanzen kann typischerweise Standardtoleranzen von ±0,005 Zoll (±0,127 mm) erreichen. Mit fortschrittlicher Hochpräzisionswerkzeuge und spezialisierten Pressen können Hersteller jedoch ultraenge Toleranzen von nur ±0,001 Zoll (±0,025 mm) oder sogar ±0,0005 Zoll in speziellen Anwendungen mit hohem Volumen erreichen. Die genaue erreichbare Toleranz hängt stark vom Materialtyp, der Dicke, der Bauteilgeometrie und der Qualität der Stangematrize ab. Für die meisten industriellen Anwendungen sorgt die Einhaltung dieser engen Margen dafür, dass komplexe Bauteile perfekt in größere Baugruppen passen und so den Bedarf an Sekundärbearbeitung verringern.
Verständnis von Präzisionsmetall-Stanztoleranzen
Die Toleranz beim Metallstanzen bezieht sich auf die zulässige Abweichung von den vorgesehenen Maßen eines Bauteils. Da Metall elastisch und reaktiv ist, ist das Erreichen von "Perfektion" unmöglich; Stattdessen definieren Ingenieure einen Bereich, in dem das Teil weiterhin korrekt funktioniert.
Präzises Metallstanzen unterscheidet sich vom traditionellen Stanzen dadurch, dass es über Millionen von Zyklen hinweg deutlich strengere Grenzen hält. Dies ist entscheidend für Branchen wie Elektronik und Luft- und Raumfahrt, wo ein Bruchteil eines Millimeters den Unterschied zwischen einem funktionierenden Gerät und einem totalen Ausfall ausmachen kann.
Faktoren, die die Stempelgenauigkeit beeinflussen
Mehrere Variablen bestimmen, ob du ein Ziel von ±0,001" erreichen kannst oder ob du bei einem entspannteren ±0,010" bleiben solltest:
- Materialanhärtung: Härtere Materialien springen nach dem Aufprall stärker zurück, während weichere Metalle wie Aluminium sich unter Druck verformen können.
- Werkzeugqualität: Hartmetallwerkzeuge behalten ihre Kanten länger als Stahl und sorgen für eine bessere Konsistenz über lange Laufzeiten.
- Pressgeschwindigkeit: Hochgeschwindigkeitspressen erzeugen Wärme, die thermische Ausdehnung im Metall verursachen und die Dimensionen subtil verschieben kann.
Wie ist die Standardtoleranz für Metallstanzen?
Der Industriestandard für die meisten maßgeschneiderten Metallstanzprojekte liegt im Allgemeinen bei ±0,005 Zoll (0,127 mm). Diese Produktpalette bietet ein Gleichgewicht zwischen hochwertiger Passform und kostengünstiger Produktion, da sie keine extrem spezialisierte Kühlung oder ultra-hochwertige Die-Materialien benötigt.
Obwohl ±0,005" der "Sweet Spot" ist, verwenden viele Projekte mit einfachen Halterungen oder Bauteilen eine "kommerzielle Toleranz" von ±0,010 Zoll bis ±0,015 Zoll. Die Toleranz, wo möglich, zu lockern, senkt die Kosten der Werkzeuge erheblich und beschleunigt den Produktionszeitplan. Bei der Festlegung Ihrer Spezifikationen ist es hilfreich, zu verstehen wie man das richtige Metallmaterial für das Stanzen von Teilen auswählt, da die Dicke und Duktilität des Materials die erreichbare Basislinie bestimmen.
Wie wirkt sich die Materialdicke auf die Stangetoleranzen aus?
Im Allgemeinen gilt: Je dünner das Material, desto enger kann man die Toleranz erreichen. Dies liegt daran, dass dünnere Platten weniger Kraft zum Scheren und Formen benötigen, was zu weniger Werkzeugdurchbiegung und Wärmeansammlung führt.
Für Materialien unter 0,020" Dicke ist das Erreichen von ±0,001" üblich. Wenn man zu dickeren Platten wechselt – wie etwa für
Toleranzaufschlüsselung nach Materialdicke
<Figurklasse="wp-Block-Tabelle"><Tabellenklasse="Hat-Fixed-Layout">Kann Metallstanzen genauso genau sein wie CNC-Bearbeitung?
Während CNC-Bearbeitung theoretisch engere Toleranzen halten kann (oft bis zu ±0,0001"), kann präzises Metallstanzen die CNC-Genauigkeit vieler Dünnspurteile erreichen und gleichzeitig deutlich schnellere Produktionsgeschwindigkeiten und niedrigere Einheitskosten bieten.
Der Hauptunterschied liegt im Prozess: Die Bearbeitung entfernt Material, während das Stanzen es formt. Für die Großserienproduktion ist Stanzen fast immer die bessere Wahl für dünne, komplexe Bauteile. Wenn Sie unsicher sind, welcher Prozess zu Ihrem Projekt passt, schauen Sie sich unseren Leitfaden zu den Unterschied zwischen Metallstanzen und CNC-Bearbeitung an, um zu sehen, welche Methode die Präzision liefert, die Ihr Design verlangt.
Was ist "Springback" und wie wirkt es sich auf die Toleranz aus?
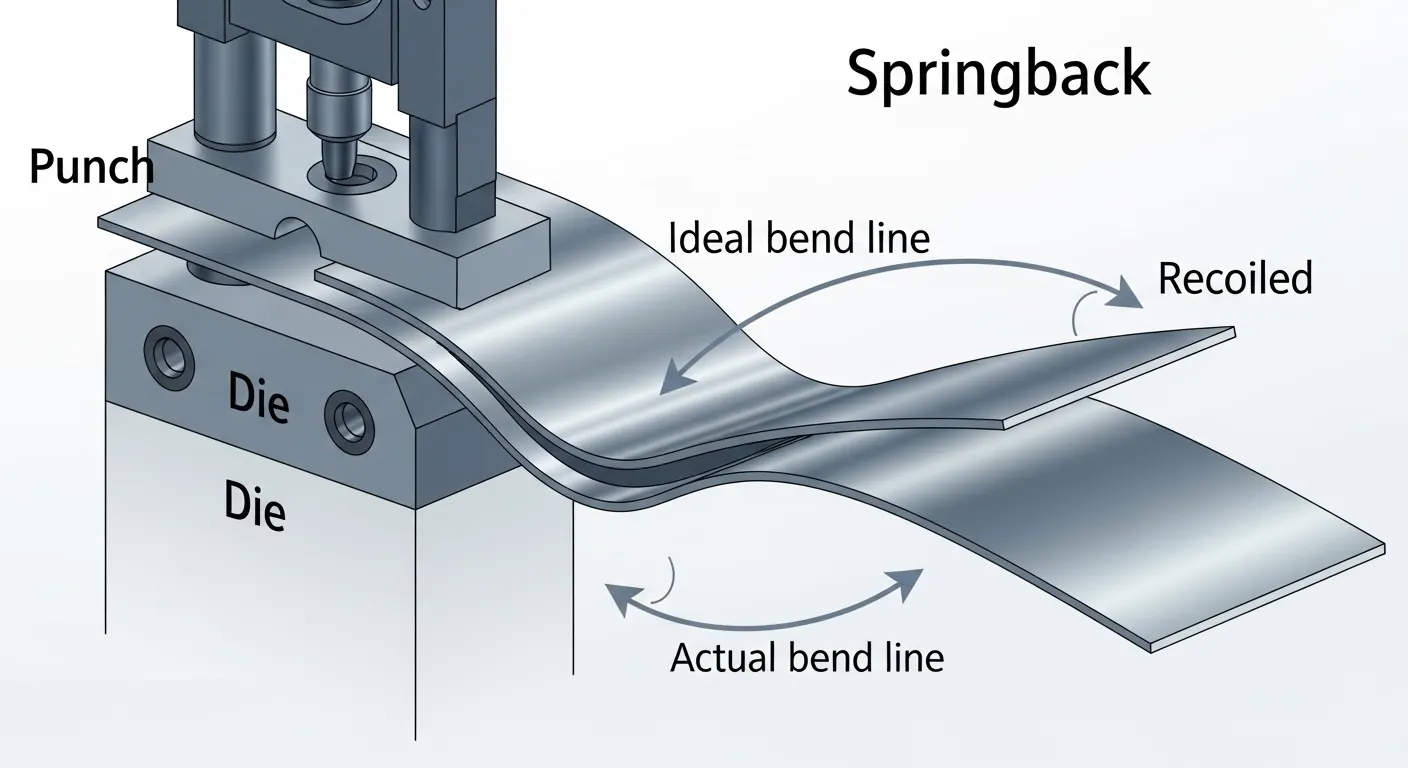
Federrückgang ist die Tendenz eines Metallteils, nach dem Lösen des Stanzdrucks wieder in seine ursprüngliche Form zurückzukehren. Es stellt eine große Herausforderung dar, um enge Toleranzen zu erreichen, insbesondere bei Biegevorgängen.
Ingenieure berücksichtigen den Rücksprung, indem sie das Teil in der Stempel "überbiegen". Wenn zum Beispiel eine 90-Grad-Biegung erforderlich ist, kann die Stempel so gestaltet sein, dass sie das Metall auf 92 Grad biegen, in dem Wissen, dass sie nach dem Verlassen der Presse um zwei Grad "zurückspringt".
- Hochfeste Stähle haben einen hohen Rückstand und erfordern eine aggressivere Kompensation.
- Ausgeglühtes Kupfer hat einen sehr niedrigen Rückschwung, was es erleichtert, enge Toleranzen einzuhalten.
Häufig gestellte Fragen
Ja. Sekundärprozesse wie Wärmebehandlung oder Beschichtung können dazu führen, dass Teile sich ausdehnen, zusammenziehen oder verziehen. Es ist unerlässlich, diese Änderungen während der Entwurfsphase zu berechnen, damit die "As-Stamped"-Maße die endgültige Oberfläche berücksichtigen.
In spezialisierten "Mikrostempel"-Umgebungen sind Toleranzen von bis zu ±0,0002" erreichbar, allerdings erfordert dies klimatisierte Einrichtungen und ultrapräzise Hartmetallwerkzeuge.
Die beste Methode zur Kostensenkung besteht darin, nur auf kritische "Verbindungsflächen" enge Toleranzen anzuwenden. Verwenden Sie lockerere Toleranzen (±0,015") für nicht-kritische Kanten, um die Lebensdauer Ihrer Stempelmatrize zu verlängern.
Indirekt, ja. Die Verwendung einer Presse mit unzureichender Tonnage kann dazu führen, dass sich der Rahmen durchbiegt, was zu inkonsistenten Abmessungen führt. Hochpräzise Arbeiten erfordern schwere, hochsteife Pressen.
Wichtige Erkenntnisse
- Standardtoleranzen für Präzisionsstempel liegen typischerweise bei ±0,005 Zoll.
- Ultrapräzisionsanwendungen können mit fortschrittlichen Hartmetallwerkzeugen ±0,0005 Zoll erreichen.
- Materialwahl und Dicke sind die wichtigsten Faktoren bei der Bestimmung der erreichbaren Genauigkeit.
- Strategisches Design (Toleranzen nur bei Bedarf verschärfen) ist der Schlüssel zum Ausbalancieren von Qualität und Kosten.
Fazit
Die Bestimmung der Toleranzen, die präzises Metallstanzen erreichen kann, ist ein Gleichgewicht aus Physik, Materialwissenschaft und Ingenieurwesen. Obwohl ±0,005" die Basis ist, ist die Präzisionsgrenze für diejenigen, die bereit sind, in hochwertige Werkzeuge und strenge Qualitätskontrolle zu investieren, unglaublich hoch. Wenn Sie diese Grenzen frühzeitig in der Designphase verstehen, können Sie sicherstellen, dass Ihre Komponenten sowohl leistungsstark als auch fertigungsfähig sind.
