


Wie man Teile für den Silikonkautschuk-Gussprozess entwirft: Der Ingenieurführer 2026
SunOn Industrial Group Limited ist ein führender globaler Hersteller, der sich auf maßgefertigte Silikon- und Kunststoffspritzgießereien spezialisiert hat. Mit über 1.000 qualifizierten Mitarbeitern und einer Erfolgsbilanz, 95 % unserer Präzisionsformen in die USA, Deutschland und Australien zu exportieren, bieten wir die technische Expertise, die für komplexe flexible Silikonteile für dynamische Anwendungen erforderlich ist.
Essentielle Geometrie: Design für den "Flex"
Das Design für Silikonkautschukguss erfordert das Verständnis der Materialelastizität und des Flusses. Im Gegensatz zu starren Kunststoffen ermöglicht Silikon dünnere Wände (bis zu 0,25 mm) und Unterschnitte. Die Einhaltung einer nominellen Wanddicke von 1,5 mm bis 3,0 mm ist jedoch entscheidend, um eine gleichmäßige Aushärtung zu gewährleisten, Luftfallen zu verhindern und die strukturelle Integrität während des Hochdruckinjektions- oder Kompressionsprozesses zu erhalten.
Nach unserer Erfahrung bei SunOn ist der Zusammenhang zwischen Wanddicke und Härte (Härte) der häufigste Schwachpunkt in CAD-Modellen. Während unserer DFM-Bewertungen (Design for Manufacturing) stellen wir oft fest, dass Designer Silikon wie Thermoplast behandeln, was zu unnötiger Komplexität führt.
Wanddicke & Rippen: Die SunOn-Shopfloor-Regeln
Wir empfehlen, die Rippen auf 0,5 bis 1,0 Mal der Dicke der angrenzenden Wand zu halten. Bei unseren Tests mit medizinischen Silikonkomponenten führten Rippen, die dieses Verhältnis überschritten, häufig zu kosmetischen "Senken" oder ungleichmäßiger Vulkanisation.
Draft-Winkel: Wann kann man 0° verwenden?
Die inhärente Flexibilität von Silikon ermöglicht Null-Zug-Designs auf vielen flachen Merkmalen, was ein erheblicher Vorteil für optisch klare Silikonteile für Beleuchtung und Objektive. Für tiefe Hohlräume empfehlen wir jedoch einen Zug von 0,5° bis 2°, um zu verhindern, dass das Teil durch Vakuumeffekte den Gusskern "festhält".
Verwaltung der Trennlinie & Flash
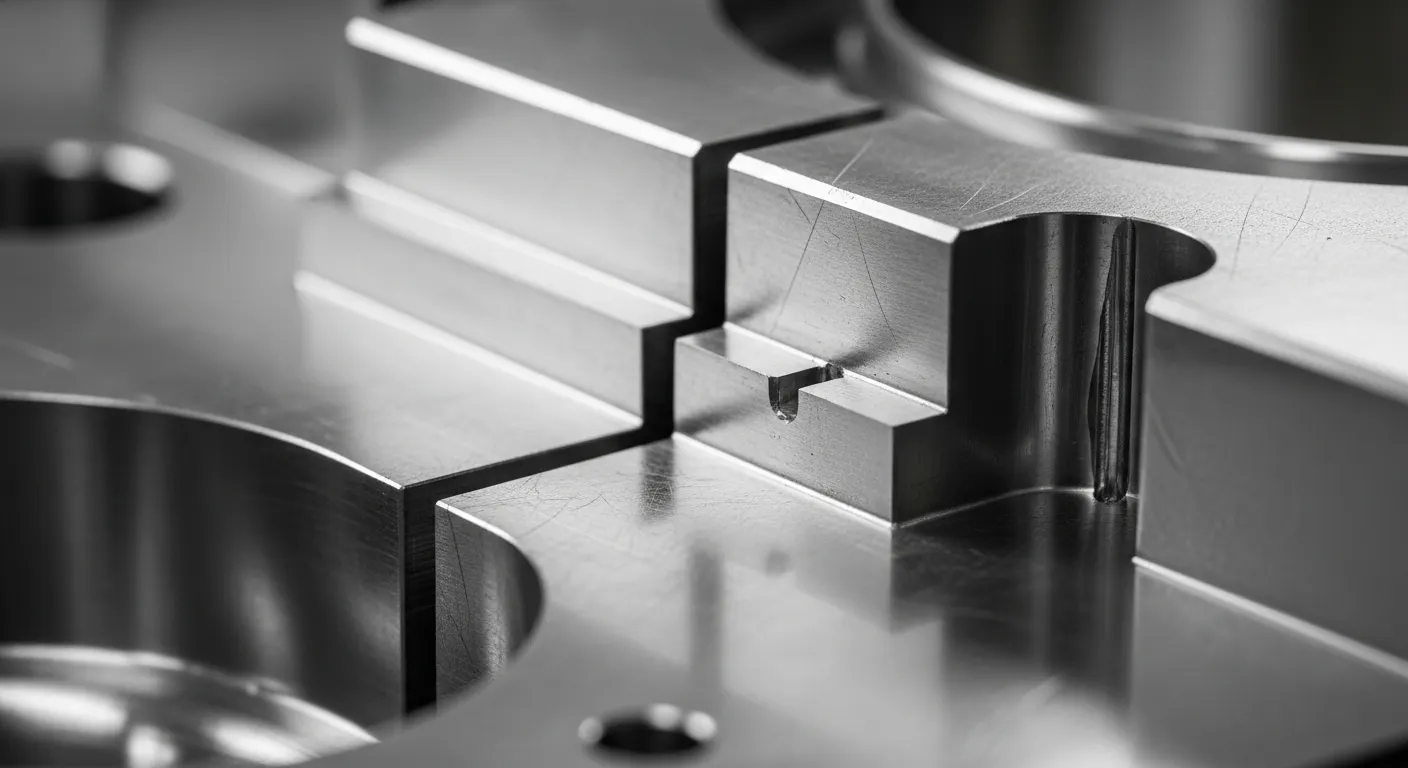
Trennlinien im Silikonguss sind die Punkte, an denen die Formhälften aufeinandertreffen, was oft zu "Flash" oder überschüssigem Material führt. Um Blitze zu minimieren, legen Sie Trennlinien an den schärfsten Kanten oder versteckten Oberflächen des Teils an. Präzisionsgeschliffene Formplatten und vakuumunterstützte Entlüftung sind unerlässlich, um die Blitzdicke unter unserem internen Benchmark von 0,05 mm zu halten.
In unserer Anlage nutzen wir fortschrittliche CNC-Bearbeitung, um Formsätze mit Hochtoleranz-Absperrungen zu erstellen. Dies ist besonders wichtig bei der Wahl zwischen Silikonformung und Gummiguss, da flüssiger Silikonkautschuk (LSR) in Lücken von nur 0,005 mm fließt.
- Suchen Sie Trennlinien auf nicht-kosmetischen Oberflächen.
- Verwenden Sie "Step"-Trennlinien, um eine natürliche mechanische Abdichtung zu gewährleisten.
- Stellen Sie sicher, dass die Tore von kritischen Abdichtungsflächen entfernt sind.
- Integrieren Sie Überlaufrillen für Druckgussteile, um überschüssiges Material aufzufangen.
Undercuts: Die Silikon-Superkraft
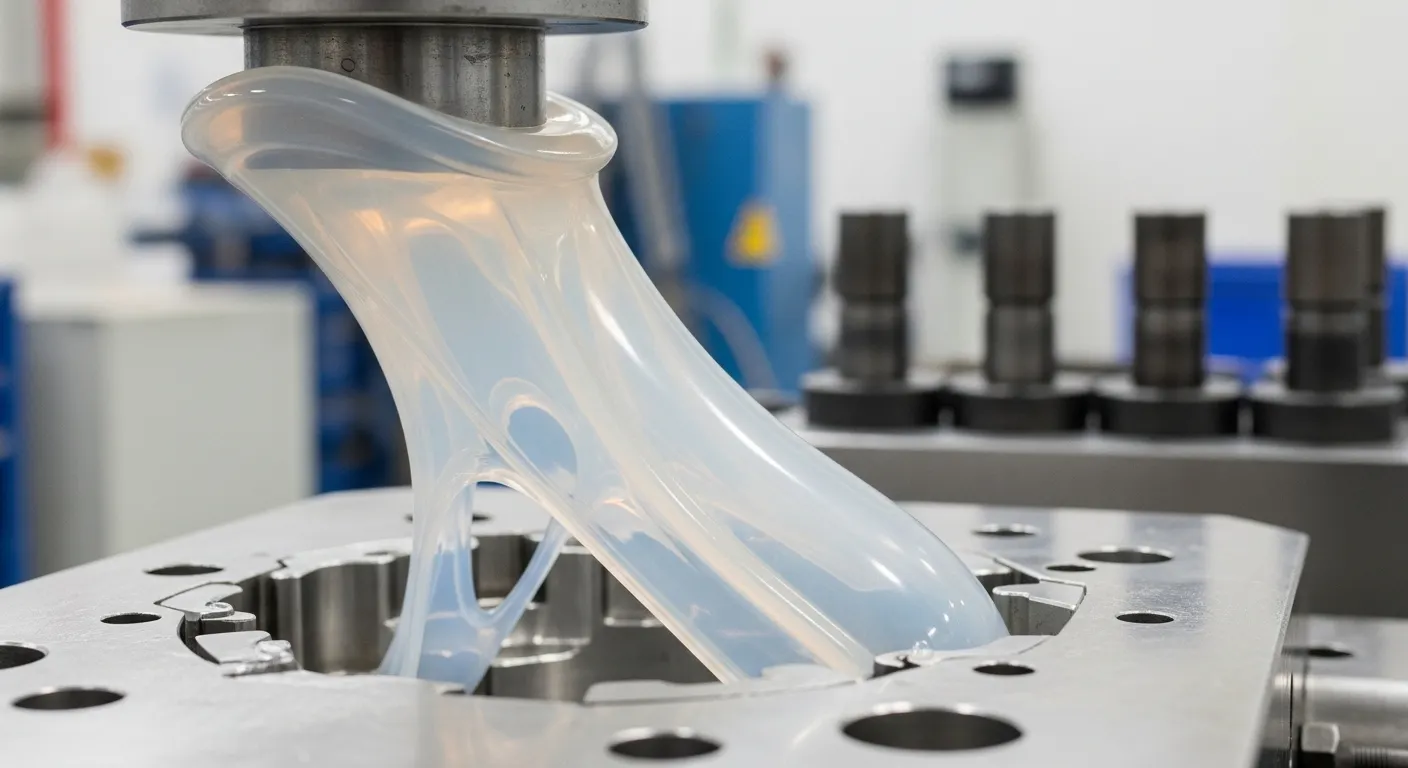
Unterschnitte sind Merkmale, die verhindern, dass ein Teil aus einer geraden Form entnommen wird. Beim Silikonguss können viele Unterschnitte durch das Spannen des Teils über den Formkern (Bump-offs) "entformt" werden. Dadurch entfällt der Bedarf an teuren mechanischen Schlitten oder Liftern, vorausgesetzt, die Materialverlängerung übersteigt die Unterschnittstiefe um eine Sicherheitsmarge von 3:1.
Wir haben erfolgreich komplexe Automobildichtungen und Schönheitskomponenten hergestellt, bei denen Undercuts für die Funktion unerlässlich waren. In unseren Produktionsläufen haben wir festgestellt, dass ein "Bump-off" am erfolgreichsten ist, wenn der Silikon-Durometer zwischen 30A und 60A Shore liegt.
Werkzeuge & Gate-Auswahl für LSR vs. Kompression
Die Wahl zwischen flüssigem Silikonkautschuk (LSR) Einspritzen und Kompressionsguss bestimmt die Gate-Platzierung. LSR erfordert präzises Gating – typischerweise Subgates oder Edge Gates – um den Fluss zu steuern. Kompressionsguss hingegen verwendet eine "Pre-Form"-Ladung ohne Gate, was sie ideal für große, einfachere Geometrien oder Kleinserienproduktion macht, bei denen die Werkzeugkosten eine Hauptfrage sind.
Als One-Stop-OEM-Hersteller liefern wir innerhalb von 2 Werktagen einen vollständigen DFM-Bericht, um Ihnen bei der Wahl des richtigen Verfahrens zu helfen. Unser Ingenieurteam hat festgestellt, dass bei hochvolumigen elektronischen Bauteilen die LSR-Gating an der dicksten Stelle angebracht werden muss, um ein "Jetzen" zu verhindern und eine nahtfreie Oberfläche zu gewährleisten.
Häufig gestellte Fragen
Silikon schrumpft während der Vulkanisation typischerweise zwischen 2 % und 4 %. Allerdings können Präzisionsteile eine "Nachhärtungsschrumpfung" von zusätzlich 1 % erfahren. Bei SunOn berechnen wir die Maße der Formhöhle mithilfe spezifischer Skalierungsfaktoren, die auf dem Durometer und der verwendeten Silikonmarke basieren.
LSR eignet sich am besten für großvolumige, hochpräzise Teile, die automatisierte Produktion und minimale manuelle Arbeit erfordern. Kompressionsguss ist kostengünstiger für größere Bauteile, Prototypen oder einfachere Konstruktionen mit geringerem Jahresvolumen. Wir bieten eine Projektrisikobewertung an, um den wirtschaftlichsten Weg zu bestimmen.
Ja. Jedes Projekt bei SunOn beginnt mit einem umfassenden DFM-Bericht (Design for Manufacturing). Unsere Ingenieure analysieren Ihre 2D/3D-Zeichnungen, um potenzielle Mängel wie Luftfilter, Senkenmarken oder schwierige Entformungsbereiche vor Beginn der Formherstellung zu identifizieren.
