


Ein vollständiger Leitfaden zum Entgraten und Oberflächenglätten
Entgraten und Oberflächenglättung sind entscheidende Nachbearbeitungsschritte, die unerwünschte Materialsplitter (Grabe) entfernen und die Textur der hergestellten Teile verfeinern. Diese Verfahren gewährleisten mechanische Sicherheit, verbessern die ästhetische Attraktivität und stellen sicher, dass Bauteile strenge Maßgrenzen einhalten. Für die B2B-Herstellung verhindern professionelle Entgratungs- und Oberflächenglättungsdienste Montagestörungen und vorzeitigen Bauteilversagen. Eine hochwertige Fertigstellung ist für Teile, die durch CNC-Bearbeitung, Druckguss oder Metallstanzen hergestellt werden, unerlässlich, um einen markttauglichen Standard zu erreichen.
Warum Entgraten und Oberflächenglättung in der Fertigung wichtig sind
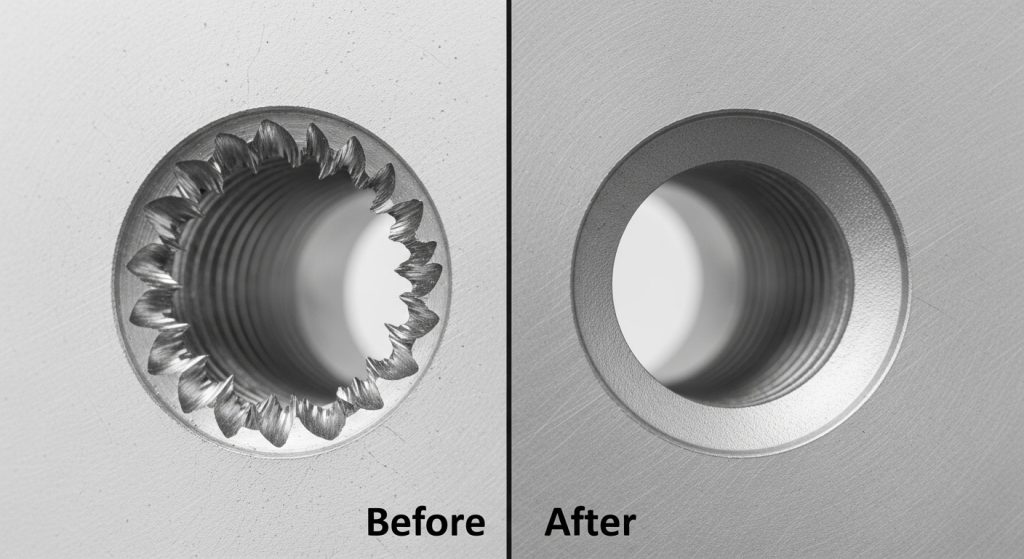
In der Welt der B2B-Beschaffung mit hohem Einsatz ist ein mikroskopischer Gram mehr als nur ein kosmetischer Makel; er ist ein Risiko. Mahlscheiben sind erhöhte Kanten oder kleine Materialstücke, die nach Operationen wie Bohren, Fräsen oder Metallstanzteile) auf einem Werkstück verbleiben. Wenn diese Splitter nicht behandelt werden, können sie während des Betriebs abbrechen, was zu elektrischen Kurzschlüssen, verstopften Ventilen oder katastrophalen Motorschäden führen kann.
Oberflächenglättung geht Hand in Hand mit dem Entgraten, indem der Ra (Rauheitsdurchschnitt) eines Bauteils reduziert wird. Glatte Oberflächen verringern die Reibung in beweglichen Baugruppen und bieten ein überlegenes Substrat für nachfolgende
Häufige Mahlarten und deren Einfluss auf DFM
Design for Manufacturing (DFM) muss die Mahlbildung berücksichtigen, um die Sekundärarbeitskosten zu minimieren. Hersteller unterteilen Mahlwerke im Allgemeinen in vier Typen: Poisson-Mahlwerke, Rollover-Mahlwerke, Breakout-Mahlwerke und Tear-Grats. Jeder Typ erfordert eine spezifische Entfernungsstrategie, um die Integrität der Geometrie des Bauteils zu erhalten.
Dies geschieht, wenn das Schneidwerkzeug das Material seitlich verformt, anstatt es sauber abzuschneiden. Er ist häufig in duktilen Metallen und weichen Kunststoffen. Wenn die DFM-Überprüfung diese Ausdehnung nicht berücksichtigt, kann das Bauteil seine Toleranzzone überschreiten, bevor es überhaupt die Fließband erreicht.
Rollover- und Breakout-Mahlscheiben
Rollover-Mahlwerke entstehen am Ende eines Schnitts, wo das Material über die Kante gefaltet ist. Ausbruchmahlgraben entstehen, wenn sich Material vor dem Werkzeug vom Werkstück löst. Bei Blechverarbeitung können diese Mahlwerke besonders scharf sein, was ein Sicherheitsrisiko für die Montagearbeiter darstellt und eine aggressive Glättung erfordert.
Essenzielle Entgratungstechniken für B2B-Bauteile
Professionelle Entgratungs- und Oberflächenglättungsdienste verwenden verschiedene mechanische und chemische Methoden. Die Wahl hängt vom Produktionsvolumen, der Materialhärte und der Komplexität der inneren Geometrien ab.
Manuelles und mechanisches Entgraten
Techniker verwenden Handwerkzeuge, Bürsten oder Drehfeile, um Grate unter Vergrößerung zu entfernen. Obwohl arbeitsintensiv, bleibt dies die zuverlässigste Methode für komplexe
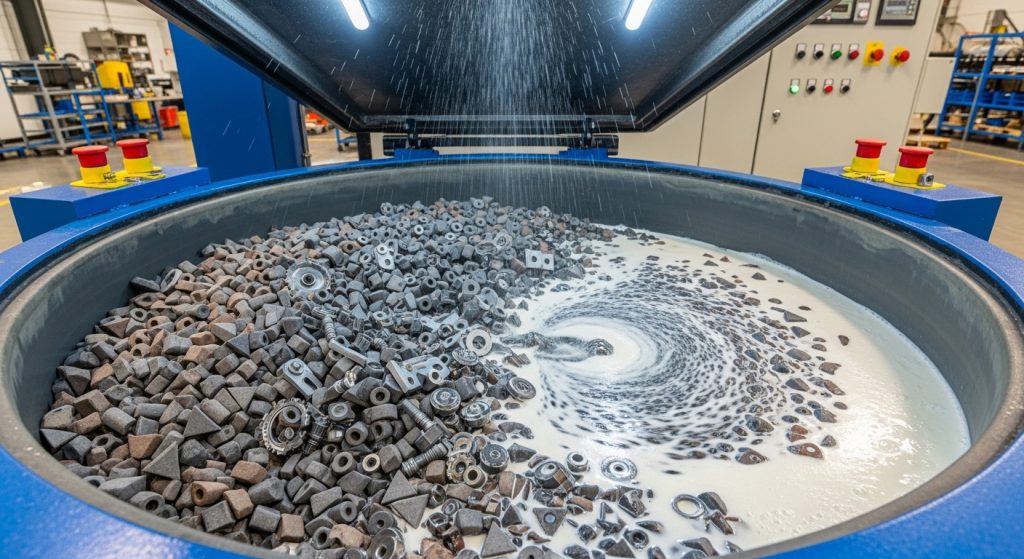
Bei diesem Chargenverfahren werden Teile in eine vibrierende Wanne gegeben, die mit Schleifmedium und flüssigen Verbindungen gefüllt ist. Die Reibung zwischen dem Medium und den Teilen nutzt sanft Grate ab und glättet die gesamte Oberfläche. Es ist äußerst effizient für großvolumige
Thermische Energiemethode (TEM)
TEM nutzt eine Verbrennungsreaktion, um Mahlwerke sofort zu verdampfen. Das Teil wird in eine Druckkammer mit einem Gasgemisch gelegt. Beim Zünden zielt die Blitzhitze auf die hochflächigen Grade ab, ohne den Hauptkörper des Bauteils zu beeinträchtigen. Dies ist der Goldstandard für das Freimachen von internen Querlöchern in hydraulischen Ansaugrohren.
Fortschrittliche Oberflächenglättungstechnologien
Glättung ist die Brücke zwischen einem roh bearbeiteten Teil und einem Premium-Konsumenten- oder Industrieprodukt. Über die einfache Ästhetik hinaus verbessert das Glätten die Ermüdungsdauer eines Bauteils, indem Oberflächenspannungskonzentratoren entfernt werden.
Chemische und Elektropolierung
Elektropolieren wird oft als "Reverse Platting" bezeichnet. Es entfernt eine mikroskopisch kleine Materialschicht von der Oberfläche, entfernt Spitzen und hinterlässt eine spiegelartige Oberfläche. Es ist unerlässlich für Medizinprodukte und Lebensmittelverarbeitungsanlagen, bei denen bakterielle Fallen beseitigt werden müssen.
Abrasive Flow Machining (AFM)
AFM drückt einen chemisch reaktiven, mit Abrasivmitteln belasteten Kitt durch innere Kanäle. Während der "Slug" des Mediums durch das Teil bewegt wird, glättet er innere Wände, die mit herkömmlichen Werkzeugen unmöglich zu erreichen sind. Ingenieure spezifizieren oft AFM für Luft- und Raumfahrtkomponenten, bei denen die Luftstromeffizienz von größter Bedeutung ist.
Materialkompatibilität und technische Einschränkungen
Nicht jede Glättungsmethode funktioniert für jedes Material. Technische Käufer müssen bewerten, wie das gewählte Finishing-Verfahren mit dem Grundgrund interagiert.
Zink- und Aluminiumlegierungen sind relativ weich und reagieren gut auf vibrierende Drehungen. Edelstahl benötigt jedoch ein aggressiveres Schleifmedium. Für Aluminium- oder Zinkdruckguss muss der Entgratungsprozess auch "Flash" entfernen – das überschüssige Material, das zwischen den Formhälften ausläuft.
Kunststoffe: Spritzgegossen und 3D-gedruckt
Thermoplaste erfordern eine sanftere Berührung. Hochhitzige Entgratungsmethoden können das Teil schmelzen lassen, was zu einer Verformung führt. SunOn verwendet typischerweise kryogenes Entgraten für Kunststoffteile, bei denen Teile mit flüssigem Stickstoff eingefroren werden, um die Grate spröde zu machen, und dann mit einem Medium gestrahlt werden, um sie sauber abzubrechen, ohne die Oberfläche zu beschädigen.
Bewertung von Werkzeugkosten vs. Einheitskosten-Kompromissen
Ein häufiger Fehler bei der B2B-Beschaffung ist die Unterschätzung der Kosten für "sekundäre Betriebe". Auch wenn ein Teil günstig zu gießen oder zu formen ist, können Entgratungs- und Oberflächenglättungsdienste den Einheitspreis verdoppeln, wenn das Design nicht optimiert ist.
Manuelles Entgraten ist im großen Maßstab teuer. Um die Gesamtkosten (TCO) zu senken, sollten Ingenieure Teile mit gewinkelten Kanten statt 90-Grad-Ecken entwerfen. Dies verringert die Größe des Mahls und ermöglicht eine günstigere, automatisierte Vibrationsverarbeitung. Wenn Sie eine Ausschreibung anfordern, fragen Sie Ihren Lieferanten, wie kleinere Designänderungen Ihr Projekt von einer manuellen auf eine automatisierte Fertigstellung umstellen können.
Qualitätssicherung und Testtransparenz
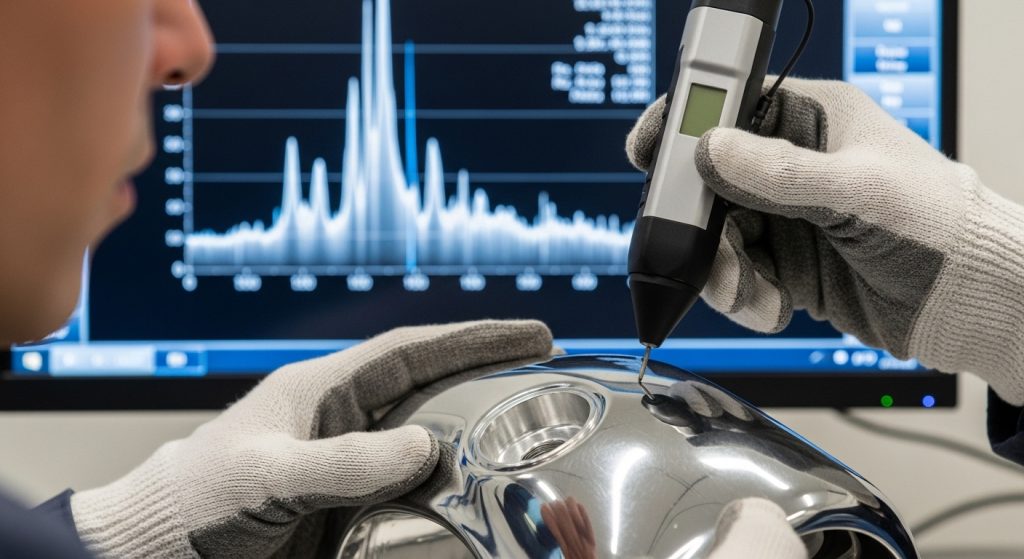
Wie beweist man, dass ein Teil ordnungsgemäß entgraut ist? Bei SunOn verwenden wir eine Kombination aus taktiler Inspektion, hochauflösender Mikroskopie und Profilometermessungen.
- Taktile Inspektion: Verwendung einer standardisierten Sonde, um sicherzustellen, dass keine "Haken" an kritischen Kanten vorhanden sind.
- Vergrößerung: Inspizierung der inneren Bohrungen mit 10- bis 50-facher Vergrößerung auf versteckte Trümmer.
- Oberflächenrauheit (Ra): Verwendung eines Profilometers, um zu überprüfen, dass der Glättungsprozess die angegebene Mikronwertung erfüllt.
Die Dokumentation dieser Schritte verschafft Beschaffungsleitern die Gewissheit, dass die Teile zuverlässig vor Ort funktionieren. Diese Dokumentation ist ein Grundnahrungsmittel unseres Post-Processing-Workflow.
Vorlaufzeitzuverlässigkeit und Skalierungsbereitschaft
Die Nachbearbeitung ist oft die letzte Hürde vor dem Versand. Effiziente Entgratungs- und Oberflächenglättungsdienste müssen in den Produktionszeitplan integriert werden, um Engpässe zu vermeiden.
Bei Prototypen ist das manuelle Finish schnell und erfordert keine Einrichtung. Für die Massenproduktion erfordert jedoch das Aufbauen einer Vibrations- oder thermischen Entgratungsleitung Zeit. Ein zuverlässiger Anbieter kommuniziert diese Vorlaufzeiten frühzeitig. Wenn Sie von 100 auf 100.000 Einheiten umsteigen, stellen Sie sicher, dass Ihr Partner in der Lage ist, den Fertigstellungsprozess zu automatisieren, ohne die Qualität zu beeinträchtigen.
Lieferantenkommunikation und Dokumentation
Erfolgreiche B2B-Partnerschaften gedeihen durch Klarheit. Wenn Sie Entgratungsdienste anfordern, stellen Sie eine klare Zeichnung vor, die die "No Burr"-Zonen hervorhebt. Das stellt sicher, dass das Produktionsteam seine Bemühungen auf kritische funktionale Bereiche konzentriert und Ihnen bei nicht notwendigen Oberflächen Geld spart.
Eine klare Kommunikation bezüglich der endgültigen Bewerbung hilft ebenfalls. Wenn das Teil von einem Verbraucher behandelt wird, hat das "Sicherheitsentgraten" Priorität. Handelt es sich um ein internes Motorbauteil, ist das Ziel des "funktionalen Entgratens", um Materialabwurf zu verhindern. Wenn Sie diese Details in Ihrer ersten Ausschreibung angeben, führen Sie zu genaueren Preisen und weniger Überarbeitungen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Entgraten und Entblitzen?
DasEntgraten entfernt überschüssiges Material, das durch Schneiden, Bohren oder Bearbeiten von Werkzeugen verursacht wird. Entflinten bezeichnet speziell das Entfernen der dünnen Schicht überschüssigen Materials, die während Kunststoffspritzguss oder Druckguss entweicht. Beide zielen darauf ab, das Teil zu reinigen, zielen aber auf unterschiedliche Fertigungsartefakte ab.
Kann Entgraten die Maßgenauigkeit meines Teils beeinflussen?
Ja, aggressives Entgraten kann die Bauteilmaße verändern. Wenn ein Schwingungszyklus zu lang dauert, kann er kritische scharfe Kanten "abrunden" oder den Gesamtdurchmesser eines Bauteils verringern. Professionelle Dienstleistungen berechnen das "Medien-zu-Teil"-Verhältnis und die Zykluszeit genau, um sicherzustellen, dass das Teil innerhalb seiner angegebenen Toleranzzone bleibt.
Warum ist Oberflächenglättung für Teile notwendig, die lackiert werden?
Farbe und Pulverbeschichtungen verbergen keine Oberflächenunregelmäßigkeiten; sie verstärken diese oft. Oberflächenglättung sorgt dafür, dass Kratzer und Werkzeugspuren entfernt werden und so eine gleichmäßige Textur entsteht. Dies führt zu besserer Lackhaftung und einem professionelleren Enderscheinungsbild für verbraucherorientierte Produkte.
Ist manuelles Entgraten jemals besser als automatisierte Methoden?
Manuelles Entgraten ist für Projekte mit geringem Volumen oder Teile mit sehr komplexen, empfindlichen Geometrien, die bei einem Tumbling beschädigt werden könnten, überlegen. Es ermöglicht dem Techniker, sich nur auf bestimmte Kanten zu konzentrieren, während der Rest der Bauteiloberfläche unberührt bleibt, was für hochpräzise Luft- und Raumfahrtkomponenten entscheidend ist.
Wie funktioniert kryogenes Entgraten bei Kunststoffteilen?
Kryogenes Entgraten beinhaltet das Einbringen von Kunststoffteilen in eine Kammer mit flüssigem Stickstoff. Die kalten Temperaturen machen die dünnen Grate extrem spröde, während der dickere Teil flexibel bleibt. Kleine Kunststoffpellets werden dann auf die Teile gestrahlt, wodurch die spröden Grate abgebrochen werden, ohne Spuren auf der Hauptoberfläche zu hinterlassen.
Wie hoch ist die typische Vorlaufzeit für professionelle Glättungsdienste?
Die Lieferzeiten variieren je nach Methode. Vibrations-Tumbling für eine Charge von Teilen kann 1 bis 2 Tage zum Zeitplan hinzufügen. Komplexere Methoden wie Elektropolieren oder Thermisches Entgraten können je nach Chargengröße und dem Bedarf an spezieller Regale oder Vorrichtungen 3 bis 5 Tage hinzufügen.
Fazit: Verfeinerung deines Produktionswegs
Entgraten und Oberflächenglätten sind die letzten Handgriffe, die ein rohes Werkstück in ein Hochleistungsbauteil verwandeln. Indem sie die verschiedenen Techniken und deren Auswirkungen auf DFM verstehen, können Beschaffungsteams Risiken reduzieren und die Lebensdauer ihrer Produkte verbessern.
Bei SunOn Industrial Group Limited integrieren wir diese Fertigstellungsschritte in unseren Kernfertigungsablauf. Von Blechverarbeitung bis hin zu komplexem Druckguss bieten wir die technische Expertise, um jedes Mal perfekte Teile zu liefern.
Bereit, die Qualität Ihres Teils zu verbessern?
Kontaktieren Sie SunOn noch heute für eine umfassende DFM-Überprüfung oder um eine RFQ für Ihr nächstes Projekt anzufordern. Unsere Ingenieure stehen bereit, um Ihnen zu helfen, Ihre Finishing-Strategie für maximale Rendite zu optimieren.
