


Der ultimative Leitfaden zum Prozess der Herstellung maßgeschneiderter Silikonkautschukteile
Der Prozess der Herstellung maßgeschneiderter Silikonkautschukteile ist eine anspruchsvolle Ingenieursreise, die rohes Polymer in Hochleistungskomponenten verwandelt, die in allem von lebensrettenden medizinischen Geräten bis hin zu Luft- und Raumfahrtmotoren verwendet werden. In der heutigen Industrielandschaft wird Silikon wegen seiner thermischen Stabilität, Biokompatibilität und extremen Haltbarkeit bevorzugt. Um eine perfekte Rolle zu erreichen, braucht man jedoch mehr als nur hochwertiges Material; Es erfordert eine Synergie aus präzisem Formdesign, fortschrittlichen Aushärtungstechniken und strenger Qualitätskontrolle.
Bei Sunon Mould haben wir jahrzehntelang diese Prozesse verfeinert. Egal, ob Sie eine komplexe Dichtung für ein Elektrofahrzeug oder eine taktile Tastatur für ein Unterhaltungselektronikgerät entwickeln – das Verständnis der Feinheiten der Herstellung dieser Teile ist der erste Schritt zur Optimierung Ihrer Produktionskosten und Bauteilleistung.
Wie läuft der Fertigungsprozess für maßgeschneiderte Silikonkautschukteile ab?
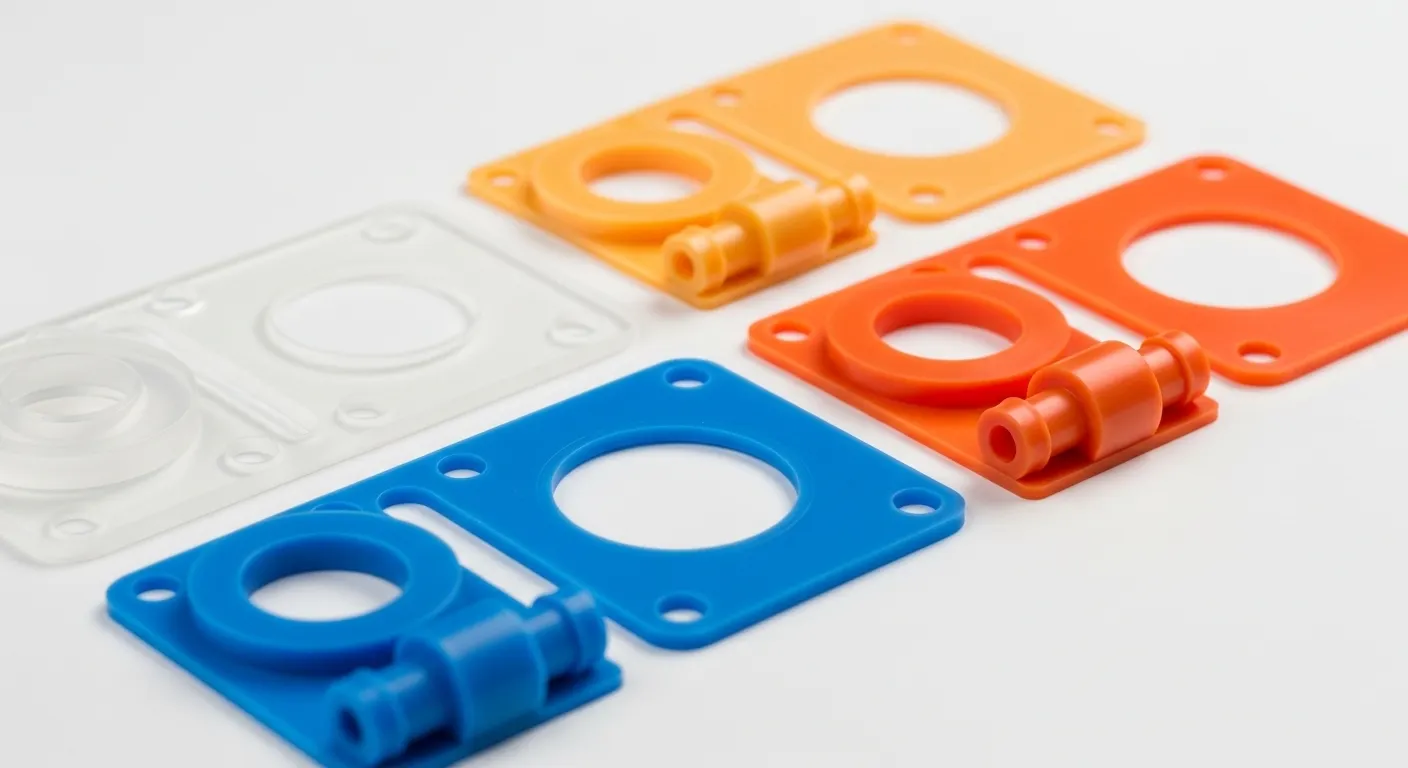
Der Prozess der Herstellung von individuellen Silikonkautschukteilen besteht aus einer Reihe von technischen Schritten, darunter Materialauswahl, Formherstellung und Aushärtung (Vulkanisation) zur Herstellung spezifischer Formen. Dabei wird rohes Silikon – entweder als Feststoff (HCR) oder flüssig (LSR) – unter hoher Hitze und hohem Druck in eine präzisionsbearbeitete Form eingefügt, um eine chemische Vernetzungsreaktion auszulösen.
Auch wenn die Definition einfach klingt, trifft die "Kunst" der Herstellung auf die "Wissenschaft" der Chemie. Die Maßfertigung unterscheidet sich von der Standardproduktion dadurch, dass jede Variable – vom Durometer (Härte) des Silikons bis zur Entlüftung der Form – auf die spezifische Anwendung des Endanwenders zugeschnitten ist.
Die Kernphasen der Produktion
- Materialvorbereitung: Mischung von Basissilikon mit Katalysatoren und Pigmenten.
- Werkzeuge/Formentwurf: CNC-Bearbeitung oder EDM von Stahl-/Aluminiumformen.
- Formen: Spritz-, Kompressions- oder Transferformen.
- Aushärtung: Die chemische Reaktion, die die dauerhafte Form des Gummis bestimmt.
- Entblitzen: Überschüssiges Material (Blitz) von den Rändern entfernen.
- Nachhärten: Sekundäre Erhitzung zur Stabilisierung der Eigenschaften und zur Entfernung von flüchtigen Stoffen.
Wie entscheidest du dich zwischen flüssigem Silikonkautschuk (LSR) und hochkonsistantischem Gummi (HCR)?
Die Wahl zwischen LSR und HCR hängt von der Komplexität Ihres Bauteils, dem Produktionsvolumen und der erforderlichen Präzision ab. LSR ist eine pumpbare, zweiteilige Flüssigkeit, die sich ideal für das großvolumige, automatisierte Spritzgießen komplexer Bauteile eignet. HCR ist ein tonähnlicher Feststoff, der sich am besten für Kompressionsformen, geringere Volumen oder Teile mit spezieller mechanischer Zähigkeit eignet.
Wann LSR verwendet wird
Flüssiger Silikonkautschuk ist der Goldstandard für die Medizin- und Elektronikindustrie. Da sie in einem geschlossenen Kreislauf verarbeitet wird, minimiert sie das Risiko einer Kontamination. Wenn Sie ein Bauteil mit dünnen Wänden oder filigranen Unterschnitten entwerfen, ermöglicht die niedrige Viskosität von LSR, dass es in die engsten Ecken einer Form fließt, ohne Luft einzuschließen.
Wann HCR verwendet werden sollte
HCR ist oft das "Arbeitspferd" des Industriesektors. Für kleinere Chargen ist es in der Regel kostengünstiger, da die Werkzeugkosten für Kompressionsguss deutlich niedriger sind als für LSR-Spritzgießen. Wenn dein Teil außergewöhnlich "robust" sein muss oder du eine bestimmte Ästhetik wie "marmorierte" Farben suchst, ist HCR die bessere Wahl.
Was sind die Schritte beim Silikon-Spritzgießen?
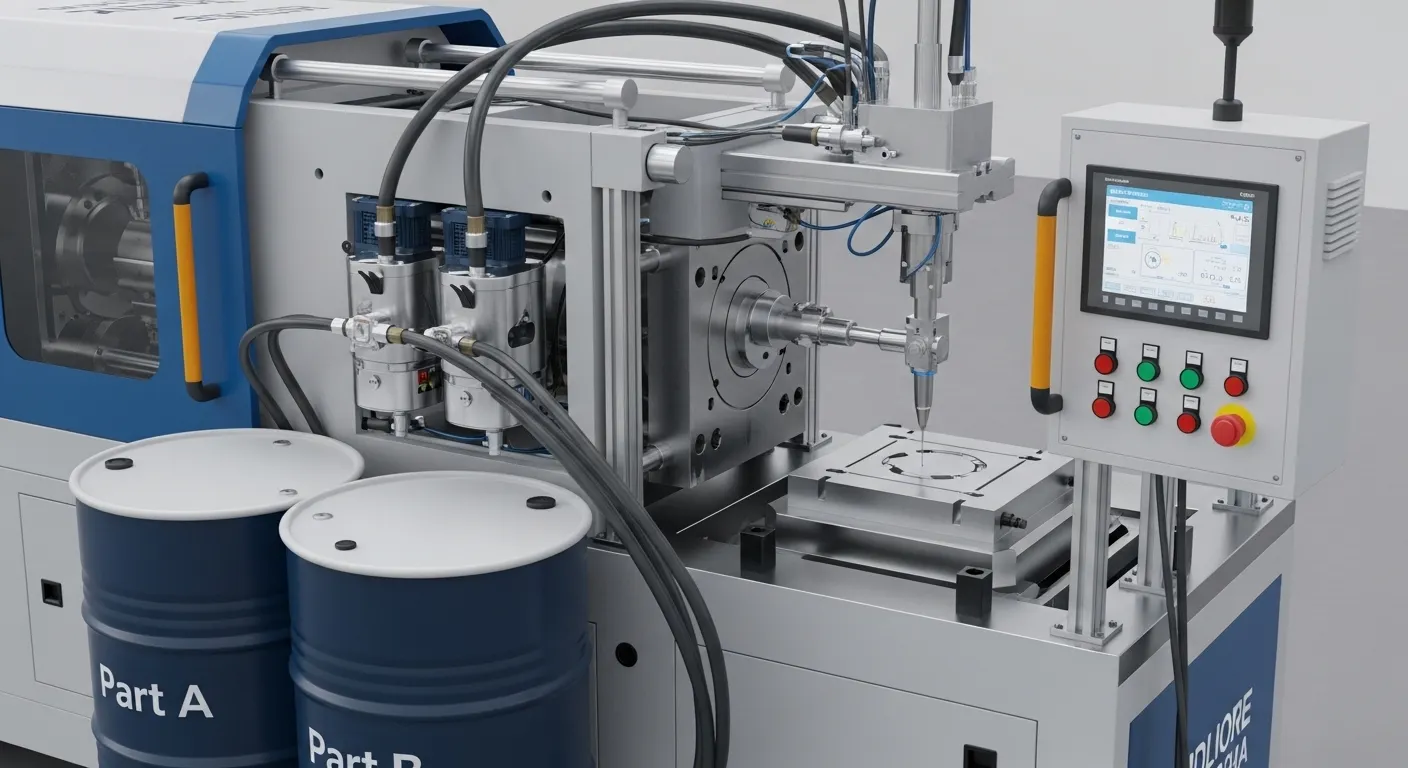
Bei der Silikonspritzgießerei wird zweiteiliges flüssiges Silikon durch einen statischen Mischer in eine beheizte Formhöhle gepumpt. Das Material bleibt kalt, bis es die Form erreicht, wo die hohe Temperatur es zu einer schnellen Vulkanisation führt. Dieser Prozess ist hocheffizient, wiederholbar und liefert Teile mit extrem engen Toleranzen.
Nach meiner Erfahrung bei der Überwachung von Tausenden von Produktionsläufen passiert die "Magie" im statischen Mischpult. Wenn das Verhältnis von Teil A zu Teil B auch nur um einen Bruchteil eines Prozentsatzes abweicht, können die Teile nie vollständig aushärten, was zu "matschigen" Komponenten führt, die Qualitätskontrollen nicht bestehen.
Die Spritzgusssequenz
- Zuführung: Teil A (Basis) und Teil B (Katalysator) werden aus den Trommeln im Verhältnis 1:1 gepumpt.
- Mischung: Ein statischer Mischer stellt sicher, dass die beiden Komponenten perfekt homogen sind.
- Einspritzung: Die gemischte Flüssigkeit wird durch ein kaltes Laufsystem in die Form gepresst.
- Vulkanisation: Die Form wird erhitzt (üblicherweise zwischen 170 °C und 210 °C), wodurch die Flüssigkeit fest wird.
- Auswurf: Das fertige Teil wird entfernt, oft durch Luftstrahlen oder Roboterarme.
Dieser Prozess ist besonders wichtig für moderne Technologie. Beispielsweise verwenden Ingenieure bei der Konstruktion electronics Precision Zinklegierungsteile für Steckverbinder, oft Silikondichtungen, die durch Spritzgießen hergestellt wurden, um sicherzustellen, dass das Gehäuse wasserdicht bleibt.
Warum wird Kompressionsguss für große Silikonteile bevorzugt?
Kompressionsguss wird für große oder einfache Silikonteile bevorzugt, da sie einfachere Maschinen und kostengünstigere Werkzeuge als Spritzgießen verwendet. Eine vorab gemessene "Perform" aus Silikon wird direkt in eine offene Formhöhle gelegt; Die Form schließt sich dann und übt Wärme und Druck aus, um das Material in die Form zu drücken.
Obwohl es langsamer ist als Spritzgießen, ist Kompressionsguss die wirtschaftlichste Methode zur Herstellung übergroßer Dichtungen, Dichtungen und Matten.
Vor- und Nachteile der Kompressionsguss
- Vorteile: Geringere Werkzeugkosten (bis zu 50 % günstiger als Spritzgussformen), schnellere Aufbauzeiten und die Möglichkeit, Materialien mit sehr hoher Durometer zu verarbeiten.
- Nachteile: Höhere Arbeitskosten durch manuelles Laden, mehr "Flash" (überschüssiges Material) und längere Zykluszeiten.
Tipp: Wenn Sie ein neues Design prototypisieren, beginnen Sie mit der Verdichtungsgussform. Es ermöglicht Ihnen, die Geometrie und Materialeigenschaften zu testen, ohne sich auf den enormen Investitionsaufwand eines Multi-Kaviitäts-Einspritzwerkzeugs einzulassen.
Wie wirkt sich das Formdesign auf die Endqualität von Silikonteilen aus?
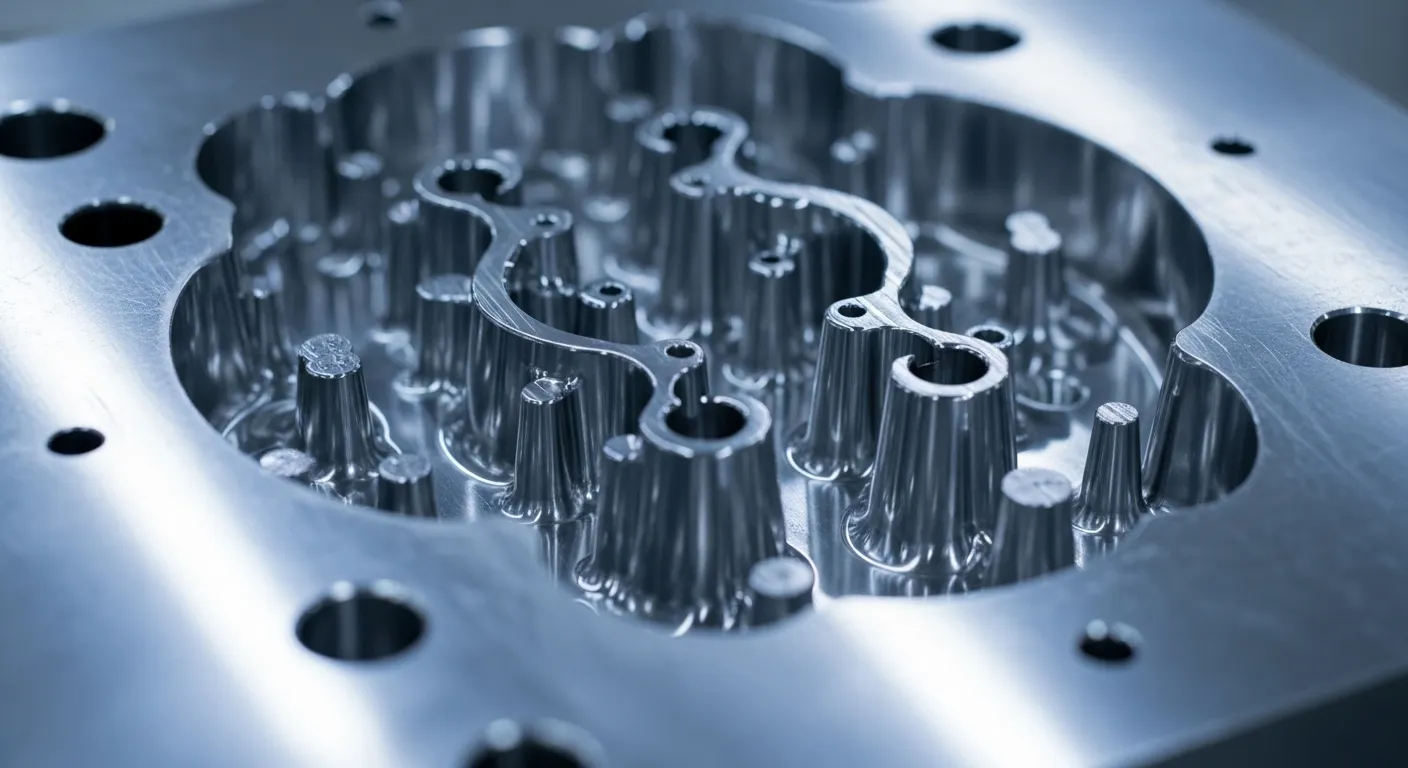
Das Formdesign bestimmt die Präzision, Oberflächenoberfläche und Kosteneffizienz von Silikonteilen. Wichtige Faktoren sind die Schrumpfrate (Silikon schrumpft nach dem Abkühlen um 2–4 %), Belüftung zur Verhinderung von Luftfallen und die Platzierung der Gatter zur Gewährleistung eines gleichmäßigen Durchflusses. Eine gut gestaltete Form minimiert "Flash" und verringert den Bedarf an teurem Sekundärschnitt.
Für Silikon zu entwerfen ist etwas anderes als für Kunststoffe. Silikon verhält sich wie eine unter Druck stehende Flüssigkeit; Er findet die kleinste Lücke (sogar 0,005 mm) und dringt durch, wodurch ein Blitz entsteht.
Kritische Designüberlegungen
- Entzugswinkel: Im Gegensatz zu Kunststoffen ist Silikon flexibel und kann oft aus einer Form "abgezogen" werden, sodass in manchen Fällen keine oder sogar negativen Zugwinkel möglich sind.
- Oberflächenoberfläche: Benötigen Sie eine "medizinische" glatte Oberfläche oder ein strukturiertes "weiches Touch"-Gefühl? Dieser muss mit EDM in das Werkzeug eingearbeitet werden.
- Entlüftung: Silikon setzt beim Aushärten Gase frei. Ohne richtiges Entlüften werden Sie "Brandspuren" oder unvollständige Füllungen (Kurzaufnahmen) sehen.
Für diejenigen, die auch mit Metallkomponenten arbeiten, ist das Verständnis der Präzision beim Silikongießen sehr ähnlich den Anforderungen an medizinisches Zinkdruckgussverfahren, bei denen hochpräzise Toleranzen nicht verhandelbar sind.
Was ist Nachhärtung und ist es immer notwendig?
Nachhärtung ist ein sekundärer Prozess, bei dem Silikonteile nach dem Formen mehrere Stunden in einem Ofen bei hohen Temperaturen gebacken werden. Dieser Prozess vertreibt flüchtige organische Verbindungen (VOCs), stabilisiert die physikalischen Eigenschaften des Materials und ist für lebensmitteltaugliche, medizinische und Hochdruckanwendungen streng erforderlich, um Sicherheit und Leistung zu gewährleisten.
Vorteile des Nachhärtens
- Widerstand des Kompressionssatzes: Unerlässlich für Dichtungen, die nach dem Zusammendrücken "zurückspringen" müssen.
- Entgasung: Entfernt Restkatalysatoren, die Gerüche verursachen oder in empfindliche Umgebungen gelangen könnten.
- Härtestabilisierung: Die endgültige Ufer-A-Härte wird oft erst nach dem Aushärten erreicht.
Wenn Ihr Teil eine einfache industrielle Stoßstange ist, könnten Sie diese überspringen, um Kosten zu sparen. Wenn Sie jedoch für den Automobilsektor produzieren, wo Haltbarkeit entscheidend ist (ähnlich wie das Vorteile des Zinkgusses für Autoteile), ist das Nachhärten ein notwendiger Schritt für langfristige Zuverlässigkeit.
Wie können Hersteller die Kosten bei der Silikonproduktion senken?
Hersteller können Kosten senken, indem sie die Bauteilgeometrie optimieren, um Mehrfachformen zu ermöglichen, das richtige Gussverfahren für das Produktionsvolumen wählen und Materialverschwendung durch Kaltläufersysteme minimieren. Die Reduzierung der Anzahl der Unterschnitte und die Vereinfachung der "Trennlinie" der Form können ebenfalls die Arbeitskosten im Zusammenhang mit dem Entblitzen erheblich senken.
Kostenspar-Checkliste
- Teile konsolidieren: Kann man das Silikon überformen auf einem Kunststoff- oder Metallsubstrat, um Montageschritte zu vermeiden?
- Wanddicke optimieren: Gleichmäßige Wände (2 mm bis 4 mm) verhindern ungleichmäßige Aushärtung und Verformung und verringern so die Schrottraten.
- Werkzeuge richtig dimensionieren: Kaufen Sie kein Werkzeug mit 32 Höhlen, wenn Sie nur 5.000 Teile pro Jahr benötigen.
- Materialauswahl: Verwenden Sie standardmäßige "fertige" Silikonqualitäten, es sei denn, Ihre Anwendung erfordert strikt spezialisierte Fluorosilikon- oder Hochtemperaturvarianten.
Häufige Herausforderungen bei der Herstellung von maßgeschneidertem Silikon (und wie man sie behebt)
Ein häufiger Fehler, den ich sehe, ist die "Katalysatorhemmung". Wenn Silikon mit Schwefel, Latex oder bestimmten Klebstoffen in Kontakt kommt, verweigert es einfach die Aushärtung. Deshalb ist eine Reinraumumgebung für hochwertige Fertigung oft notwendig.
Fazit: Partnerarbeit für Erfolg
Der Prozess der Herstellung maßgeschneiderter Silikonkautschukteile ist eine Mischung aus Chemie, Maschinenbau und akribischer Detailgenauigkeit. Indem Sie den richtigen Prozess auswählen – sei es die Hochgeschwindigkeitsautomatisierung von LSR oder die kosteneffiziente Robustheit von HCR – und sich auf "Design for Manufacturability" konzentrieren, können Sie Produkte schaffen, die den Markt führen.
Bei Sunon Mould stellen wir nicht nur "Teile her"; wir lösen technische Herausforderungen. Wenn Sie Schwierigkeiten haben, sich für ein Material oder einen Prozess zu entscheiden, überlegen Sie, wie Ihre Materialwahl Ihre gesamte Montage ergänzt. Zum Beispiel kann das Wissen
Zusammenfassungstabelle: Fertigungsprozessübersicht
Bereit, dein nächstes Projekt zu starten? Kontaktieren Sie die Experten von Sunon Mould, um Ihre CAD-Entwürfe in Hochleistungs-Silikon-Realität zu verwandeln.
