


Wie man die Verarbeitungskosten für Spritzgussteile senkt
Die kostengünstige Fertigstellung von Formteilen beginnt lange bevor der Kunststoff das Werkzeug berührt; es beginnt mit strategischem Design und Materialauswahl. Im wettbewerbsintensiven Bereich der Fertigung können sekundäre Arbeiten wie Lackieren, Polieren und Montage oft den Preis eines Bauteils verdoppeln. Indem sie die Hebel verstehen, die diese Ausgaben steuern, können Hersteller ihre Margen deutlich verbessern, ohne dabei auf Qualität einzubüßen. Dieser Leitfaden beleuchtet die effektivsten Strategien, um Ihre Produktion zu optimieren und die Kosten nach dem Formen zu minimieren.
Was sind die Hauptfaktoren, die die Kosten für die Spritzgussbearbeitung beeinflussen?
Die Fertigstellungskosten werden hauptsächlich durch arbeitsintensive manuelle Prozesse, spezielle Ausrüstungsanforderungen und hohe Schrottraten während der Sekundärbetriebe angetrieben. Wenn ein Teil handpoliert oder komplex abgedeckt werden muss, steigt die "Berührungszeit" pro Einheit exponentiell an. Außerdem eröffnet jeder sekundäre Schritt eine neue Möglichkeit für Mängel, die zu kostspieligem Materialverschwendung und Wiederholungen führen können.
In meinen zwei Jahrzehnten auf dem Fabrikboden habe ich unzählige Projekte gesehen, bei denen das Fertigstellungsbudget dreimal so hoch war wie die tatsächlichen Profilkosten. Die "versteckten" Treiber umfassen oft:
- Handarbeit: Handentgraten oder manuelles Entfernen von Toren ist der stille Killer der Rentabilität.
- Spezialisierte Werkzeuge: Individuelle Vorrichtungen und Vorrichtungen für Malen oder Ultraschallschweißen bringen erhebliche Anfangs-CAPEX.
- Umwelteinhaltung: Der Umgang mit Lösungsmitteln für Beschichtungen oder Chemikalien für die Beschichtung erfordert teure Belüftungs- und Entsorgungssysteme.
- Energieverbrauch: Wärmehärtende Öfen für industrielle Beschichtungen verbrauchen enorme Energiemengen über lange Produktionszyklen.
Laut Branchendaten [Daten einfügen: Durchschnittliche Kosten für den Sekundärbetrieb machen typischerweise 30–50 % des Gesamtteilpreises aus], ist die Optimierung für "As-Molded"-Oberflächen der effektivste Weg, um Ihren Gewinn zu schützen.
Wie kann das Bauteildesign den Bedarf an sekundären Operationen minimieren?
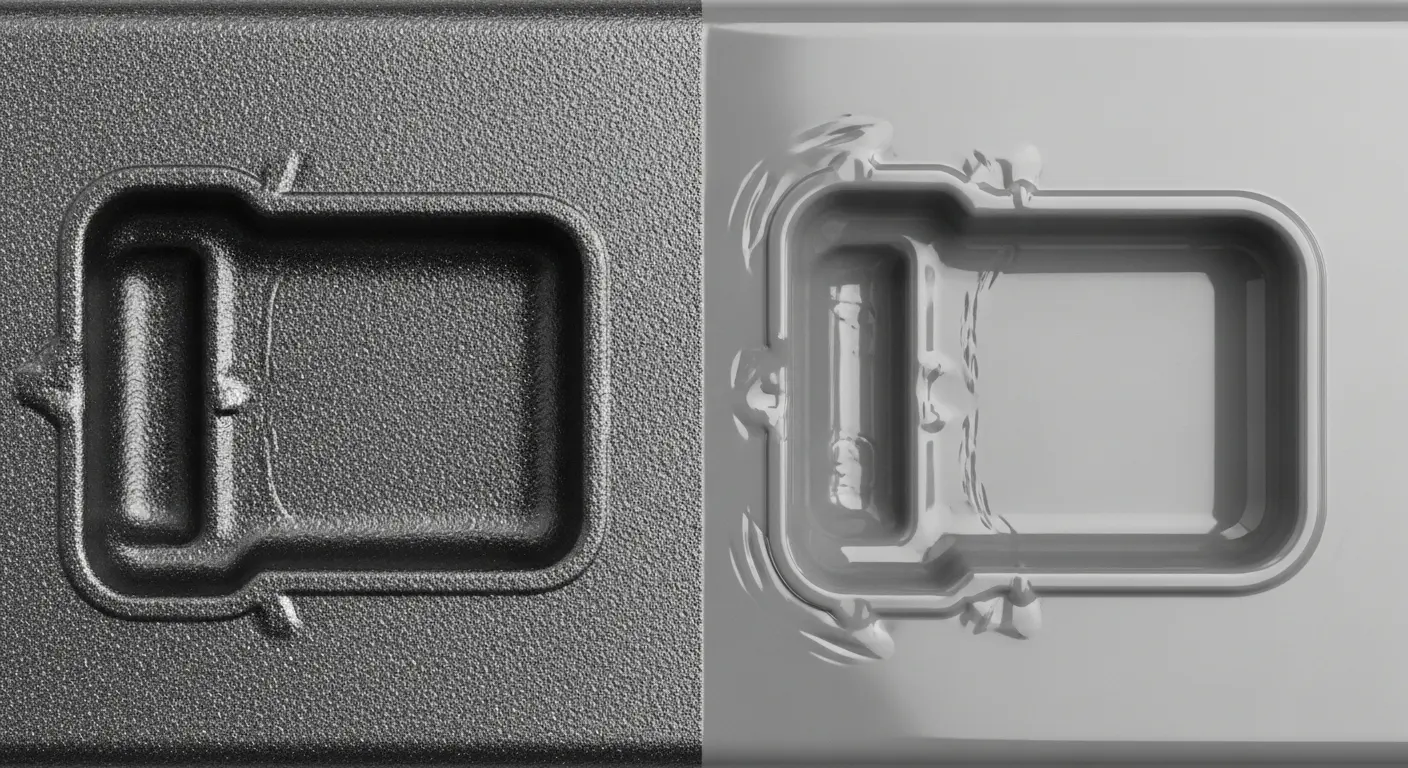
Sie können die Verarbeitungskosten minimieren, indem Sie Teile entwerfen, die die Form im "Versandfertig"-Zustand verlassen, strukturierte Formen verwenden, um Unregelmäßigkeiten zu kaschieren und die Torplatzierung optimieren. Durch die Integration von Funktionen wie Snap-Fits oder lebenden Scharnieren entfällt die Notwendigkeit von Sekundärmontage oder Befestigungselementen. Kluges Design stellt sicher, dass das Kunststoffteile funktional und ästhetisch sind, ohne zusätzliches menschliches Eingreifen zu erfordern.
Wenn wir zu neuen Entwürfen beraten, stellen wir oft fest, dass eine Änderung des Zugwinkels um 1 Grad den Unterschied zwischen einem Teil ausmachen kann, das manuell poliert werden muss, und einem, das mit perfektem Finish aus der Form gleitet.
Kann Textur Gussfehler verbergen?
Ja, die Verwendung von Mold-Tech oder ähnlichen Texturierungsstandards kann Senkenspuren, Flusslinien und kleinere Stricklinien überdecken. Anstatt für ein hochglänzendes Finish zu bezahlen, das eine Reinraumumgebung und ständige Inspektion erfordert, kann eine matte oder "Leder"-Textur die Verschrottungsrate deutlich senken. Dies ist besonders nützlich für industrielle Bauteile, bei denen Haltbarkeit wichtiger ist als ein spiegelartiger Glanz.
Ist die Gate-Platzierung ein Kostenfaktor?
Absolut. Wir haben einmal mit einem Kunden zusammengearbeitet, der 0,15 Dollar pro Teil ausgab, nur um ein Überbleibsel manuell von einer sichtbaren Fläche zu entfernen. Durch den Wechsel zu einem Sub-Gate oder einem "Hot Runner"-System wurde das Teil automatisch im Werkzeug degradiert. Obwohl die anfänglichen Werkzeugkosten etwas höher waren, zahlten die Arbeitseinsparungen die Differenz innerhalb der ersten 10.000 Einheiten aus.
Tipp: Designe immer für "Tor-Verkleidung". Platzieren Sie Gitter in vertieften Bereichen oder unter Etiketten, damit verbleibende Überreste kein manuelles Schleifen oder ästhetisches Korrekturen benötigen.
Warum ist die Formoberflächenfinish für eine kosteneffiziente Bearbeitung entscheidend?
Die Oberflächenbeeinträchtigung der Form bestimmt das endgültige Erscheinungsbild des Teils, was bedeutet, dass ein hochwertiges Werkzeug das Nachpolieren oder Bemalen überflüssig machen kann. Obwohl eine hochglänzende SPI-A1-Oberfläche teuer in der Herstellung ist, ist sie oft günstiger als das manuelle Polieren von Tausenden von Teilen. Die Wahl des richtigen Werkzeugfinishes stellt sicher, dass Materialien wie Acrylspritzguss ihre Klarheit ohne sekundäre Schritte bewahren.
Betrachte die Form als den "Meister" deiner Oberfläche. Wenn der Master fehlerhaft ist, benötigt jede einzelne Kopie eine "Korrektur".
- SPI-A1 (Grade #3 Diamond Buff): Am besten für optische Teile, aber extrem empfindlich gegenüber Kratzern.
- SPI-B2 (400 Körnung Papier): Ein Standard-Halbglänzen, das Kosten und Ästhetik ausbalanciert.
- SPI-C1 (600 Stone): Eine matte Oberfläche, die Fingerabdrücke und kleinere Kratzer beim Handling verbirgt.
Wenn Sie transparente Materialien gießen, müssen Sie entscheiden: Bezahle ich jetzt für das hochwertige Werkzeugfinish oder zahle ich einen Arbeiter, der die Teile für die nächsten drei Jahre poliert? In der Regel gewinnt die Anfangsinvestition in das Werkzeug.
Kann die Materialwahl den Bedarf an Streichen oder Beschichtung verringern?
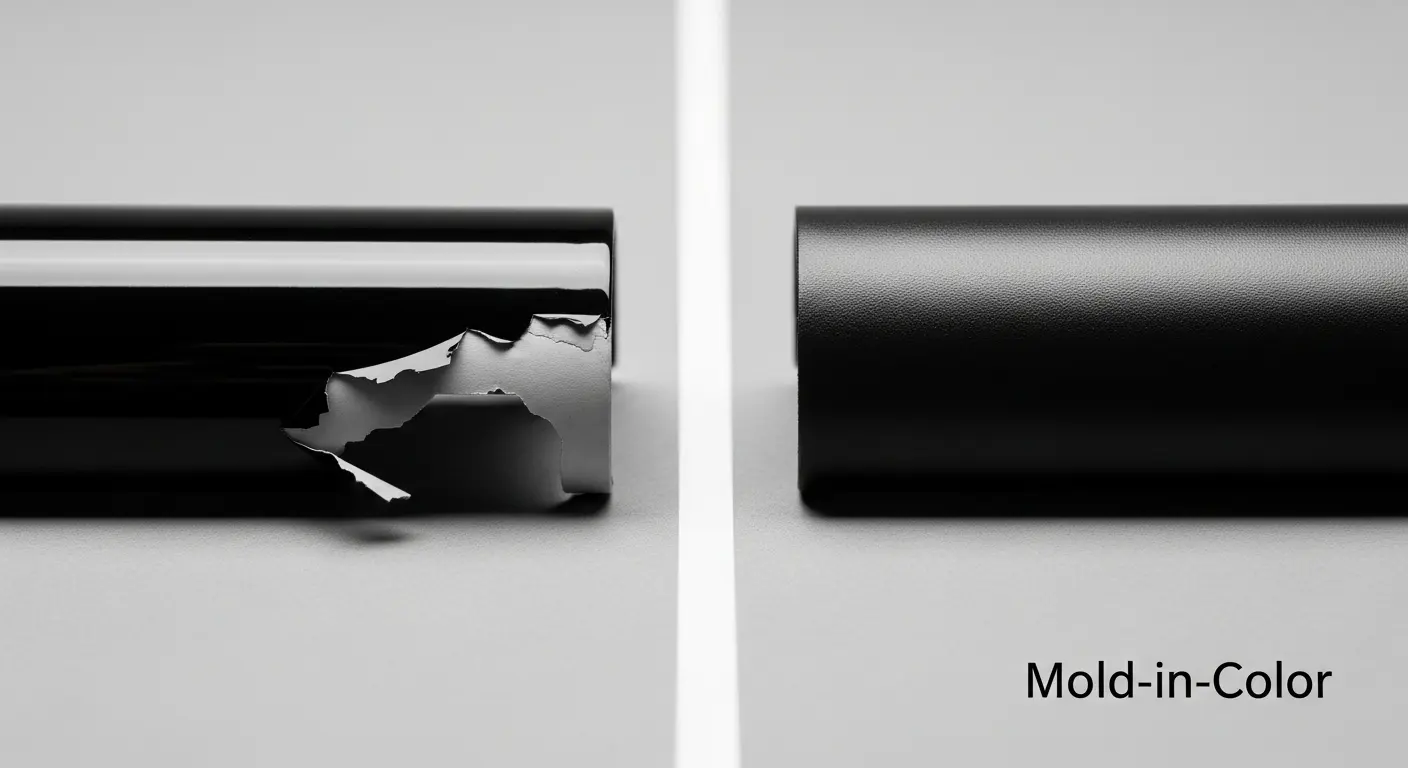
Die Wahl des richtigen Harzes kann das Lackieren vollständig überflüssig machen, indem es eine eingebaute UV-Beständigkeit, Farbe und chemische Beständigkeit bietet. Hochleistungspolymere können vorgefärbt werden (Salz-und-Pfeffer-Mischung oder Compoundfarbe), um das gewünschte Aussehen direkt aus der Presse zu erzielen. Dieser Ansatz beseitigt die Arbeitskraft, Ausrüstung und Umweltprobleme, die mit externen Sprühkabinen verbunden sind.
Zum Beispiel ermöglicht die Verwendung von Dual-Material-Werkzeuge, einen Soft-Touch-Griff direkt auf ein hartes Kunststoffgehäuse zu formen. Früher musste man zwei Teile formen und zusammenkleben oder eine "Soft-Touch"-Beschichtung über den Kunststoff sprühen. Beide waren teuer und neigten zum Abblättern. Überlistung bietet eine bessere Haftung und keine Kosten für sekundäre Fertigstellungen.
Ähnlich gilt: Wenn Ihr Teil Flexibilität und Hitzebeständigkeit benötigt, Silikon-Kompressionsguss ergibt oft eine natürliche rutschfeste und ästhetisch ansprechende Oberfläche, die nichts weiter als einen schnellen Blitzschnitt erfordert.
Welche Rolle spielt die Automatisierung bei der Reduzierung der Fertigstellungskosten?
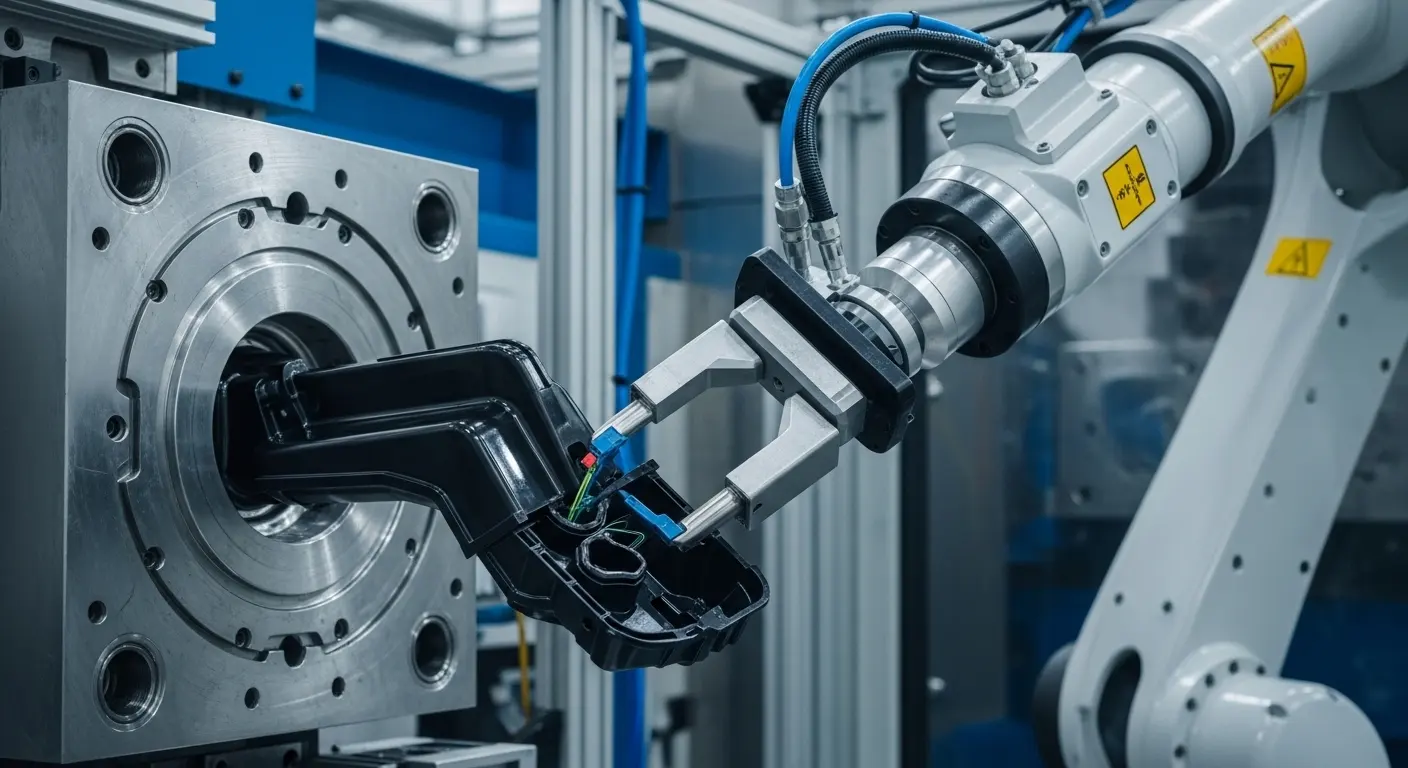
Automatisierung senkt die Fertigstellungskosten, indem sie sich wiederholende Aufgaben wie Degating, Deflashing und Verpackung mit 100%iger Konsistenz und ohne Arbeitsermüdung erledigt. Roboterarme, die in die Spritzgussmaschine integriert sind, können Klappen abschneiden, solange das Teil noch warm ist, und so einen saubereren Schnitt gewährleisten. Die Automatisierung reduziert außerdem drastisch den "menschlichen Fehler"-Faktor, der die Hauptursache für den Finishing-bezogenen Schrott ist.
Ich erinnere mich an ein Projekt, bei dem wir einen einfachen 6-Achsen-Roboter implementierten, der die Flammbehandlung eines Polypropylenteils vor der Beschriftung übernahm. Vor dem Roboter wurde das "Flammen" von Hand durchgeführt. Die Inkonsistenz führte zu einer Fehlschlagquote von 12 %. Nach der Automatisierung sank die Fehlerquote auf [Daten einfügen: Industriestandards zeigen, dass Automatisierung Oberflächenfehler um bis zu 95 % reduzieren kann], und die Zykluszeit wurde um 4 Sekunden pro Teil verkürzt.
Tipp: Selbst einfache "End-of-Arm"-Werkzeuge (EOAT) können für grundlegendes Entgraten entwickelt werden. Fragen Sie Ihren Former, ob seine Roboter mit Nippern oder Klingen ausgestattet werden können, um die Entfernung von Toren zu automatisieren.
Wie wirkt sich die Produktion in geringem Volumen auf die Strategie für die Fertigstellungskosten aus?
Für die Produktion in geringer Stückzahl ist die beste kostensparende Strategie, vereinfachte Fertigstellungstechniken oder hybride Fertigungsmethoden einzusetzen, um hohe Einrichtungskosten zu vermeiden. Wenn man keine Millionen von Teilen herstellt, machen teure automatisierte Systeme oder hochwertige Stahlformen finanziell keinen Sinn. In solchen Fällen kann die Verwendung von Low-Volume-CNC-Teile für Sekundärvorrichtungen oder Prototypen Ihr Projekt agil und im Budget halten.
In Szenarien mit geringem Umsatz gibt es ein "Trade-off-Dreieck":
- Arbeit vs. Werkzeuge: Es kann günstiger sein, einen Techniker für das manuelle Entgraten von 500 Teilen zu bezahlen, als 5.000 Dollar für eine spezialisierte Trimmwerkzeuge auszugeben.
- Standardmaterialien: Die Verwendung von vorstrukturierten oder vorfarbigen Standardmaterialien für CNC-fertige Teile kann das Gussverfahren vollständig umgehen.
- Universelle Fixturen: Entwerfen Sie Finish-Vorrichtungen, die für mehrere Teile-Iterationen verwendet werden können, anstatt für ein einzelnes spezifisches Design.
Welche sekundären Prozesse bieten den besten ROI?
Die beste ROI entsteht durch Prozesse, die mit minimaler Zykluszeit einen erheblichen funktionalen oder ästhetischen Wert bieten, wie Lasermarkierung oder Ultraschallschweißen. Prozesse, die leicht skalierbar sind und niedrige Verbrauchskosten haben, schneiden immer besser ab als manuelle "handwerkliche" Oberflächen. Das Lasermarkieren zum Beispiel ist dauerhaft, extrem schnell und erfordert keine Tinten oder Lösungsmittel, was es für die Langzeitproduktion deutlich kostengünstiger macht als Tampeldruck.
Wann sollten Sie Lasermarkierung statt Pad-Printing wählen?
Der Paddruck erfordert individuelle Silikonpolster, Klischees (Platten) und spezielle Tintenmischungen. Jedes Mal, wenn du das Design änderst, zahlst du für neue Kennzeichen. Das Lasermarkieren ist jedoch digital. Sie können die Seriennummer oder das Logo spontan ändern, ohne zusätzliche Werkzeugkosten.
Lohnt sich Heat Stakeing?
Wenn Sie Kunststoff mit Metall verbinden, ist Heat Taking oft viel zuverlässiger und günstiger als Klebstoffe. Klebstoffe benötigen Aushärtungszeit, spezielle Aufbewahrung und sorgfältiges Auftragen. Heat Staking nutzt das eigene Material des Bauteils, um die Verbindung herzustellen, was zu einem saubereren Finish und geringeren Materialkosten führt.
Tipp: Wenn Ihre Marke ein Logo benötigt, ziehen Sie in Erwägung, es während der Werkzeugphase einzuformen (Basrelief oder debossed). Es ist für die gesamte Lebensdauer des Werkzeugs kostenlos und kann sich nie abnutzen oder ablösen.
Zusammenfassung: Eine Checkliste zur Senkung der Oberflächenkosten
Um die kostengünstige Fertigstellung von Gussteilen wirklich zu meistern, müssen Sie den Herstellungsprozess als ein einziges, ganzheitliches System betrachten und nicht als eine Reihe isolierter Schritte. Jede Entscheidung am Entwurfstisch hallt durch die Malkabine und die Fließband.
- Design für den "As-Molded"-Look: Verwenden Sie Texturen, um Fehler zu verbergen.
- Priorisieren Sie Farbschimmel: Vermeiden Sie die Sprühkabine, wann immer möglich.
- Torstandorte optimieren: Automatisierte Degisierung durch Smart Tool-Design.
- Hebel-Überforming: Ersetze die Montagearbeit durch Maschinenpräzision.
- Überprüfen Sie Ihren Schrott: Identifizieren Sie, welcher Bearbeitungsschritt die meisten Ablehnungen verursacht, und beheben Sie die eigentliche Ursache des Werkzeugs.
Durch die Umsetzung dieser Strategien können Sie Ihre Kosten für den Sekundärbetrieb um 30 % oder mehr senken und so in einem zunehmend engeren globalen Markt wettbewerbsfähig bleiben.
Möchten Sie, dass ich Ihnen bei der Analyse eines bestimmten Bauteildesigns helfe, um zu sehen, wo wir die Bearbeitungsschritte kürzen können?
