


CNC-Nachfräsen und Polieren: Wie man eine Spiegeloberfläche erreicht
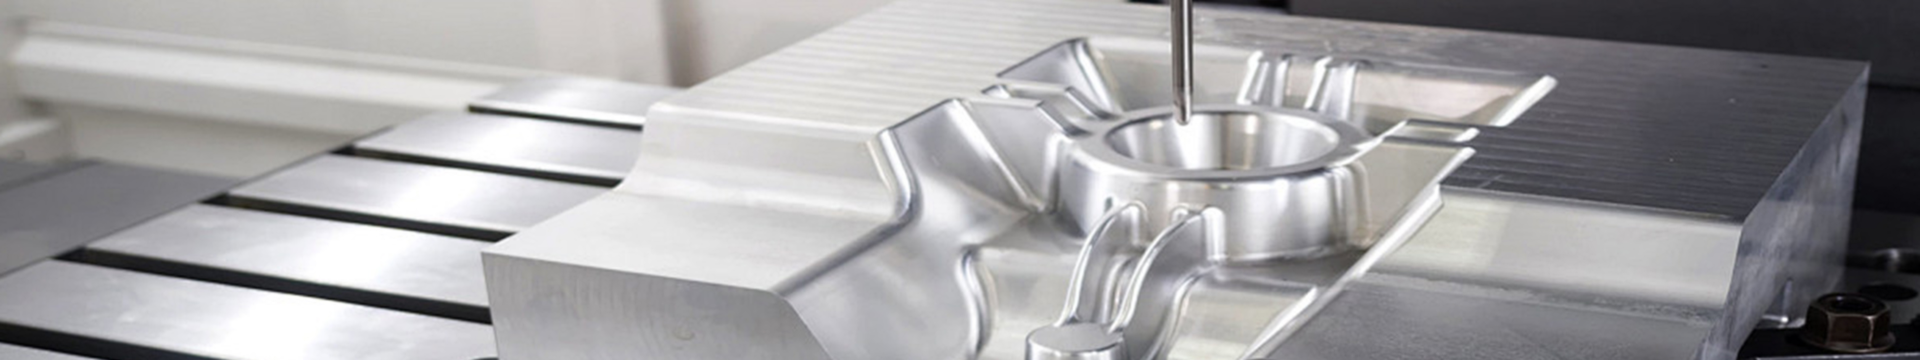
CNC-Nachfräsen und Polieren ist ein mehrstufiges Verfeinerungsverfahren, das Bearbeitungsspuren und Oberflächenunregelmäßigkeiten entfernt, um eine reflektierende, spiegelartige Oberfläche zu schaffen. Dieser Übergang von einem "gefrästen" Zustand zu einer hochglänzenden Oberfläche erfordert systematische Körnungsreduktion, spezialisierte Poliermittel und präzise Rotationsgeschwindigkeiten. Für Industriehersteller ist dieses Finish entscheidend für optische Klarheit, reduzierte Reibung und hochwertige ästhetische Attraktivität in Branchen wie Automobil und Unterhaltungselektronik.
Was definiert eine Spiegeloberfläche in der CNC-Bearbeitung?
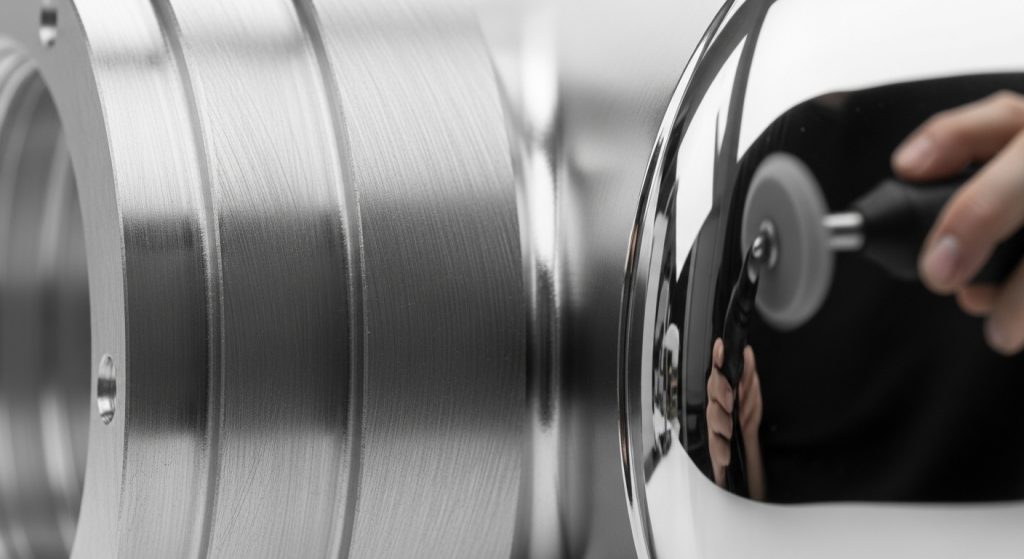
Eine Spiegeloberfläche, oft als "optische Oberfläche" oder SPI A-1-Klasse bezeichnet, ist eine Oberfläche mit einem Rauheitsdurchschnitt (Ra) typischerweise unter 0,05 Mikrometern. Sie zeichnet sich durch eine hohe spekulare Reflexion aus, bei der Licht von der Oberfläche reflektiert wird, ohne zu streuen, was ein klares, unverzerrtes Bild der umliegenden Objekte ermöglicht. Um dies zu erreichen, muss man über die Standard-CNC-Bearbeitungsdienste hinausgehen und sich auf spezialisierte Abrasivbereiche konzentrieren.
In der Präzisionsfertigung "polieren" wir ein Teil nicht einfach, bis es glänzt. Wir verwenden Profilometer, um die mikroskopischen Spitzen und Täler des Materials zu messen. Ein Standardgefrästes Teil könnte einen Ra von 3,2 oder 1,6 haben. Um eine Spiegeloberfläche zu erreichen, müssen wir diese Spitzen durch eine Reihe immer feiner, abrasiver Schritte reduzieren.
Warum ist die CNC-Nachfräsvorbereitung für das Polieren entscheidend?
Die Nachbearbeitung nach dem Fräsen ist entscheidend, da die Qualität des finalen Polierens direkt von der Konsistenz der anfänglichen Werkzeugwege bestimmt wird. Wenn die CNC-Fräse tiefe Rillen oder uneinheitliche "Scallop"-Höhen hinterlässt, werden diese Mängel durch Polieren verstärkt und nicht verdeckt. Präzise Kleinvolumen-CNC-Teile erfordern Fräsen mit engen Tolerancen, um die Zeit in manuellen Schleifstufen zu minimieren.
Ich habe schon viele Projekte gesehen, die scheiterten, weil der Maschinist versucht hat, mit einer größeren Überstapfung auf der Fräsmaschine "Zeit zu sparen". Obwohl das Teil mit bloßem Auge in Ordnung aussah, verbrachte das Polierteam dreimal so lange damit, die Rillen abzuschleifen. Die Faustregel in unserer Werkstatt lautet: Je besser die Fräsarbeit, desto kürzer die Polierarbeitszeit.
Tipp: Verwenden Sie eine Kugelnase-Fräsfräse mit sehr geringem Überstieg (5 % oder weniger des Werkzeugdurchmessers) für den finalen Finish, wenn Sie das Teil auf eine spiegelglatte Oberfläche
polieren möchten.
Wie wechselt man von einer gefrästen zu einer polierten Oberfläche?
Der Übergang beinhaltet einen Prozess namens "Grit Sequencing", bei dem man systematisch tiefe Kratzer durch flachere ersetzt. Man beginnt mit einem groben Schleifmittel, das die Frässpuren ausgleicht, und wechselt dann zu immer feineren Körnungen, bis die Kratzer für das menschliche Auge nicht mehr sichtbar sind. Dies ist essenziell für nylon CNC-Bearbeitung und Metallteile gleichermaßen.
- Erstschleifen (320-400 Körnung): Entfernen der sichtbaren Werkzeugspuren und Jakobsmuscheln aus dem Fräsprozess.
- Zwischenschleifen (600-1200 Korn): Glätten Sie die Oberfläche und bereiten Sie sie für die Vorpolierphase vor.
- Vorpolieren (2000-3000 Körnung): In diesem Stadium zeigt das Teil eine leichte "Dunstigkeit" oder Halbreflektivität.
- Endpolitur (Diamantmischung): Verwendung eines Drehwerkzeugs mit Filzplatte und Diamantpaste, um den endgültigen Spiegelzustand zu erreichen.
Welche Rolle spielt die Materialauswahl bei der Spiegeloberfläche?
DieMaterialauswahl ist die Grundlage einer Spiegeloberfläche, da die Molekülstruktur bestimmt, wie die Oberfläche auf Schleifmittel reagiert. Härtere Metalle wie Edelstahl (316L) oder Werkzeugstähle (S136) können eine viel höhere "Spekularreflexion" erzielen als weichere Materialien wie Aluminium, die bei zu hoher Poliertemperatur "schmieren" können.
Bei der Arbeit mit cnc-Drehkomponenten müssen wir auch die Kornstruktur des Materials berücksichtigen. Hochwertige, vakuumfreigegebene Stähle werden für Spiegeloberflächen bevorzugt, da ihnen die mikroskopischen Einschlüsse und "Nadellöcher" fehlen, die eine Oberfläche während der letzten Polierphase ruinieren können.
- Edelstahl (S136): Der Industriestandard für hochglänzende Spritzgussformen.
- Aluminium (6061/7075): Kann einen hohen Glanz erreichen, ist aber anfällig für Oxidation und Kratzer.
- Acryl (PMMA): Der beste Kunststoff für optische Klarheit durch Polieren.
- Nylon/Polycarbonat: Erfordert spezielle Verbindungen, um das Schmelzen beim Hochgeschwindigkeitspolieren zu verhindern.
Wie kann man beim Polieren "Orangenschale" und "Kernbildung" verhindern?
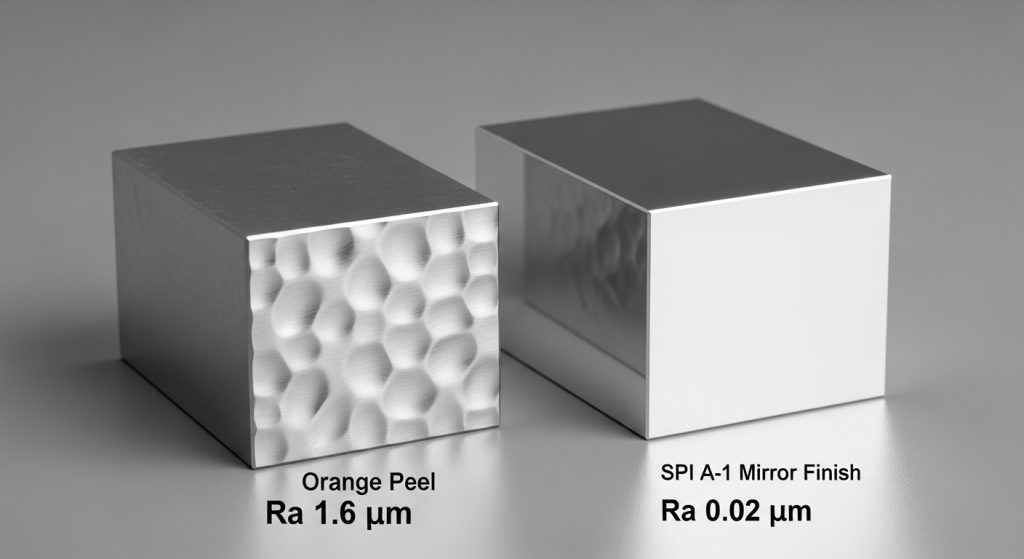
Orangenschale und Kernbildung werden durch Kontrolle des Drucks und der während des Polierens erzeugten Hitze verhindert. Das Überpolieren einer bestimmten Stelle oder übermäßiger Druck führt dazu, dass die Maserung des Metalls "reißt" oder wellt, was eine ungleichmäßige Textur erzeugt. Konsistente, sich überlappende Striche und häufige Reinigung des Werkstücks sind die Hauptschutzmaßnahmen gegen diese Mängel.
Tipp: Ändere immer die Polierrichtung um 90 Grad, wenn du von einer Körnung zur nächsten wechselst. So kannst du sehen, ob du die Kratzer vom vorherigen, gröberen Körnkorn vollständig entfernt hast.
Welche Ausrüstung wird für professionelle Spiegelpolitur benötigt?
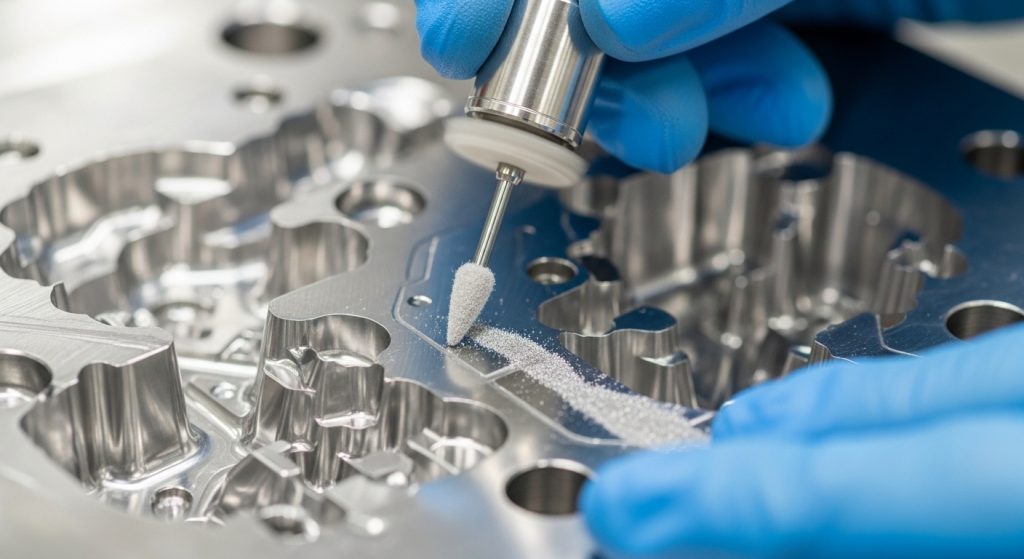
Professionelle Spiegelpolierung erfordert eine Kombination aus Hochgeschwindigkeits-Drehwerkzeugen, kalibrierten Schleifmedien und präzisen Messinstrumenten. Während Handpolieren für komplexe Geometrien üblich ist, werden automatisierte Systeme oder "Ultraschallpolierer" für hochkonsistente Anlagen verwendet cnc-Dreh- und Formbauanwendungen.
- Rotierende Mikroschleifmaschinen: Unverzichtbar für Detailarbeiten in engen Ecken.
- Ultraschallpolierer: Verwendet hochfrequente Vibrationen, um feine Oberflächen ohne die Wärmeentwicklung von Drehwerkzeugen zu erzielen.
- Diamantpolierpasten: Erhältlich in verschiedenen Mikrongrößen (z. B. 15 Mikron für das Vorpolieren, 1 Mikron für den Endspiegel).
- Filz-Bobs and Laps: Die "Träger" für die Poliermasse.
Wie überprüft man die Qualität einer Spiegeloberfläche?
Die Verifikation erfolgt durch eine Kombination aus visueller Inspektion unter hochintensivem Licht und quantitativer Messung mit einem Profilometer. Eine echte Spiegeloberfläche muss frei von "Dunst", "Wirbelspuren" und "Kometenschwänzen" (kleinen Streifen, die von einer mikroskopischen Einbeziehung ausgehen) frei sein.
In einer Produktionsumgebung verwenden wir "Limitproben" oder "goldene Proben", um Konsistenz zwischen den Chargen sicherzustellen. Handelt es sich um ein optisches Bauteil, könnten wir auch einen Laserreflexionstest verwenden, um sicherzustellen, dass die Lichtstreuung innerhalb der zulässigen Toleranzen der Konstruktionsspezifikation liegt.
Welche Polierstoffe funktionieren am besten für verschiedene Metalle?
Die "beste" Mischung hängt von der Härte des Metalls und der gewünschten Endfarbe der Reflexion ab. Zum Beispiel ist Chromoxid (grünes Rouge) hervorragend für Edelstahl, während Aluminiumoxid (weißes Rouge) besser für Aluminium und weichere Nichteisenmetalle geeignet ist.
Was sind die häufigsten Fehler beim CNC-Nachfräspolieren?
Der häufigste Fehler ist, die Körnungsgrößen zu überspringen, um das Ziel schneller zu erreichen. Wenn du direkt von 400er Körnung auf 1000er Körnung wechselst, gelingt es dir nicht, die tiefen Kratzer durch die 400er Körnung zu entfernen. Diese Kratzer bleiben als "Geisterlinien" sichtbar, auch wenn das Teil einen hochglänzenden Glanz hat.
Ein weiterer häufiger Fehler ist die Kontamination. Wenn ein einzelnes Korn 400-Korn-Sand auf Ihr 3000-Korn-Poliertuch gelangt, wirkt es wie ein Messer und hinterlässt tiefe, neue Kratzer auf Ihrer fast fertigen Oberfläche. Wir bewahren jedes Körnkorn in einem separaten, versiegelten Behälter auf, um Kreuzkontamination zu verhindern.
