


Automobil-CNC-Bearbeitung für EV-Komponenten: Herausforderungen und Lösungen
Die CNC-Bearbeitung von Elektrofahrzeugen in Automobilen ist weit mehr als konventionelle Bearbeitung mit engeren Toleranzen. Fahrzeugmotorgehäuse, Wechselrichtergehäuse, Kühlplatten, Batteriestrukturen und Sammelstäbe müssen miteinander verbundene Anforderungen an Ausrichtung, Abdichtung, Wärmeübertragung, Sauberkeit und elektrische Sicherheit erfüllen.
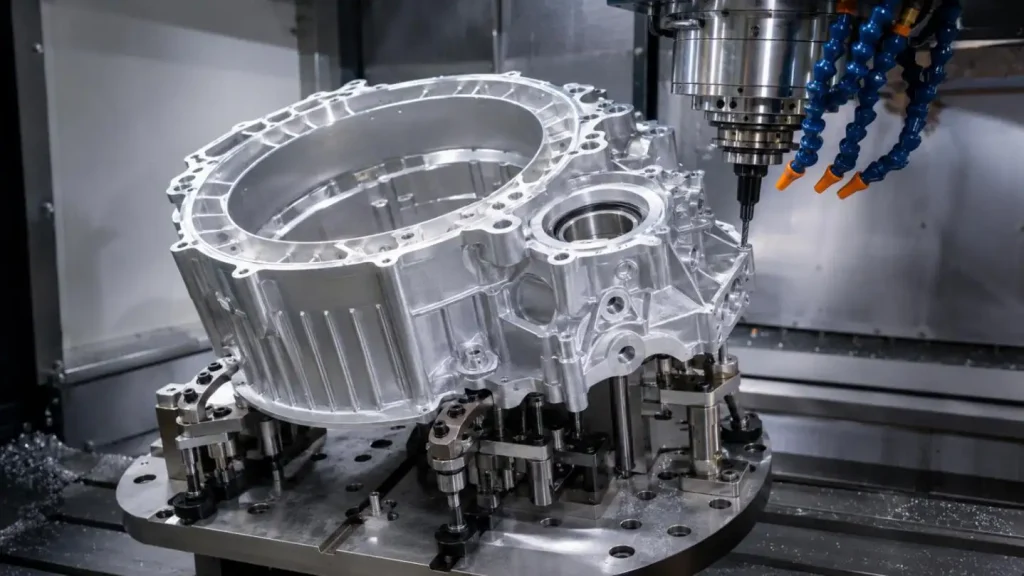
Ein Teil kann die Maßprüfung bestehen und nach der Beschichtung, Reinigung oder Montage trotzdem versagen. Erfolgreiche CNC-Bearbeitung in Automobilen beginnt daher mit der Funktion des Bauteils – nicht mit einer pauschalen Toleranz für jedes Merkmal.
Warum EV-Komponenten nach der Bearbeitung versagen
Mehrere Ausfallarten sind besonders häufig bei Projekten zur Herstellung von Elektrofahrzeugkomponenten:
• Motor- und E-Achsengehäuse: Lagerbohrungen können sich nach dem Abspannen verschieben, was den Auslauf, die Lagerlast und NVH erhöht
• Invertergehäuse: Bearbeitungsprozesse können Porosität in Druckgusswänden offenbaren oder unzureichende Abdichtungsflächen erzeugen.
• Batteriekühlplatten: Mahlgraben und restliche Metallsplitter können enge Kühlkanäle blockieren.
•Kupfer-Sammelschienen: Duktiles Material bildet Kantenmahlwerke, die die Isolierung beschädigen oder den sicheren elektrischen Freiraum verringern können.
•Große Batteriestrukturen: Lange Dichtungsflächen verformen sich nach Materialentfernung, Wärmebehandlung oder ungleichmäßigem Bolzenfestziehen.
Diese Beispiele zeigen, dass die CNC-Bearbeitung in Automobilen nicht allein durch lineare Abmessungen gesteuert werden kann. Ebenenheit, Position, Koaxialität, Oberflächentextur, Partikelreinheit und Anforderungen an Lecktests sind oft kritischer als Nennmaße.
Wie Wärme, Bezugspunkte und Klemmkraft die Genauigkeit beeinflussen
Aluminium dehnt sich je nach Legierung um etwa 23 μm pro Meter pro Temperaturanstieg um etwa 23 μm aus. Ein 500-mm-Gehäuse, gemessen bei einem Temperaturunterschied von 5°C, kann sich um etwa 0,058 mm verändern. Inspektionstemperatur und Stabilisierungszeit sind daher für große Elektrofahrzeuge von Bedeutung.
Dünne Wände stellen eine weitere Herausforderung dar. Übermäßiger Fixierdruck kann ein Gehäuse während der Bearbeitung vorübergehend abflachen. Nach dem Lösen springt das Teil zurück. Ein zuverlässigerer CNC-Bearbeitungsplan für Automobile kann verwenden:
• Symmetrische Materialentfernung
• Niedrige Kraft, Mehrpunktunterstützung
• Getrennte Schrupp- und Finishing-Operationen
•Eine Stabilisierungsphase zwischen den Operationen
•Funktionale Bezugspunkte, die durch Bearbeitung, Inspektion und Montage gemeinsam genutzt werden
Das Reduzieren von Setups begrenzt auch den Begrenzungsfehler, aber eine 5-Achsen-Maschine ist nicht automatisch genauer. Vorrichtungsdesign, Wärmeregelung, Werkzeugzustand und Messunsicherheit bestimmen weiterhin das Ergebnis.
Vergleichen Sie die Prozessrouten, bevor Sie CNC auswählen
| Entscheidung | Optionen | Bester Entscheidungsauslöser |
| Ausgangsmaterial | Billet vs. Gießen, Extrusion oder Schmieden | Prototypengeschwindigkeit, jährliches Volumen, Porosität und Produktionsäquivalenzbedarf |
| Maschinenstrecke | 3-Achs-Multi-Setup-Bearbeitung vs. 5-Achsen-Bearbeitung | Merkmalsorientierung und Datum Transfer-Risiko |
| Werkhaltung | Starre Hard-Fixture vs. Low-Force-Support-Fixture | Wanddicke, Öffnungsgröße und Freizustandsgeometrie |
| Bearbeitungssequenz | Ein-Durchgang-Bearbeitung vs. Roh-Stabilisator-Finish | Restspannungs- und Ebenenanforderungen |
| Lecktests | Druck-Abfall/-Strömung vs. Helium-Tracer-Gas | Spezifizierte Leckrate, Prüfvolumen, Medium und Zykluszeit |
| Inspektion | Nur CMM vs. In-Process-Probing plus CMM | Produktionsvolumen, Drifterkennung und Rückverfolgbarkeit |
Für die frühe EV-Entwicklung bietet die Blockbearbeitung eine schnelle Entwurfiteration, reproduziert jedoch nicht die Porosität oder Restspannung eines Seriengusses. SunOn unterstützt 5-Achsen-CNC-Bearbeitung, Metalle wie Aluminium, Edelstahl, Titan und Messing sowie technische Kunststoffe wie PEEK und Nylon. Das Einsatzspektrum umfasstMaßgenauigkeit von ±0,1 mm bis ±0,02 mm, je nach Projekt, mit bearbeiteten Oberflächen bis Ra 0,8 μm. Das Unternehmen bietet außerdem 72-stündige Schnellprototypisierung und Kleinaufträge von 1–100 Stücken an, was diese Fähigkeiten für die Designprüfung vor der Fertigung von Werkzeugen relevant macht.
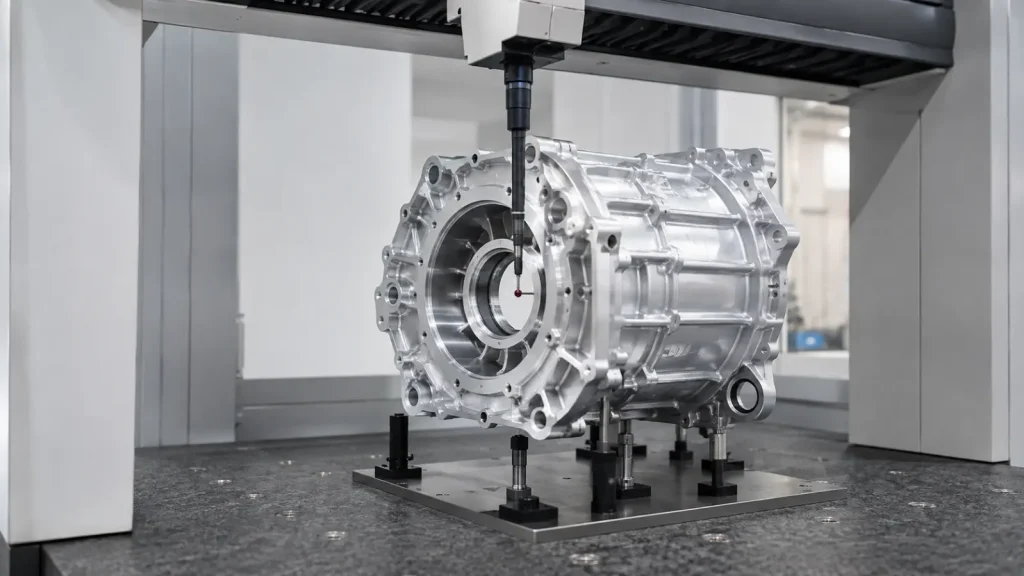
Anpassung der Automobil-CNC-Bearbeitung an das EV-System
Verschiedene Komponenten erfordern unterschiedliche Steuerungsprioritäten:
| EV-Komponente | Primäre CTQs | Hauptrisiko in der Herstellung |
| Motorgehäuse | Bohrdurchmesser, Koaxialität, Runout, Begrenzungsposition | Verzerrung und Lager-Fehlausrichtung |
| Wechselrichtergehäuse | Dichtungsflächen, Verbindungsposition, Leckrate | Freiliegende Gussporosität |
| Kühlplatte | Kanalgeometrie, Sauberkeit, Abdichtungsfläche | Mahlscheiben, Späne und lokale Leckage |
| Batterie-Schnittstelle | Großprofil-Ebenheit und Lochposition | Thermische Bewegung und Fixturverformung |
| Kupfer-Sammelstange | Kantenzustand, Lochposition, Kontaktfläche | Verschmieren, Grate und Beschichtungsstörungen |
SunOns Kombination aus CNC-Bearbeitung, Aluminiumguss-Gussunterstützung, Kunststoffguss, Nachbearbeitung und Montage ist nützlich, wenn ein EV-Projekt sowohl bearbeitete Metallstrukturen als auch geformte Automobilgehäuse umfasst. Der Bereich der Automobilfertigung umfasst strukturelle Halterungen, elektronische Gehäuse und Beleuchtungsgehäuse sowie sekundäre Verarbeitung und Montage. SunOn-Automobilfähigkeiten
CTQs während der Fertigstellung und Montage schützen
Die CNC-Bearbeitung von Automobilen endet nicht, wenn das Teil die Maschine verlässt. Kühlkanäle sollten entgraben, gespült, getrocknet und vor sekundären Verunreinigungen geschützt werden. Abrasivmaterial sollte nicht verwendet werden, wo es in inneren Kanälen eingeschlossen bleiben kann.
Eloxizieren, Streichen oder Beschichtung können die Lochgröße, Erdungsbereiche und Abdichtungsgrenzen beeinflussen. SunOn bietet diese Oberflächenoptionen an, aber Zeichnungen sollten maskierte Bezüge, Gewinde, Dichtungsflächen und elektrische Kontaktflächen identifizieren. Kritische Merkmale sollten nach der Fertigstellung erneut überprüft werden.
Während der Montage müssen die Bolzenreihenfolge, das Drehmoment und die Dichtungskompression kontrolliert werden. Die Produktionswartung sollte außerdem den Schneiderwechsel, den Verschleiß des Fixtur-Locators, die Kalibrierung der Sonde, die Kühlmittelkonzentration und den Zustand des Unterlegscheibenfilters abdecken.
Stellen Sie eine RFQ rund um funktionales Risiko auf
Eine nützliche RFQ für die Automobil-CNC-Bearbeitung sollte folgendes enthalten:
• 3D-Modell und kontrollierte 2D-Zeichnung
• Materialqualität, Temper- und Startwagenroute
•Funktionale Datums und CTQ-Eigenschaften
•Prototypen- und Jahresproduktionsmengen
• Oberflächenbehandlungs- und Maskierungsanforderungen
• Leckmedium, Druck, Stabilisierungszeit und Akzeptanzgrenze
•Sauberkeitsspezifikation und Verpackungsmethode
• Erforderliche Inspektions-, Leistungs- und PPAP-Dokumente
SunOn kann diese Eingaben durch seinen DFM-, Materialauswahl-, Programm-, Bearbeitungs-, Finishing- und Inspektionsworkflow überprüfen. Für ein in Entwicklung befindliches EV-Bauteil ermöglicht das Teilen der funktionalen Anforderungen – nicht nur die CAD-Datei – den SunOn-Ingenieuren, einen realistischeren CNC-Bearbeitungsweg für Automobile zu empfehlen und Produktionsrisiken vor dem Angebot zu identifizieren.
FAQs
F1. Welche EV-Elemente bietet SunOn mit der CNC-Bearbeitung in der Automobilindustrie an?
SunOn bewertet Motorgehäuse, Wechselrichtergehäuse, strukturelle Halterungen, Kühlkomponenten, Steckverbindergehäuse und andere maßgefertigte EV-Bauteile. Die endgültige Bewertung hängt von Bauteilgröße, Geometrie sowie funktionalen oder Materialtoleranzen ab.
F2. Welche Materialien verarbeitet SunOn für Automobilkomponenten?
SunOn arbeitet mit Aluminium, Edelstahl, Titan, Messing und technischen Kunststoffen, PEEK und Nylon. Für eine bestimmte Anwendung sollte die Materialwahl das Gleichgewicht von Festigkeit, Kühlmittelbelastung, thermischer und elektrischer Leitfähigkeit sowie der erforderlichen Oberflächenbehandlung berücksichtigen.
F3. Welche Bearbeitungstoleranzen werden angeboten?
SunOn hat einen Abmessungsbereich von ±0,1 mm bis ±0,02 mm veröffentlicht. Die erreichbare Toleranz hängt letztlich von Material, Geometrie und Merkmalen, Maschinenaufbau und Messtechnik ab. Dies sollte während DFM definiert werden. Überprüfen Sie die CNC-Fähigkeiten von SunOn
F4. Wie hoch wird die Oberflächenoberfläche für gefräste Elektrokomponenten angeboten?
SunOn hat eine bearbeitete Oberflächenoberfläche von Ra 0,8 μm angegeben. Für das Abdichten von Oberflächen sollten Ebenenheit, Wellenlage und Werkzeugmarkrichtung im gleichen Maße oder möglicherweise sogar mehr als ein Oberflächenrauheitswert von Ra kontrolliert werden.
F5. Bietet SunOn 5-Achs-CNC-Bearbeitung für Autos an?
Ja. Die SunOn-CNC-Bearbeitung ist auf komplizierte Strukturen und Merkmale anwendbar, die in mehreren Achsen entfernt werden müssen. Sie kann viele Aufbauten und Bespannungsübertragungsfehler an Gehäusen mit Bohrungen, Löchern, Öffnungen und Flächen an mehreren Seiten eliminieren.
